


Корзина пуста
Содержание
После обезжиривания и промывки заготовка поступает в ванну фосфатирования, но фосфатный слой на металле не формируется. Это снижает адгезию грунта и краски и может приводить к очагам подплёночной коррозии. Работу удобнее выстраивать от входного контроля поверхности к проверке воды и параметров ванны. Затем корректируют предобработку и промывки. Диагностику проводят по воспроизводимым тестам и журналу режимов, а не по разовым наблюдениям.
Для стабильной подготовки под фосфатирование используют промышленные составы для обезжиривания и удаления эксплуатационных загрязнений. Подобрать их под металл и тип линии помогает каталог средств Pro.Clean.
Граница между обезжириванием и фосфатированием
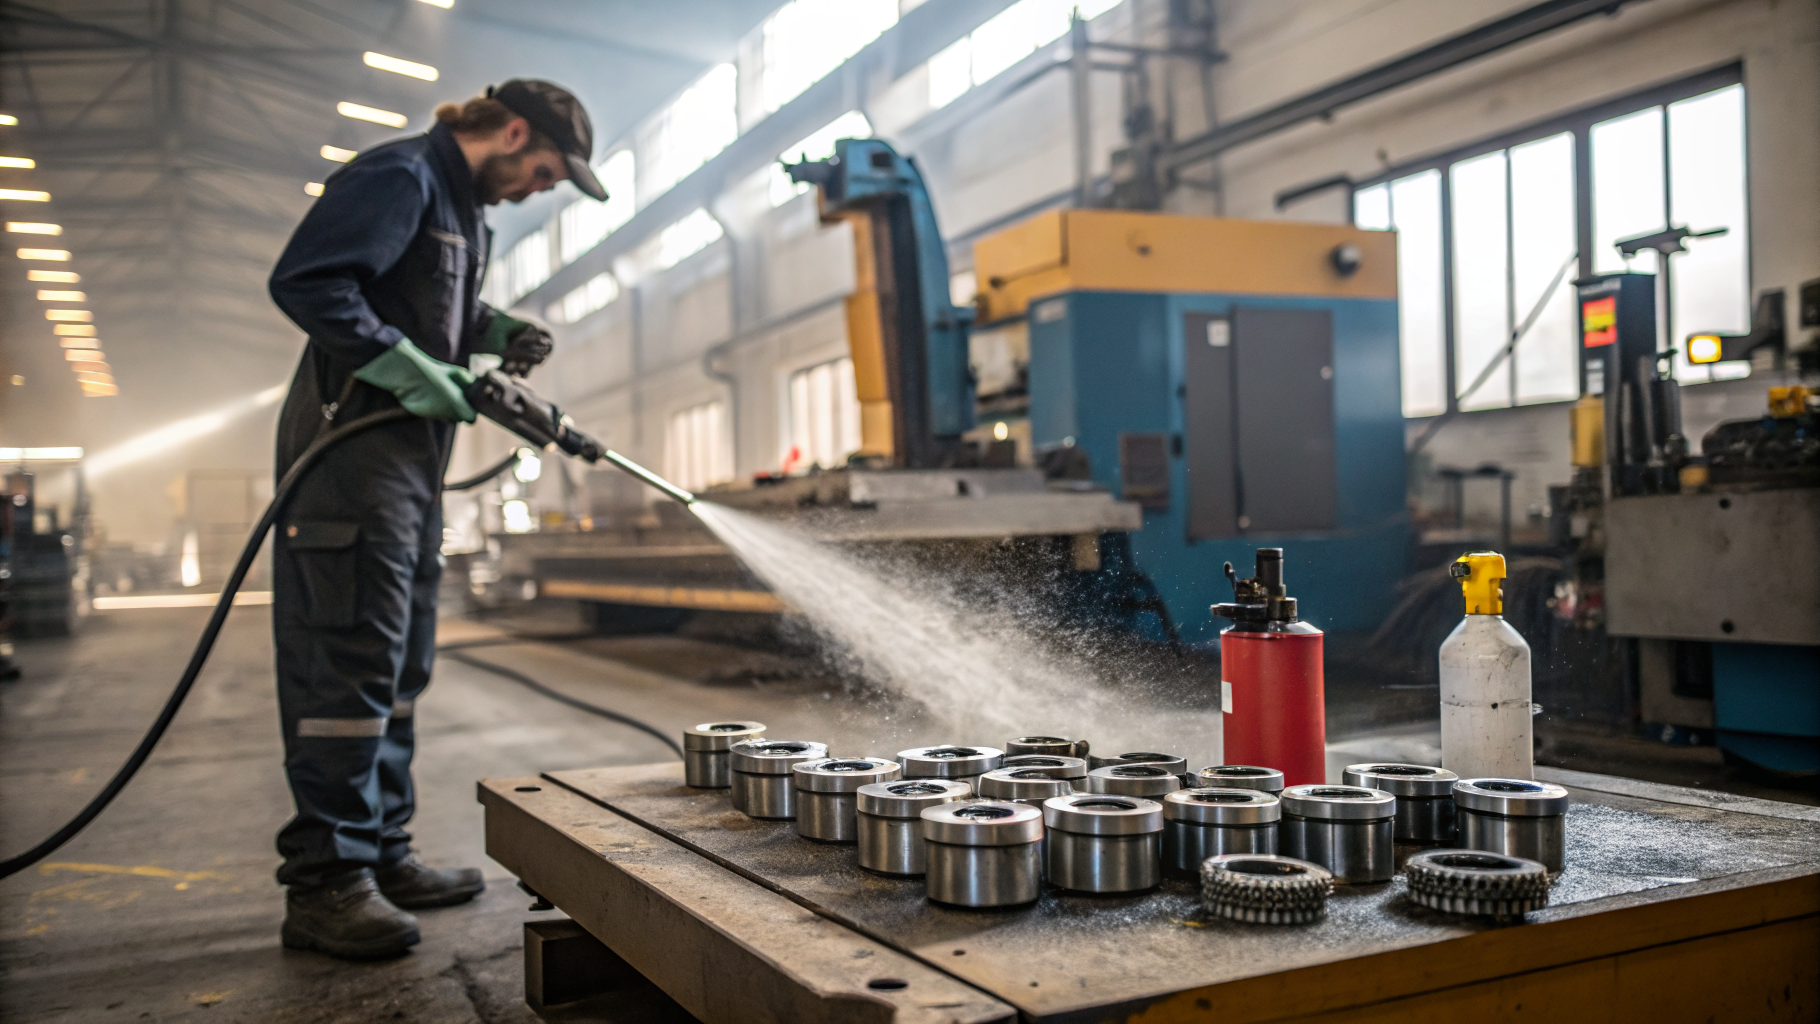
Если фосфатный слой не формируется, причина часто находится на предыдущих стадиях. На детали может оставаться тонкая плёнка консервационного масла, СОЖ или полимерного антикора, из-за чего смачиваемость становится неравномерной. Практическая корректировка для технолога обычно включает усиление щелочного обезжиривания в зоне pH 11-13, увеличение времени контакта до 3-10 минут и контроль температуры раствора в диапазоне 45-70 °C, если это допускают оборудование и материал. Результат удобно проверять тестом на разрыв водной плёнки после промывки, а также смывами на остаточные ПАВ и масла. Это помогает в ряде случаев отличить недостаточную промывку от проблем самой фосфатной ванны.
Если на линии преобладают масложировые и эксплуатационные загрязнения на стальных узлах, в механизированной мойке применяют сильнощелочные низкопенные составы, например Проклин Алкатех А. Он уместен там, где важно держать пенообразование под контролем и иметь запас по щёлочности для удаления масляной плёнки перед стадией активации и фосфатирования.
Ошибки фосфатирования металла в ванне
Плохая фосфатация металла нередко связана с дрейфом параметров раствора и накоплением загрязнений, которые могут тормозить зарождение кристаллов. В производственной практике контролируют кислотность по рабочим методикам цеха, температуру ванны и время экспозиции, а также степень загрязнения раствора железом и шламом. Корректировка обычно сводится к возврату режима в технологическое окно, частичной замене ванны, удалению шлама и восстановлению перемешивания или циркуляции. Это снижает риск локального истощения реагентов у поверхности детали.
- Температура ванны 35-60 °C
- Время выдержки 2-10 минут
- Качество воды: низкое солесодержание
- Промывка: 1-3 каскада
Отдельного внимания требует логистика между операциями. Длительные паузы после промывки и перед фосфатированием при высокой влажности воздуха могут вызывать флэш-ржавчину и формирование пассивных плёнок. После этого слой растёт пятнами. В таких условиях межоперационное время сокращают до нескольких минут, обеспечивают стекание и подсушивание без перегрева. При необходимости вводят стадию активации по регламенту линии и контролируют её по стабильности смачивания.
Промывки и качество воды после обезжиривания
Срыв фосфатного слоя часто начинается на промывках, которые выглядят формально нормальными, но переносят в ванну щёлочь, соли жёсткости и ПАВ. При высокой минерализации воды фосфатная плёнка может получаться рыхлой или неравномерной. При переносе щёлочи растут расход реагентов и шламообразование. Решение обычно включает настройку каскадной промывки с контролем электропроводности, обновление воды по фактическому загрязнению, а также проверку распыла и дренажа, чтобы на поверхности не оставались капли с концентрированными остатками.
При очистке деталей со смешанными загрязнениями, где важны управляемое пенообразование и деликатность к металлам, применяют универсальные щелочные концентраты, например Проклин Юнитех Ал. Его удобнее использовать на участках, где часть моек выполняют вручную или в ваннах, а перед фосфатированием критична хорошая промываемость.
Сложные загрязнения и материал основы
На алюминии и на разнородных сборках ошибки режима проявляются быстрее из-за различий в поверхностных плёнках и реакционной способности. Если на поверхности много белково-жировых или смолистых загрязнений, стандартное обезжиривание может не открыть металл равномерно, и покрытие затем растёт локальными участками. Практическая корректировка включает подбор моющего состава с ингибиторами, работу в тёплой зоне 60-80 °C и контроль времени 5-20 минут по степени загрязнения, затем усиленную промывку до удаления остатков. Для таких задач применяют составы вроде Проклин Алкасип Ал, который рассчитан на мойку алюминиевых и стальных поверхностей от органики и жиров и при этом подходит для циркуляционных режимов, где важно низкое пенообразование.
Что проверяют при смене партии металла
Смену проката, штамповки или консервационной смазки сопровождают пробной обработкой. При этом фиксируют смачиваемость после промывки и массу фосфатной плёнки по принятой в цехе методике.
| Дефект | Причина | Решение |
|---|---|---|
| Пятнистый слой | масляная плёнка | усилить обезжиривание |
| Нет кристаллов | слабая активация | ввести активацию |
| Рыхлый слой | жёсткая вода | улучшить промывки |
| Осадок в ванне | перенос щёлочи | снизить вынос |
| Отслаивание | пересушивание | сократить паузу |
Если на линии стабильно воспроизводятся режимы и контроль привязан к воде, промывкам и чистоте поверхности, подготовка металла к фосфатированию проходит без лишних повторных циклов и простоев. При этом затраты переходят из перерасхода реагентов в управляемую профилактику. Чтобы уточнить режим под ваш материал и тип оборудования, напишите нам. Подходящие составы и их свойства можно сверить через каталог средств Pro.Clean.
