


Корзина пуста
Содержание
После мехобработки и контроля детали часто отправляют на склад с остатками СОЖ, масла и влаги в пазах. Ошибки на этапе подготовки к хранению приводят к точечной коррозии, заеданию резьб и нестабильной сборке. Рабочий подход обычно строят вокруг трех задач: предсказуемо обезжирить, удалить воду и нанести тонкую защитную пленку. Режим подбирают с учетом материала и геометрии, а качество подтверждают простыми контрольными операциями.
Какие загрязнения мешают консервации
В машиностроении стандартный набор загрязнений перед хранением включает минеральные масла, эмульсионные остатки СОЖ, полировальные пасты, следы абразива и солевые налеты от жесткой воды. На литых заготовках добавляются продукты окисления и песчаная пыль, а на термообработанных поверхностях встречаются нагар и окалина. Любой из этих компонентов ухудшает смачивание и нарушает будущую защитную пленку. Поэтому консервация держится только там, где поверхность чистая и сухая, с минимальным количеством растворимых солей.
Технолог обычно фиксирует управляемые параметры уже на входе в процесс: время между последней операцией и мойкой, температуру детали, а также качество воды для промывки. При логистике дольше 2-4 часов на активной стали может возрастать риск флэш-коррозии. Поэтому стараются сокращать межоперационные паузы или вводить временную защиту до основной обработки.
Режим обезжиривания и промывки
Для удаления масел и СОЖ используют водные составы в щелочной области pH, так как они лучше диспергируют и эмульгируют органику. Задачу часто формулируют как подбор щелочного средства для мойки стальных деталей, но на практике важнее связка параметров: концентрация раствора в пределах 0,5-5%, температура 40-80 °C и контактное время 3-20 минут. Более высокая температура ускоряет отрыв масляной пленки, а повышение концентрации помогает при тяжелых консервационных смазках, но усиливает требования к промывке и контролю остатков.
Когда важно низкое пенообразование и стабильная работа в циркуляции, на этапе обезжиривания подходят продукты вроде Проклин Алкасип Ал. Его используют как щелочной водный раствор в диапазоне 0,5-2% при 60-80 °C и выдержке 5-20 минут, затем промывают водой до удаления следов средства.
| Этап | Параметр | Ориентир | Контроль |
|---|---|---|---|
| Обезжиривание | Концентрация | 0,5-5% | Смыв, капля воды |
| Промывка | Качество воды | мягкая, чистая | Пятна после сушки |
| Сушка | Температура | 40-90 °C | Осмотр полостей |
Консервационная промывка деталей после обезжиривания
После основной мойки критична стадия, на которой удаляют соли и следы моющего раствора, а затем создают условия для равномерной защитной пленки. Консервационная промывка деталей после обезжиривания часто включает два шага: промежуточное ополаскивание чистой водой и финишную обработку составом с антикоррозионными добавками или тонкопленочным ингибитором. Такой подход применяют при хранении от нескольких недель до месяцев, когда одна только упаковка не всегда гарантирует стабильность.
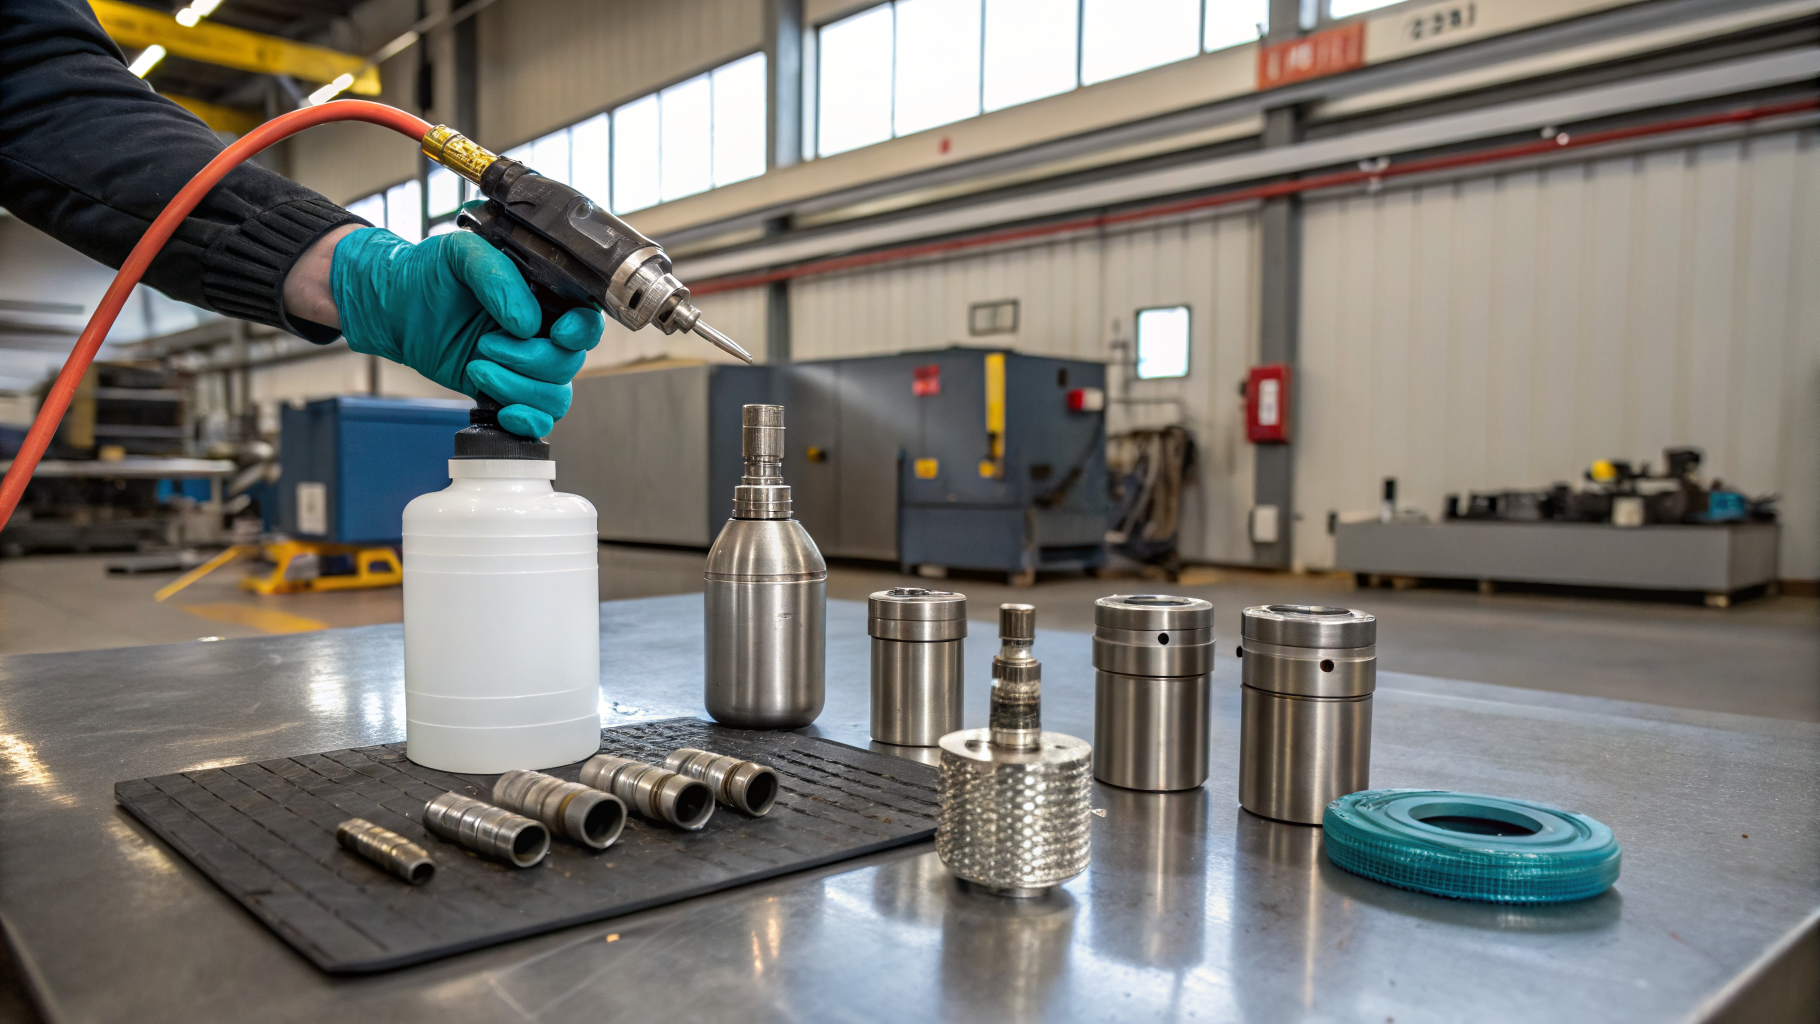
Для финишного этапа задают контролируемые условия: минимальное время между промывкой и сушкой, низкую остаточную влажность и стабильную температуру воздуха в зоне консервации. При сложной геометрии, резьбах и глухих отверстиях результат часто определяет не химия, а способ удаления воды. В таких узлах применяют продувку сухим воздухом или прогрев до 40-90 °C, пока не снизится риск удержания капель.
Основные отклонения и корректировки режима
При подготовке к длительному хранению повторяемость чаще всего нарушают несколько практических ситуаций. Для каждой из них есть понятная технологическая корректировка:
- На выходе остаются радужные разводы и пятна. Причиной нередко становится недостаточная промывка или жесткая вода, которая оставляет соли. Помогает увеличение объема ополаскивания, переход на более мягкую воду или добавление отдельного этапа промывки при умеренной температуре с контролем пятнообразования после сушки.
- Появляется флэш-коррозия через короткое время после мойки. Причиной часто становится задержка между промывкой и сушкой, а также высокая влажность в помещении. Корректировка включает перенос сушки ближе к мойке, усиление продувки полостей и сокращение времени ожидания до нанесения защитного состава.
- В резьбах и канавках остаются следы густой смазки. Для таких зон повышают температуру ванны или раствора и добавляют механическое воздействие, например струйную обработку средней интенсивности или щеточный узел на проходе. Отдельно проверяют фильтрацию раствора, так как рециркуляция с абразивом может ухудшать качество поверхности.
- На литых заготовках остается ржавый налет после водной мойки. Это часто формулируют как необходимость очистки ржавчины с литых деталей, но сначала подтверждают причину смывами и проверкой длительности межоперационной паузы. Если коррозия уже сформировалась, этап обезжиривания дополняют специализированной обработкой, а затем усиливают консервацию и контроль влажности при хранении.
| Риск | Признак на детали | Корректировка |
|---|---|---|
| Соли на поверхности | пятна после сушки | усилить промывку |
| Флэш-коррозия | точки ржавчины | сократить паузу |
| Остатки масла | срыв пленки | поднять температуру |
| Окалина и нагар | шероховатые зоны | добавить стадию |
Контроль качества перед упаковкой
Контроль выстраивают так, чтобы он был воспроизводимым и не зависел от субъективной оценки. Для обезжиривания подходит тест с каплей воды на прогретой поверхности: равномерное растекание может указывать на отсутствие выраженной гидрофобной пленки. Также применяют контрольные смывы на остаточное загрязнение. Для промывки и сушки информативна проверка глухих полостей и резьб на наличие влаги после выдержки при 20-30 °C, когда конденсат может проявляться быстрее. Если используют защитную пленку, оценивают равномерность покрытия и отсутствие потеков на кромках, затем фиксируют время до упаковки и условия склада.
Когда нужна пенная обработка
Если на детали есть окрашенные зоны, полимеры или комбинированные поверхности, иногда выбирают пенное нанесение: оно обеспечивает более мягкий контакт и снижает риск подтеков. Для таких задач применяют составы вроде Проклин Актифом А. При этом учитывают его щелочную природу и ограничения по алюминию и оцинковке без хромового покрытия.
Когда мойку ведут по широкому спектру поверхностей и важна универсальность в разбавленном виде, во вспомогательных операциях используют Проклин Юнитех Ал. Его применяют для очистки деталей, узлов и оборудования в промышленности, а режим уточняют пробной обработкой с учетом материала и требуемого уровня смачивания.
Если нужно согласовать режимы под конкретную сталь, литье и тип упаковки, удобнее обсудить последовательность операций и контрольные точки через форму обратной связи. Для смежных задач можно подобрать составы для разных методов нанесения через каталог средств Pro.Clean, а затем закрепить результат пробной партией и протоколом контроля.
