


Корзина пуста
Содержание
После водной мойки трубной обвязки, запорной арматуры или теплообменных аппаратов на металле часто остаётся тонкая водяная плёнка в зазорах и карманах. Ошибка на этом этапе приводит к коррозии, разбавлению консервационных составов и срыву повторной сборки из-за эмульсий на уплотнениях. Практичный подход основан на управлении режимом сушки и проверках в контрольных точках, а не на одном визуальном осмотре. Удобно заранее связать результат мойки и скорость высыхания с типом загрязнения и качеством ополаскивания.
Чтобы снизить риск стойких масляных плёнок и последующего удержания воды, технолог обычно подбирает моющие составы под эксплуатационные загрязнения из каталог средств Pro.Clean и фиксирует параметры ополаскивания для конкретного узла.
Какая вода остаётся после мойки
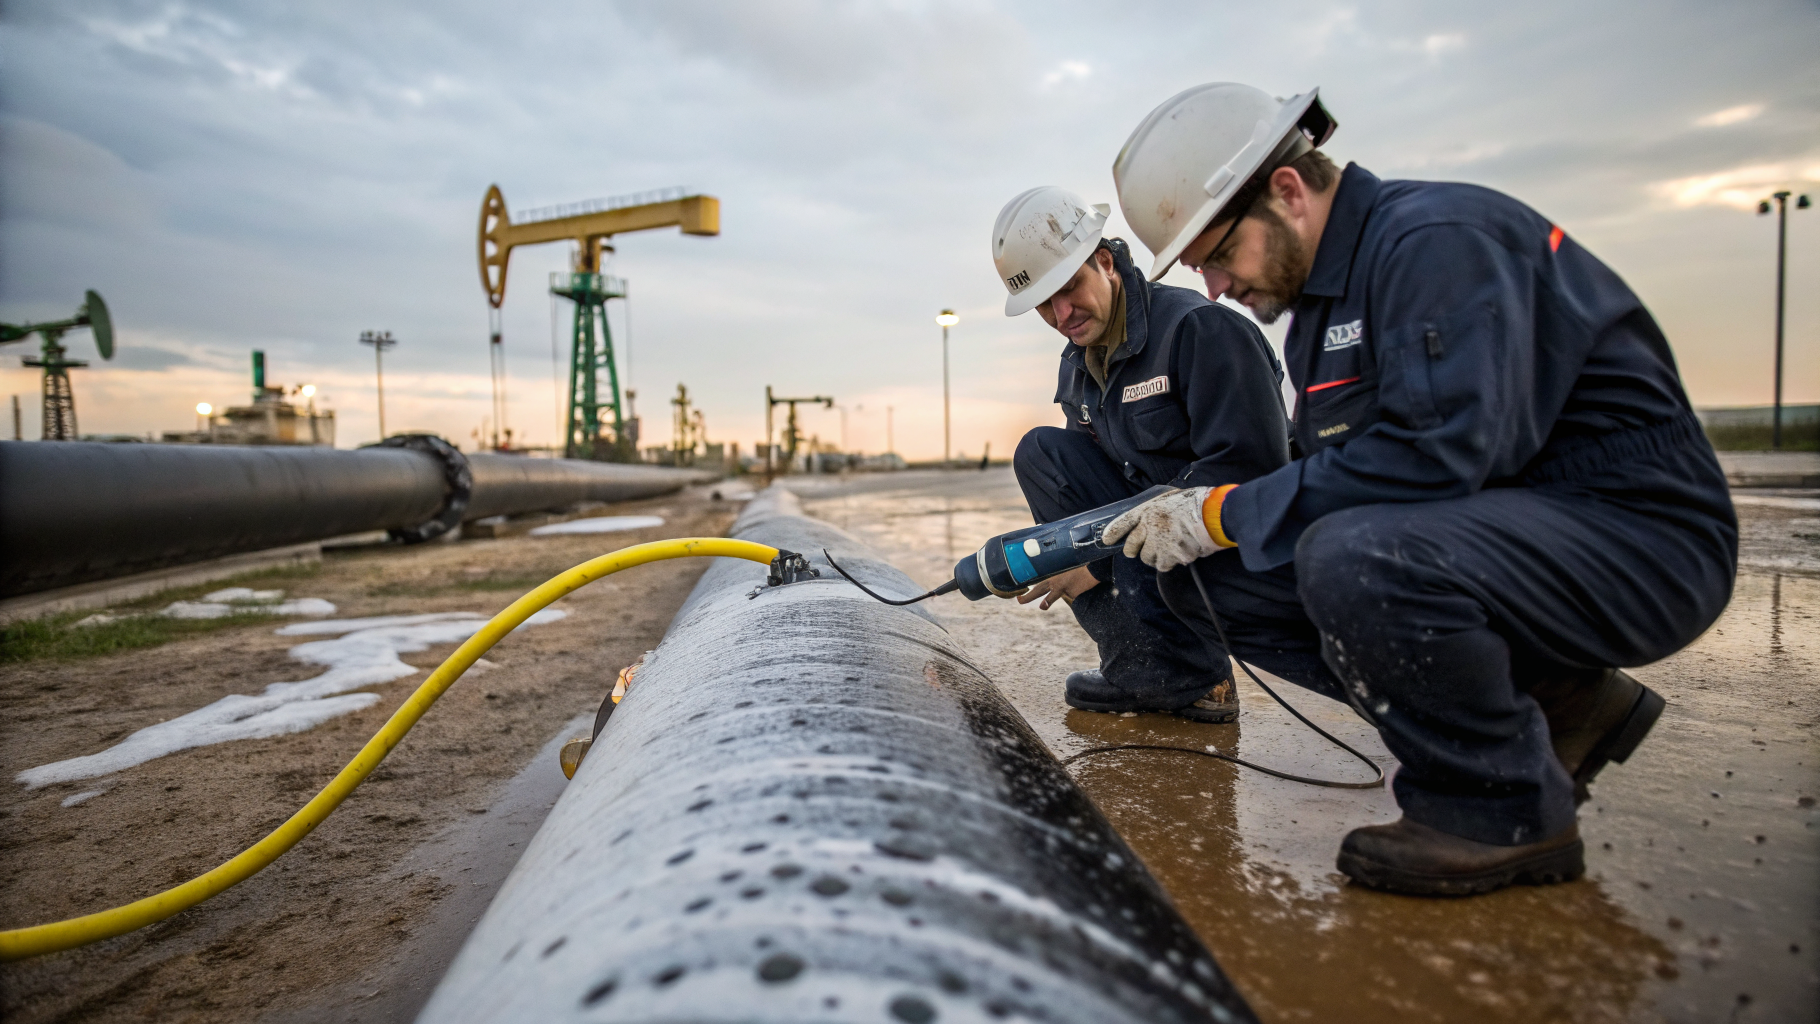
Остаточная влага на нефтегазовом оборудовании редко выглядит как видимые капли. Чаще это плёнка на металле, микролужи в нижних точках, влага в резьбах, под фланцами, в импульсных линиях и в сотах теплообменников. На удержание воды сильнее всего влияют геометрия узла, состояние поверхности после обезжиривания, температура детали и влажность воздуха в зоне сушки. Если деталь выходит из мойки холодной, при температуре металла около 10-20 °C, а воздух тёплый и влажный, возрастает вклад конденсации, и контроль усложняется.
Скорость удаления влаги зависит и от того, какие загрязнения удалили перед ополаскиванием, поскольку остатки органики и реагентов меняют смачиваемость. Технологу полезно разделять загрязнения по поведению в воде и по риску образования эмульсий:
- Парафины и асфальтены могут удерживать плёнку
- Консервационные масла могут образовывать стойкие эмульсии
- Солевые отложения могут удерживать влагу в порах и микрорельефе
Контроль остаточной влаги
Надёжный контроль строят на нескольких методах, поскольку один показатель не подходит для всех узлов. Для открытых поверхностей применяют визуальный осмотр при направленном свете и протирку безворсовой салфеткой с оценкой влажного следа. Для внутренних полостей и протяжённых участков дополнительно измеряют влажность по точкам, где вода задерживается дольше всего: в нижних отводах, карманах, зонах за запорными элементами и дренажах. При больших диаметрах и протяжённости линий ориентируются на связку параметров: температуру металла, температуру и относительную влажность воздуха, время продувки и расход газа (низкий-средний-высокий). Результат подтверждают контрольной протиркой или смывом с анализом на остатки ПАВ и солей.
Если в технологической карте предусмотрен влагомер для трубопроводов, его используют не как универсальный метод, а как инструмент для сравнения партий и режимов. Более устойчивый результат получается, когда прибор применяют в одних и тех же контрольных местах после одинаковой выдержки, а затем сверяют показания с фактическим наличием воды в дренажах и на тампоне. Для цветных сплавов и оцинкованных деталей важен нейтральный подход к интерпретации данных, так как поверхностные плёнки после мойки могут менять электропроводность и влиять на косвенные методы.
Сушка нефтегазового оборудования
Режим сушки подбирают под задачу следующей операции. Перед консервацией или нанесением покрытия стремятся удалить не только капельную воду, но и плёнку, которая может давать пятна и повышать риск подплёночной коррозии. Параметры, которыми технолог реально управляет на площадке: температура детали или воздуха в пределах примерно 25-80 °C (в зависимости от материалов и уплотнений), время выдержки от нескольких минут до десятков минут для сложной геометрии, а также организация потока воздуха или инертного газа по тракту так, чтобы исключить застойные зоны. Для узлов с резинами и полимерами нагрев держат в умеренном диапазоне и проверяют совместимость по технической документации оборудования.
Практические отклонения после мойки повторяются из цикла в цикл, поэтому корректировки лучше привязывать к признакам. Если на металле после ополаскивания остаются жирные разводы, а вода собирается в линзы и плохо стекает, переходят на предварительное обезжиривание безводным составом, который не добавляет влагу в систему, например Проклин Солвент. Его применяют на ремонте и при подготовке отдельных деталей к сборке, когда важно удалить масляно-грязевые следы до водной стадии или вместо неё, а затем контролируют сухость протиркой и отсутствием мокрого отпечатка.
При обильном пенообразовании в моечной камере ополаскивание затягивается, а на поверхности может оставаться смачивающая плёнка, которая замедляет удаление водяной плёнки при сушке. В этом случае технолог снижает концентрацию пенного концентрата, увеличивает долю предварительного смыва, корректирует температуру раствора в диапазоне 20-60 °C и вводит дополнительное короткое ополаскивание деминерализованной водой. Для наружной мойки обвязки, кожухов и ёмкостей, где применяют пену и важна смываемость, подойдут продукты вроде Проклин Нейтрафом. После его применения контроль сухости привязывают к качеству финального ополаскивания, иначе плёнка ПАВ может удерживать влагу в микрорельефе.
Признаки влаги и корректировки процесса
Остаточная вода проявляется не только каплями. При входном контроле перед сборкой или консервацией удобно фиксировать повторяющиеся признаки, которые приводят к повторным циклам, перерасходу воздуха и простоям стенда:
- Мутные потёки на металле
- Эмульсия у дренажа
- Влажный след салфетки
- Пятна после прогрева
Если после выдержки и продувки остаются пятна после прогрева, причина чаще может быть связана с солями или остатками моющего раствора. Корректировка обычно сводится к усилению финального ополаскивания водой стабильного качества и контролю проводимости смыва в сравнении с исходной водой участка, без попыток получить точное значение. При белёсой плёнке на нержавеющей стали и хромированных деталях помогает финишная протирка спиртосодержащим составом: он может снимать тонкую водную плёнку и ускорять испарение на открытых поверхностях. Для смежной операции подготовки контрольных зон на нержавеющей стали, стекле уровнемеров и хроме применяют Проклин Блеск, после чего поверхность вытирают насухо без водного смыва и повторно проверяют салфеткой.
В сложных узлах с карманами и резьбами о проблеме говорит повторяющаяся влажность в одних и тех же точках даже при увеличении времени. В этом случае меняют не только длительность, но и логику процесса: вводят промежуточный дренаж, разворачивают деталь для самостока, применяют импульсную продувку вместо постоянной, прогревают до умеренной температуры перед продувкой. После таких изменений для контроля используют расширенный набор признаков, чтобы не путать остатки реагентов и воду:
- Капли в резьбе
- Мокрый дренаж позже
- Скрип на фланце
- Запотевание в окне
- Запах моющего следа
Контроль остаточной влаги выигрывает от стандартизации контрольных точек и фиксации параметров цикла, а не от увеличения времени сушки без анализа. Если нужна помощь с привязкой моющего этапа к сушке и проверкам для ваших узлов, задачу удобно обсудить через каталог средств Pro.Clean и подобрать режим под геометрию, материалы и качество воды участка.
