


Корзина пуста
Содержание
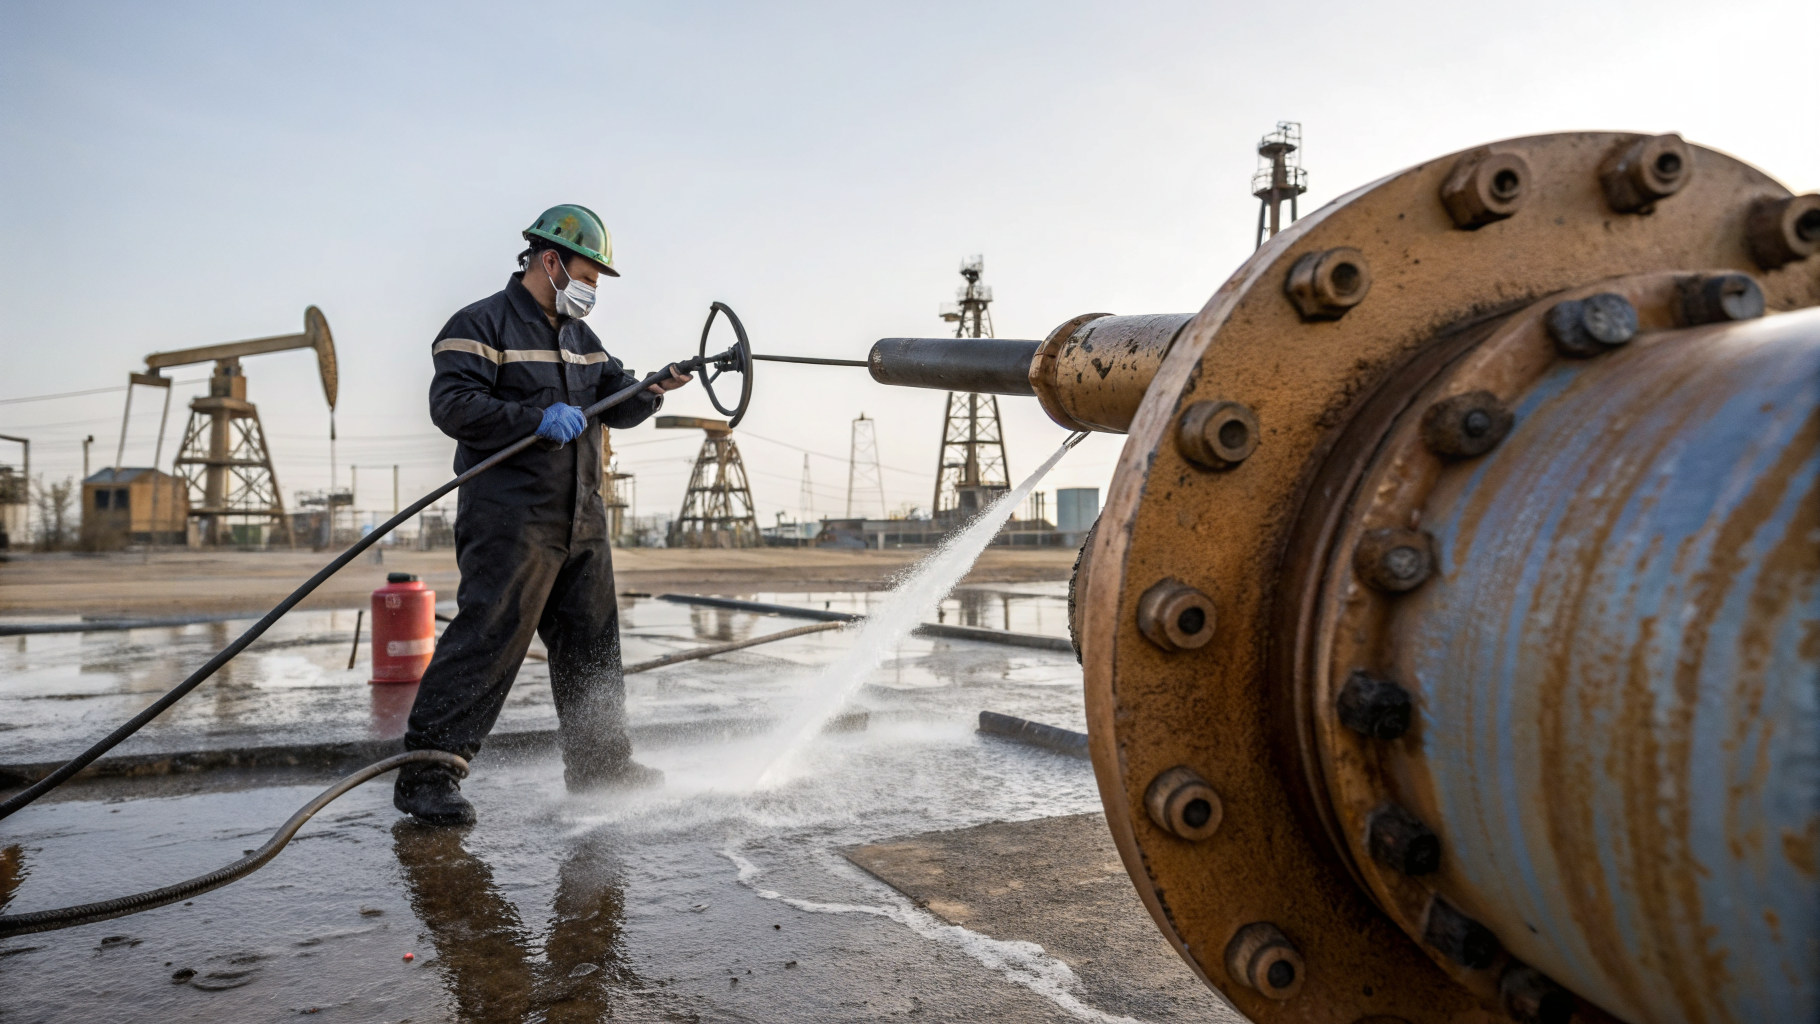
Моющие средства для нефтегазовой промышленности применяют при обслуживании трубопроводов, насосных обвязок, запорной арматуры и теплообменного оборудования, где на металле остаются нефть, парафины, асфальтены и солевые отложения. Проблема возникает, когда загрязнение удерживает влагу и активные ионы непосредственно в зоне растягивающих напряжений. Ошибки при подготовке поверхности ускоряют коррозию и могут переводить исходные дефекты в трещины. Рабочий подход обычно строят на управляемых параметрах мойки, контроле остатка солей и правильном интервале между очисткой и сушкой. Важна и химическая совместимость состава с материалом узла.
Загрязнения как концентраторы электрохимии
На нагруженных деталях нефтегазового оборудования опасны не сами следы продукта, а их способность формировать устойчивую пленку электролита. Солевые остатки после испарения воды создают локальные зоны повышенной проводимости, а углеводородная пленка может экранировать металл и формировать разность аэрации. На кромках фланцев, в зонах подкладных колец и на резьбовых участках это часто совпадает с пиками напряжений. Поэтому коррозия под напряжением может развиваться быстрее и на ранней стадии быть менее заметной.
Технолог обычно начинает с корректировки логики процесса. Сначала удаляют гидрофобный слой, затем вымывают соли и остатки ингибиторов. Если перепутать порядок и сразу перейти к водной промывке, эмульгированные углеводороды могут переносить соли по поверхности и расширять зону риска. Причинно-следственную связь подтверждают не по внешним признакам, а по смывам на ионную загрязненность и по контролю проводимости промывной воды на выходе.
Параметры мойки для снижения рисков
Режим подбирают так, чтобы разрушить пленки и не создать новых источников коррозионной активности. На результат сильнее всего влияют температура раствора в зоне контакта, время выдержки и качество воды. При пенном нанесении дополнительно важна кратность обновления пены. При жесткой воде соли кальция и магния снижают эффективность ПАВ и могут оставлять налет. Поэтому на ответственных поверхностях стараются использовать умягченную воду и завершать цикл контролируемым ополаскиванием.
| Этап | Параметр | Ориентир | Контроль |
|---|---|---|---|
| Обезжиривание | Температура | 30-60 °C | Тест смачивания |
| Основная мойка | Концентрация | 1-5 % | Смыв на остаток |
| Ополаскивание | Время | 2-10 мин | Проводимость стока |
При работе с нагруженными узлами стараются сократить интервал между финальным ополаскиванием и сушкой. Влажная поверхность под прокладкой или в резьбе создает условия для точечной коррозии. На фоне остаточных напряжений она может легче переходить в трещинообразование. На практике это означает отдельный контроль сушки воздухом низкой влажности или прогревом до температуры, безопасной для уплотнений и покрытий.
Практические ситуации при очистке узлов
Прилипшие нефтяные и парафиновые отложения на внешних поверхностях арматуры часто удерживают промывную воду и мешают вымыванию солей. В этом случае увеличивают долю механической обработки: используют щетки и мягкий скребок, затем проводят пенное обезжиривание с выдержкой до размягчения слоя и только после этого выполняют водную промывку. Для щадящей ежедневной обработки водостойких поверхностей вне зоны контакта с алюминием подходит Проклин антижир лайт. Его наносят распылением пены, чтобы снизить разнос загрязнения по фланцам и крепежу.
Солевые остатки после гидроиспытаний или промывок встречаются на трубных вставках и корпусах насосов, особенно в зазорах и под хомутами. Решение обычно сводят к увеличению объема ополаскивания и контролю воды на выходе, а также к промежуточному этапу с комплексообразователями в слабощелочной зоне, чтобы удержать ионы в растворе. Для универсальной мойки деталей, узлов и труб с акцентом на низкую коррозионную активность в рабочем разведении используют Проклин Юнитех Ал. Его удобнее применять в циркуляционных контурах и ваннах, а затем использовать повторно после фильтрации.
Застарелые пригарные пленки и смешанные органоминеральные загрязнения на кожухах, воздуховодах и поверхностях рядом с термоузлами усложняют мойку. Щелочь работает по органике, а соли требуют промывки и времени. В таких случаях режим корректируют ступенчато: короткая щелочная обработка, механическое удаление размягченного слоя, затем повторная обработка с обновлением пены и усиленным ополаскиванием. Для стойких жировых и белковых пригаров на щелочестойких поверхностях применяют Проклин антижир экстра. При этом его обычно не используют для алюминия, цветных металлов и окрашенных покрытий, а к ополаскиванию переходят только после полного удаления пены.
Материалы, напряжения и химическая совместимость
Один и тот же загрязнитель ведет себя по-разному на углеродистой стали, нержавеющей стали и алюминиевых сплавах, особенно при наличии контактных пар и сварных зон. Для нефтегазовой отрасли характерны участки, где остаточные напряжения сохраняются после сварки, гибки, накатки резьбы и монтажа с перетяжкой крепежа. В таких точках агрессивная химия и длительное увлажнение повышают риск развития дефекта. Поэтому технолог обычно ограничивает выдержку и избегает высокой щелочности на чувствительных материалах, оставляя ее только там, где подтверждена стойкость поверхности.
| Материал | Щелочные составы | Комментарий |
|---|---|---|
| Углеродистая сталь | Осторожно | Сушка без задержек |
| Нержавеющая сталь | Обычно совместимо | Контроль хлоридов |
| Алюминий | Часто несовместимо | Выбор мягких режимов |
| Эластомеры | По проверке | Ограничить температуру |
Контроль остатка и окна между операциями
Стабильность процесса обеспечивает простой набор измерений. После стадии мойки фиксируют pH стока в диапазоне, близком к нейтральному, чтобы снизить риск остаточной щелочности на поверхности. Затем проверяют проводимость финальной воды и выполняют смывы на ионные остатки в зонах под напряжением, например у кромок, сварных швов и резьб. Если узел отправляют на хранение или в транспортировку, вводят регламент на сушку до отсутствия свободной влаги в полостях. Именно задержка влаги создает условия для подпленочной коррозии и повторной обработки по циклу.
Операционные потери без корректировки мойки
Повторные промывки, вынужденные простои и внеплановая разборка узлов обычно обходятся дороже, чем настройка режимов и контроль остатка солей.
Когда загрязнения перестают удерживать влагу и соли на металле, риск перехода локальной коррозии в трещину снижается уже на уровне технологии. Если нужно сверить режимы по температуре, концентрации и времени под конкретные материалы и геометрию узла, технологу удобнее начать с пробной обработки и фиксировать результаты смывов в одних и тех же точках. Это повышает воспроизводимость и снижает нагрузку на персонал при ежедневной эксплуатации.
