


Корзина пуста
Содержание
В мелкосерийном производстве один и тот же участок в течение смены часто моет разные детали двигателя. Ошибка в режиме быстро приводит к повторным циклам, рискам коррозии и проблемам при сборке. Практичный подход выстраивают от типа загрязнения и материала, затем фиксируют окно параметров и способ контроля. На старте технолог задаёт единый стандарт по воде, температуре и логистике между операциями.
Рабочие составы для таких задач удобно подбирать в линейке моющих средств для машиностроения - для удаления масел, консервационных смазок и технологических СОЖ с металла, а также для межоперационной мойки перед сборкой и контролем. В мелкосерийном производстве важна предсказуемость: смена партии масла или СОЖ может менять диспергирование и скорость смачивания. Поэтому режим лучше задавать диапазонами и подтверждать результат смывами или контролем остаточной плёнки.
Загрязнения и материалы задают химию
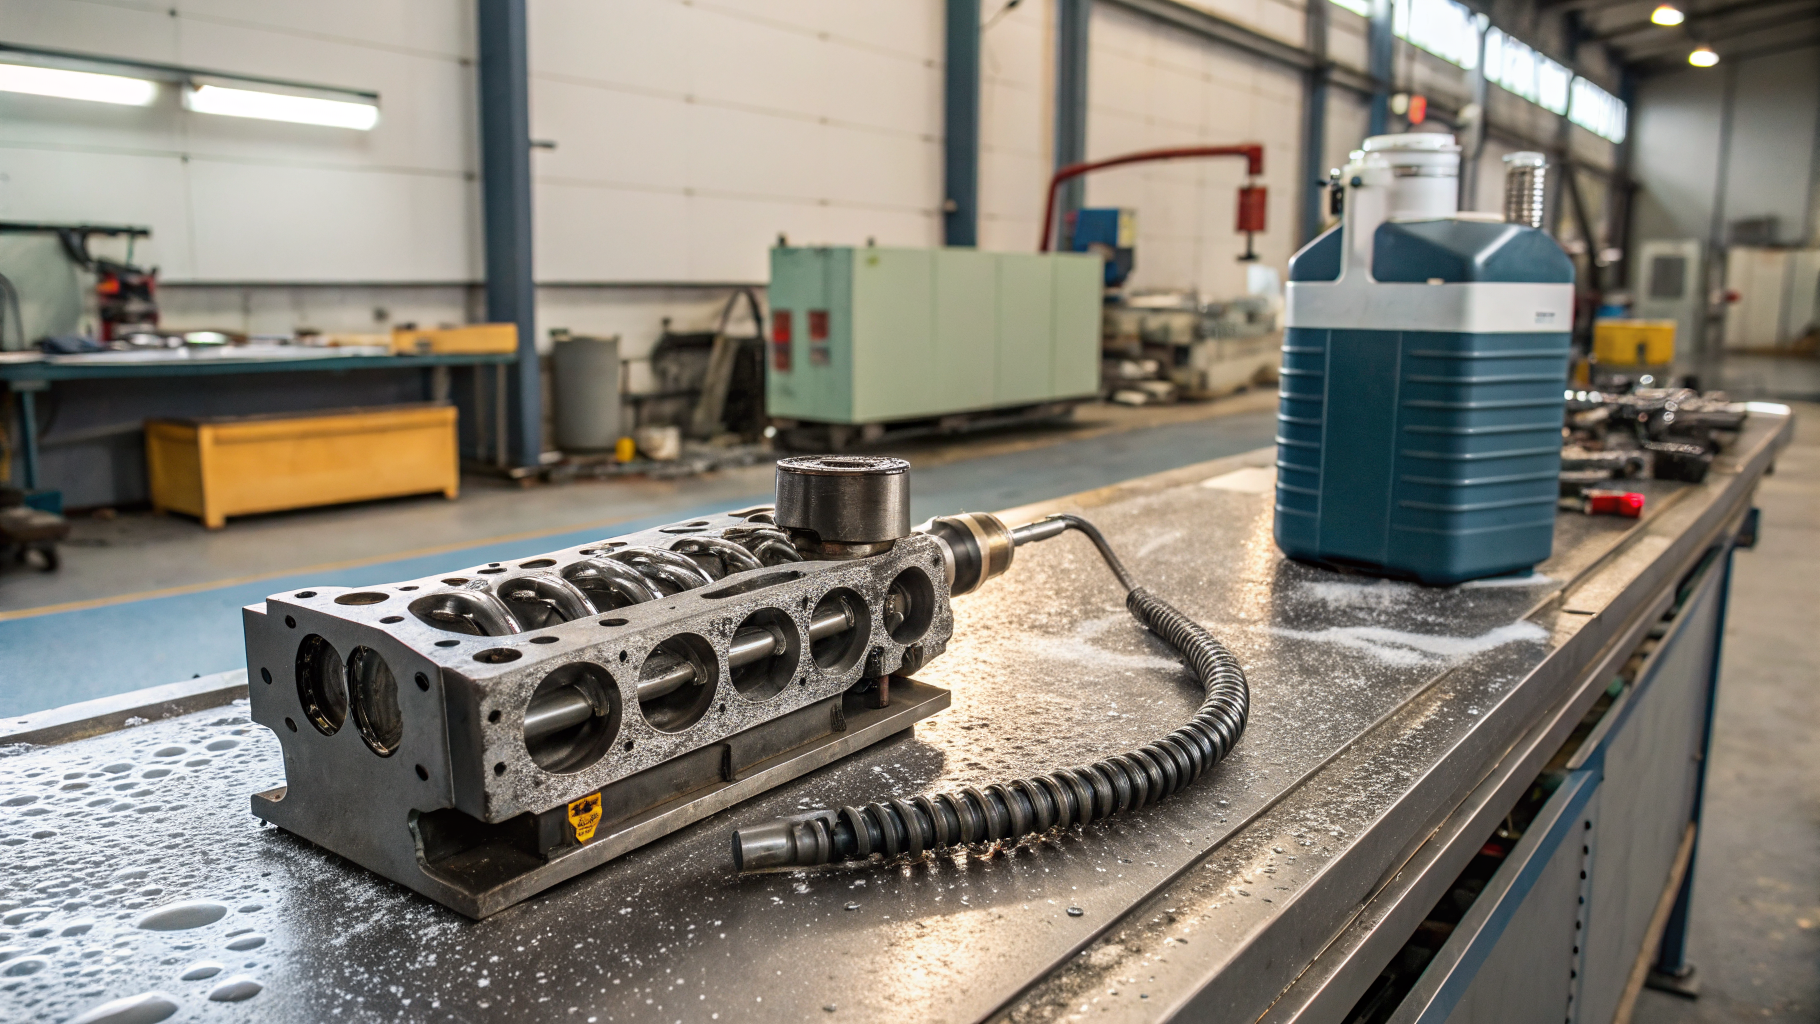
На деталях и агрегатах двигателя чаще всего встречаются масляная плёнка, остатки СОЖ, консервационные составы, пыль и абразив после мехобработки. Для стальных и чугунных поверхностей чаще применяют щелочные водные растворы в щелочной области. Для алюминиевых крышек, корпусов и отдельных кронштейнов держат более мягкий режим и усиливают механическое воздействие. Технологический выбор сводится к трём управляемым параметрам: концентрации примерно 0,5-3%, температуре раствора около 40-80 °C и времени контакта от нескольких минут до 20 минут. Затем результат подтверждают смывом или контрольным протиранием безворсовой салфеткой на белом фоне.
При обработке алюминия и смешанных узлов, где есть уплотнения и пластики, удобен щелочной состав с антикоррозионными добавками и без пенообразования - чтобы стабильно работать в ванне или циркуляции, например Проклин Алкасип Ал. Его используют как водный раствор в диапазоне 0,5-2% при 60-80 °C. Контроль обычно ведут по отсутствию выраженной жирной каймы в смыве и по равномерному смачиванию поверхности после ополаскивания.
Мойка масляных загрязнений
Стабильное удаление масла обеспечивается сочетанием химии и сдвиговых усилий. В мелкосерийном производстве часто не хватает механического воздействия: деталь просто лежит в ванне, и плёнка уходит неравномерно - во внутренних каналах, в зоне резьб и у кромок. Корректировку режима обычно начинают не с увеличения концентрации, а с повышения температуры в допустимом окне и организации перемешивания, вращения корзины или направленного орошения. Затем оценивают смыв с наиболее проблемных зон и проверяют, не растёт ли вынос загрязнения в ополаскивание.
Если после цикла остаются локальные пятна и следы от СОЖ на наружных поверхностях и крепеже, помогает перенос части работы на стадию пенной предочистки с короткой выдержкой и быстрым смывом. Для таких задач, когда нужен активный смачиватель и видимая зона нанесения, применяют составы с высоким пенообразованием, например Проклин Актифом А в рабочем диапазоне температур около 20-40 °C. Корректировка режима обычно сводится к снижению времени контакта до 1-2 минут, обязательному предварительному смыву крупной грязи и проверке совместимости с алюминиевыми элементами и оцинкованными деталями, где щёлочь и ПАВ требуют аккуратного подбора.
Обезжиривание деталей двигателя перед сборкой
Перед запрессовкой, нанесением герметиков и сборкой важны не только чистота, но и управляемая смачиваемость. При избыточном обезжиривании щелочью и жёсткой водой нередко появляются солевые разводы после сушки, а при недостаточном обезжиривании остаётся тонкая плёнка, которая может проявляться на контрольном пятне смыва. Корректировку режима удобнее вести через качество воды и этап ополаскивания. Для финиша стараются держать стабильную жёсткость, контролировать электропроводность ополаскивания как индикатор выноса щёлочи и задавать одинаковую логистику между мойкой и сушкой, чтобы на детали не оседала производственная пыль.
Если в партии есть детали со скрытыми полостями, технолог предусматривает корректную ориентацию в корзине и продувку после ополаскивания, чтобы не переносить раствор из каналов в зону посадок. Время сушки выбирают не по таймеру, а по температуре детали и влажности воздуха в зоне сборки, поскольку конденсат на холодном металле может приводить к повторному циклу обезжиривания.
Очистка нагара деталей
Нагар и термоокисленные отложения на отдельных элементах двигателя ведут себя иначе, чем свежие масла: они хуже диспергируются и требуют либо повышенной температуры, либо более высокой щёлочности, либо отдельной стадии размягчения. В мелкосерийном производстве часто возникает перекос, когда общий режим ванны для масел пытаются применить и для нагара. В результате участок получает затяжные циклы и рост загрузки по загрязнению. Рабочая корректировка выглядит так: детали с устойчивыми отложениями направляют на отдельный контур или в отдельную корзину с более горячим раствором в пределах 60-80 °C, сокращают межоперационные паузы, а пригодность оценивают по смыву и визуальному контролю в зонах перегрева. Выводы о химическом составе отложений без анализа не делают.
Для размягчения особо стойких термозагрязнений на стальных и нержавеющих поверхностях иногда применяют сильнощелочные пенные концентраты с выдержкой в пределах 5-20 минут и температурой в диапазоне 20-80 °C, затем проводят тщательное ополаскивание. В таких режимах уместен Проклин Термо. При этом технолог заранее исключает контакт с нещелочестойкими материалами, алюминием и оцинковкой и снижает время контакта на низколегированных сталях, опираясь на контроль состояния поверхности после пробной обработки.
Стабильность процесса при смене партий
Мелкосерийный участок работает с переменной входной загрязнённостью и разной геометрией деталей. Поэтому режим фиксируют не одной цифрой, а допустимым окном параметров и понятным контролем. Большую часть сбоев закрывают четыре практические ситуации. Быстрое повторное загрязнение после мойки из-за длинной логистики между операциями устраняют сокращением времени хранения и упаковкой в чистую тару. Радужная плёнка и разводы после сушки уходят после настройки ополаскивания и контроля качества воды. Локальные жирные пятна в резьбах и каналах устраняют усилением механического воздействия и правильной ориентацией в корзине. Рост брака при сборке из-за остатков щёлочи снимают контролем смывов на критичных посадках и подбором времени ополаскивания до стабилизации показателей.
Экономика процесса в таких условиях складывается из простоя оборудования, перерасхода воды на повторные ополаскивания, внеплановой замены раствора и загрузки персонала на ручную дочистку. Когда технолог выдерживает стабильные диапазоны концентрации, температуры и времени контакта, а также контролирует вынос загрязнения и качество воды, участок получает воспроизводимую чистоту без гонки за максимальной щёлочностью.
Если нужно сверить режим с материалами конкретных деталей и вашим оборудованием, напишите нам и укажите тип загрязнения, температуру ванны и схему ополаскивания. Чтобы сопоставить варианты для разных операций, удобно открыть каталог средств Pro.Clean и выбрать решения для мойки, пенной предочистки и межоперационной подготовки к сборке.
