


Корзина пуста
Содержание
После обкатки редукторов, насосных узлов и подшипниковых опор на деталях остаются стружка и приработочное масло. Ошибка на этапе мойки приводит к абразивному износу при сборке, сбоям в смазке и проблемам при последующей окраске или консервации. Стабильный результат обычно получают, когда процесс выстраивают как последовательность механического удаления, щелочной мойки и контролируемого ополаскивания. Режим подбирают по материалу, геометрии и доле тонкодисперсных частиц, а качество подтверждают простыми измеряемыми проверками.
Для таких операций применяют моющие средства для машиностроения - для удаления приработочных масел, технологических смазок и загрязнений с металлических поверхностей перед сборкой, окраской и консервацией, в том числе при струйной и погружной обработке.
Состав загрязнений после обкатки
Приработочное масло после обкатки редко ведет себя как обычная смазка: в нем присутствуют продукты износа, частицы от притирки, остатки СОЖ и микростружка. На поверхности это проявляется липкой пленкой, которая удерживает абразив и забивает резьбы, канавки и глухие отверстия. Обычно задачи разделяют по этапам: сначала удаляют свободную стружку и крупные частицы, затем снимают масло с разрушением пленки, и только после этого доводят поверхность ополаскиванием.
Параметры, которые сильнее всего влияют на результат: температура раствора и детали в диапазоне примерно 20-80 °C, концентрация рабочего раствора около 0,5-5% и время контакта порядка 3-20 минут. Достаточность стадии подтверждают контролем по смывам или по массе остатка на салфетке. Дополнительно проверяют, не остается ли видимый осадок в углублениях после сушки.
Мойка деталей после обкатки
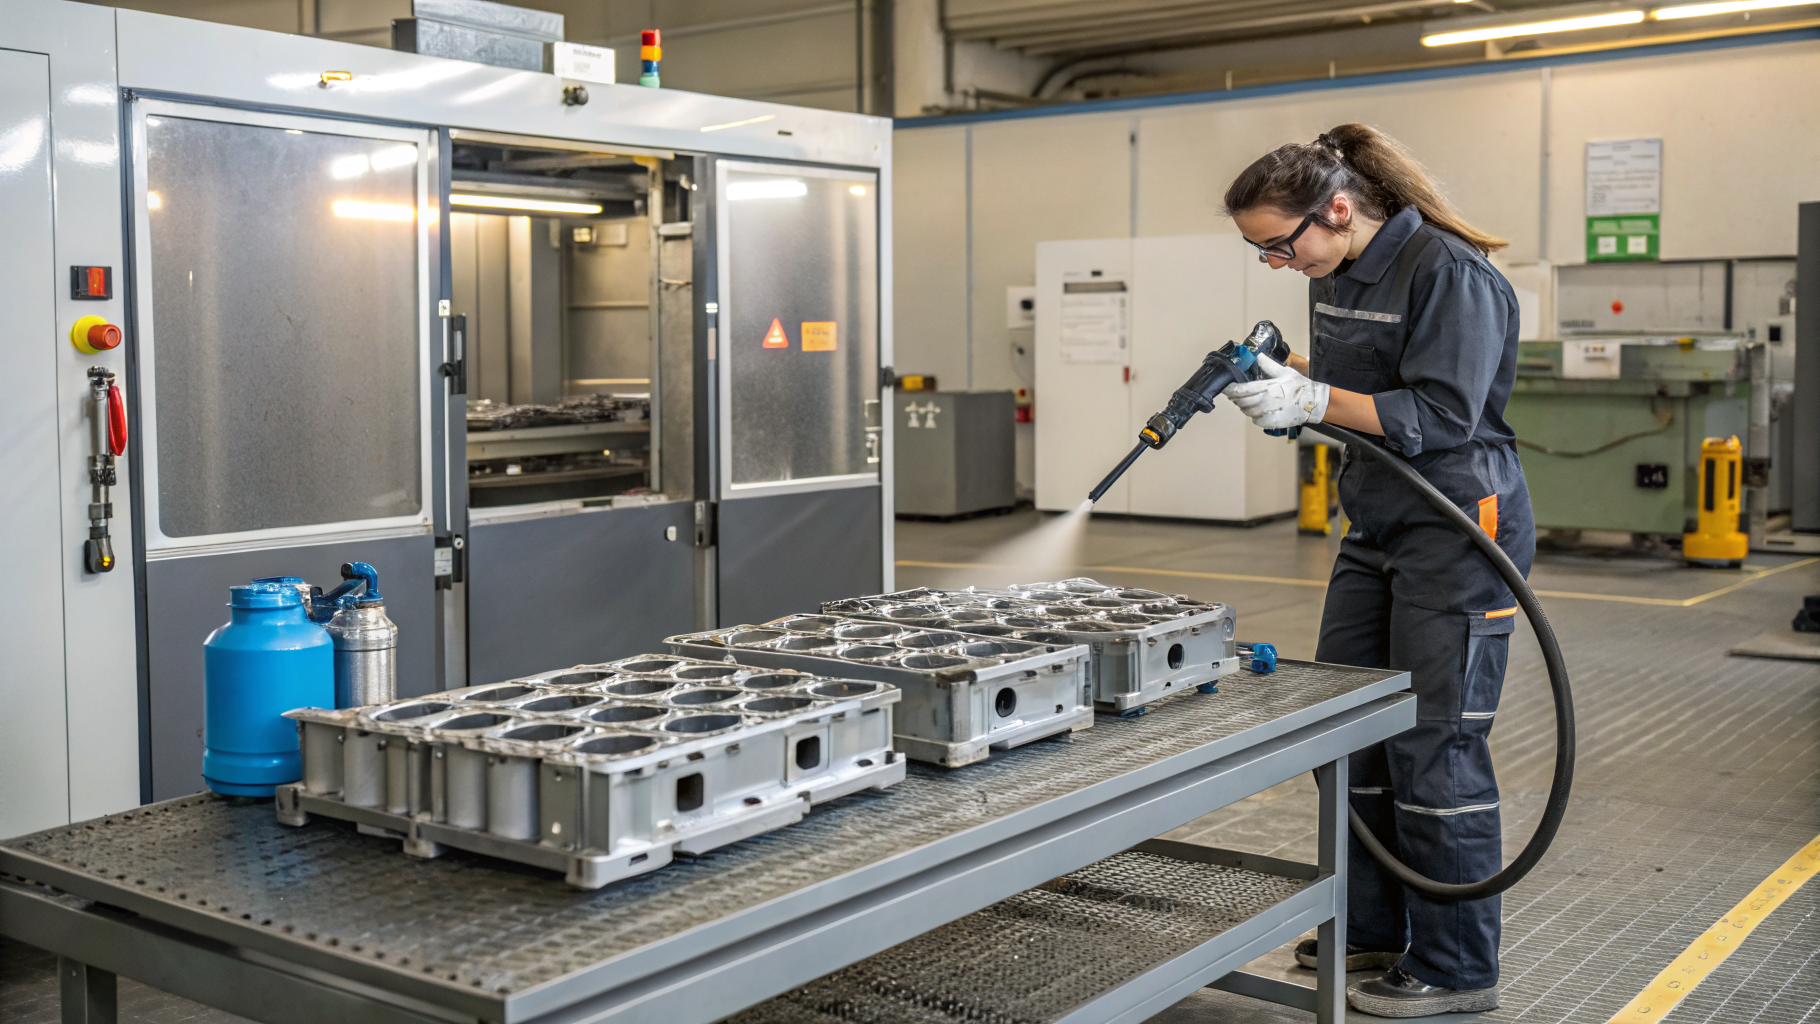
В замкнутых моечных ваннах и камерах струйной обработки результат определяется сочетанием химического и механического воздействия. На деталях сложной формы важно обеспечить обновление раствора в карманах: помогают вращение корзины, покачивание, смена ориентации и подбор форсунок по факелу. При недостаточном механическом воздействии масло может размазываться тонкой пленкой, а частицы износа переходят в шлам и могут возвращаться на поверхность. Поэтому фильтрация и отстой - часть технологии, а не только обслуживание.
Если требуется щелочная обработка при повышенной температуре и есть устойчивые органические загрязнения, используют продукты вроде Проклин Алкасип Ал. Он подходит для циркуляционных режимов, а также для алюминиевых и стальных поверхностей при корректном подборе режима. Диапазоны 0,5-2% и 60-80 °C удобны как стартовые ориентиры для подбора по смывам и по устойчивости материала.
| Риск | Признак | Корректировка |
|---|---|---|
| Пленка масла | пятна после сушки | скорректировать температуру |
| Стружка в каналах | осадок в углублениях | усилить струю |
| Шлам в ванне | серый налет | увеличить частоту фильтрации |
| Коррозионный риск | потемнение кромок | сократить выдержку |
Удаление стружки без повторного осаждения
Крупную стружку и абразивный песок стараются удалить до химического этапа, чтобы не перегружать раствор. В машиностроении хорошо работает последовательность: предварительная продувка или промывка водой, затем щелочная обработка, затем промежуточное ополаскивание с уносом частиц. Если после цикла на дне корзины остается металлическая пыль, обычно корректируют не химию, а гидродинамику: повышают интенсивность струй, меняют время циркуляции и добавляют паузу на стекание, чтобы частицы реже возвращались на деталь.
Тонкая стружка часто удерживается в резьбах и глухих отверстиях из-за поверхностного натяжения и масляной пленки. В таких случаях помогает краткая стадия теплого предварительного смачивания в воде 30-50 °C перед щелочной мойкой, а также контроль чистоты фильтра и состояния отстойной зоны. Время между обкаткой и мойкой делают минимальным, иначе масло густеет и плотнее связывает частицы.
Точки контроля процесса в цехе
Стабильность обеспечивает не усложнение регламента, а несколько повторяемых проверок в каждой смене. Важно привязывать процесс к измеряемым параметрам: температуре в ванне, концентрации по титрованию или проводимости, состоянию фильтра и уровню шлама. На результат влияет и качество воды: высокая жесткость может усиливать отложения и снижать моющую способность. Поэтому при нестабильной воде часто корректируют концентрацию и чаще обновляют ополаскивание.
- температура раствора
- концентрация по замеру
- чистота фильтра
- качество ополаскивания
- остаток на смыве
Когда важна совместимость с материалом
Для алюминиевых сплавов, цинковых покрытий и узлов с эластомерами режим подбирают более мягкий и подтверждают пробой на образце, чтобы снизить риск потемнения или набухания уплотнений.
Частые отклонения и корректировки режима
Если после сушки остается липкая пленка, фокус смещают на разрушение масла: корректируют температуру в пределах возможностей оборудования и совместимости материала, увеличивают время контакта и следят за обновлением раствора на поверхности. На некоторых линиях помогает разнесение стадий: короткая предварительная мойка для удаления основной смазки и отдельная чистовая стадия с более чистым раствором, чтобы не переносить эмульгированное масло обратно на деталь. Для участков, где используют пену по внешним поверхностям моечных камер, тары или приспособлений, применяют Проклин Актифом А, так как высокое пенообразование удобно для удержания состава на вертикальных поверхностях и контроля смываемости.
Если появляются следы потемнения на кромках и в зонах тонких стенок, чаще всего снижают время выдержки и температуру и проверяют качество ополаскивания, так как остатки щелочи на детали могут усиливать коррозионные эффекты при хранении. При сильных нагарных загрязнениях на вспомогательном оборудовании, которое контактирует с нагретыми маслами и дымами, применяют специализированные сильнощелочные пенные концентраты, например Проклин Термо. При этом его используют вне контура обработки алюминия, оцинковки и чугуна и выдерживают короткий контакт с контролем совместимости.
Если после цикла сохраняется точечная стружка в каналах, химия редко решает проблему сама по себе. Обычно меняют ориентацию загрузки, добавляют вращение корзины и усиливают промывку чистой водой. Такой подход снижает число повторных циклов, уменьшает расход воды на переделки и экономит ресурс насосов и фильтров за счет более стабильного удаления шлама.
Когда режимы уже близки к оптимальным, следующий шаг - лабораторная проверка смывов и короткая пробная обработка деталей с самой сложной геометрией, чтобы зафиксировать рабочие диапазоны под конкретную линию и воду. Это упрощает работу смены и снижает число остановок на внеплановую чистку моечной системы.
