


Корзина пуста
Содержание
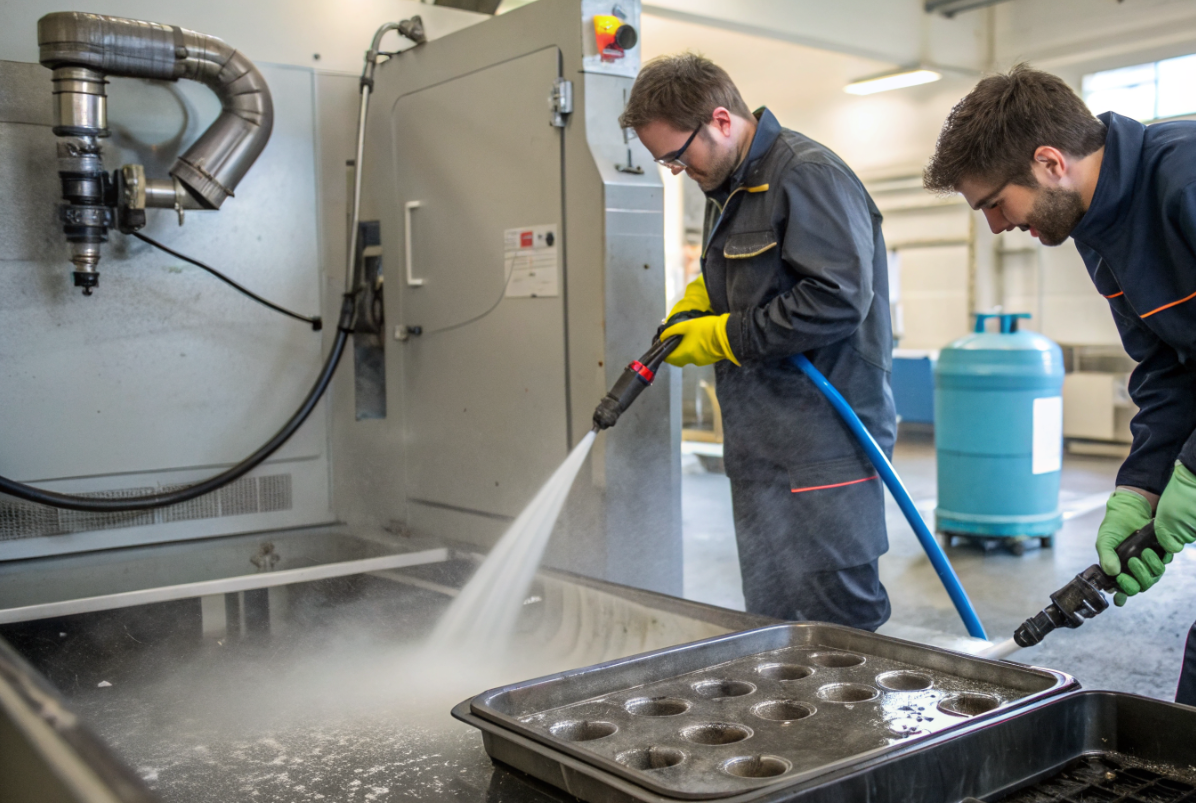
На участке подготовки к сборке детали из разных производственных партий часто объединяют и моют в одной корзине или на одном подвесе. Ошибка в режиме отмывки быстро приводит к остаточной плёнке, пятнам после сушки и нестабильной адгезии перед окраской или нанесением клеёв. Работу начинают с раздельной оценки загрязнений, затем настраивают последовательность стадий и контроль. Для партии с повышенной долей масел режим корректируют не одним параметром, а сочетанием температуры, концентрации и механического воздействия. Для подбора составов под машинные масла, эмульсии и консервационные покрытия используют каталог средств Pro.Clean, чтобы связать тип загрязнения с совместимым моющим раствором и способом нанесения.
Риски смешения партий на моечном участке
При объединении партий меняются средняя нагрузка на ванну и состав загрязнений. К водосмешиваемым СОЖ добавляются тяжёлые масла, ингибиторы коррозии, частицы шлама и абразив после доводки. Раствор быстрее насыщается органикой, ухудшается смачивание, растёт пенообразование и может снижаться качество промывки в глухих полостях. Это особенно заметно на деталях со шлицами, резьбами, пазами и посадочными поверхностями, где тонкая плёнка мешает сборке и влияет на момент затяжки.
Управляемые параметры, которые технолог держит в поле зрения, почти одинаковы для любой линии, но при смешении партий становятся чувствительнее. Обычно контролируют температуру моющего раствора в зоне 40-70 °C, концентрацию рабочего раствора в диапазоне 1-5% и время контакта 2-10 минут. Если используется струйная машина, дополнительно контролируют давление (низкое, среднее или высокое) с учётом геометрии изделия и стойкости покрытия. Результат подтверждают не только визуальным осмотром, а сочетанием контроля смачивания и смывов с критичных зон, чтобы точнее отличить недостаток эффективности моющего раствора от проблемы промывки.
Этапы процесса при нестабильном загрязнении
Когда в одной загрузке оказываются детали после разных операций, лучше опираться на короткую повторяемую схему, а усиление делать точечно. Это снижает простои из-за перенастроек и уменьшает число повторных циклов, которые расходуют воду, энергию и ресурс форсунок. В машиностроении для потоковой очистки деталей удобно вести карту стадий, где для каждой стадии задан свой контрольный признак.
- Предсмыв и слив
- Основная мойка
- Промывка и сушка
Если в смешанной партии резко растёт доля органики и в промывке появляется радужная плёнка на воде, это может указывать на вынос масла в промывочную зону, и корректировку обычно начинают с предсмыва. Повышают температуру воды до тёплой зоны и организуют отдельный сбор загрязнённого стока, чтобы не разносить масло по всей системе. На основной стадии уместна щелочная мойка деталей в среднепенной формуле, чтобы сохранить эмульгирование и не нарушить работу насосов. Для таких задач используют составы вроде Проклин Юнитех. Он подходит для очистки и обезжиривания узлов и оборудования и помогает стабилизировать режим при колебаниях состава загрязнений.
Корректировка режима под стандартные отклонения
Смешение партий чаще всего проявляется как набор повторяющихся отклонений. Каждое из них лучше устранять своей настройкой, а не общим повышением концентрации. При доминировании тяжёлых масел и консервационных смазок, когда после сушки на детали остаётся скользкая плёнка, режим корректируют за счёт температуры и времени контакта в пределах возможностей материала и оборудования. Дополнительно сокращают интервал между мойкой и промывкой, чтобы эмульсия не успевала осесть, а на форсунках не формировался липкий налёт. Контроль выполняют смывом с посадочных поясков и из углублений, где остатки держатся дольше.
При смешении деталей после механической обработки с мелкодисперсным шламом и остатками СОЖ раствор быстрее теряет моющую способность и начинает переносить грязь с партии на партию. Здесь помогает разделение потоков. Вводят сетчатую фильтрацию в циркуляции и чаще обновляют часть ванны, не доводя её до перегрузки по органике. Если в корзине есть алюминиевые элементы или детали из комбинированных материалов, выбирают щадящую щёлочность и контролируют время, чтобы снизить риск потемнения. В таких режимах на основной мойке часто применяют Проклин Юнитех Ал, так как он рассчитан на промышленную очистку и при корректном режиме снижает риск коррозионных эффектов на металлах.
Ещё один стандартный сбой связан с пеной и промывкой в струйных машинах. После объединения партий может вырасти склонность раствора к пенообразованию, в промывке появляется подтекание, а после сушки - пятна. Тогда уменьшают механическое вовлечение воздуха, корректируют подачу раствора и температуру, а промывку разделяют на две ступени: первая снижает вынос моющего раствора, вторая обеспечивает качество воды. Если вода жёсткая, контроль проводят по следам солей после сушки и по проводимости в последней промывке, а не по внешнему виду сразу после мойки. В ряде цехов для вспомогательной пенной обработки внешних поверхностей тележек, тары или кожухов оборудования рядом с моечной зоной используют Проклин Актифом А, но на алюминии и оцинкованной стали без хромового покрытия его стараются не применять и заранее выполняют пробу на совместимость.
Материалы и совместимость в одной корзине
Смешение партий часто означает и смешение материалов: углеродистая сталь, нержавеющая сталь, алюминий, чугун, а также полимерные вставки и уплотнения. Химическая мойка деталей даёт стабильный результат только с учётом совместимости. Иначе часть деталей будет чистой, а часть может получить потемнение или изменение шероховатости. Проверку удобнее вести не по предположениям, а по короткой матрице материалов. В ней фиксируют допустимую щёлочность, температурную зону и ограничение по времени контакта, затем подтверждают результаты пробной обработкой и осмотром критичных мест.
- Сталь и чугун
- Нержавеющая сталь
- Алюминий и сплавы
- Полимеры и резины
Как фиксируют результат без споров
Для воспроизводимости оставляют один и тот же набор контрольных деталей и используют одинаковые точки отбора смывов, чтобы сравнивать партии при изменении режима.
Если в одной загрузке есть детали под окраску и детали под сборку с резьбовыми соединениями, критерии чистоты лучше разделить. Для окраски критичны равномерная смачиваемость и отсутствие силиконоподобных включений. Для сборки важнее отсутствие масляной плёнки на посадках и в резьбе. При обезжиривании металлических деталей в смешанной партии технолог обычно получает лучший результат за счёт дисциплины логистики. Он ограничивает время ожидания между операциями, закрывает детали от аэрозольных загрязнений, а ванну ведёт по простому регламенту контроля температуры, концентрации и загрязнённости с корректирующими доливами.
Если нужно увязать режим с конкретной геометрией и смесью загрязнений, удобнее обсудить исходные данные и ограничения по материалам через форму обратной связи и параллельно свериться с каталогом средств Pro.Clean, чтобы согласовать состав, метод нанесения и контрольные точки без лишних остановок линии.
