


Корзина пуста
Содержание
В машиностроении часто требуется отмыть металлическую деталь с пластиковыми вставками, направляющими или крышками. Ошибка в режиме быстро приводит к помутнению полимера, набуханию, следам напряжения и остаточной плёнке масла в зонах контакта металл - пластик. В результате появляется брак на сборке и простои линии. Практичный подход начинается с проверки совместимости материалов, типа загрязнения и способа его нанесения. Режим фиксируют по контролю поверхности и стабильности процесса.
Материалы и риски совместимости
Комбинированные узлы обычно включают сталь или нержавеющую сталь, а также ПЭ, ПП, ПВХ, резины и иногда полистирол. Для полимеров критичны не только щёлочность и температура, но и длительность контакта с раствором, поскольку напряжённые зоны вокруг защёлок и тонких рёбер чувствительны к химическому воздействию. На практике детали заранее разделяют на группы по допустимым условиям, чтобы не смещать общий режим в сторону жёстких параметров из-за одной сильно загрязнённой позиции.
Для предварительной настройки технолог отслеживает три параметра: температуру раствора и самой детали в диапазоне примерно 20-70 °C в зависимости от процесса, концентрацию в процентах или мл/л, а также время выдержки, обычно от 1-2 до 15-20 минут. Если деталь приходит с консервационной плёнкой, нагрузка на моющую ванну растёт. При этом пластик прогревается медленнее металла, из-за чего локально меняется скорость снятия загрязнений.
Частые загрязнения в узлах металл - пластик
В реальной партии обычно смешиваются СОЖ и эмульсии после механической обработки, консервационные масла, графитовые и монтажные пасты, а также пыль и абразив. На пластике часто остаются отпечатки технологической смазки и следы от операторских перчаток, а в зазорах между вставкой и корпусом удерживается капиллярная плёнка. Поэтому очистка деталей с пластиковыми вставками чаще требует не повышения температуры, а грамотного сочетания смачивания, эмульгирования и промывки, чтобы снижать риск повторного осаждения загрязнений.
- СОЖ и эмульсии
- Консервационные масла
- Абразивная пыль
Настройка водной мойки по режимам
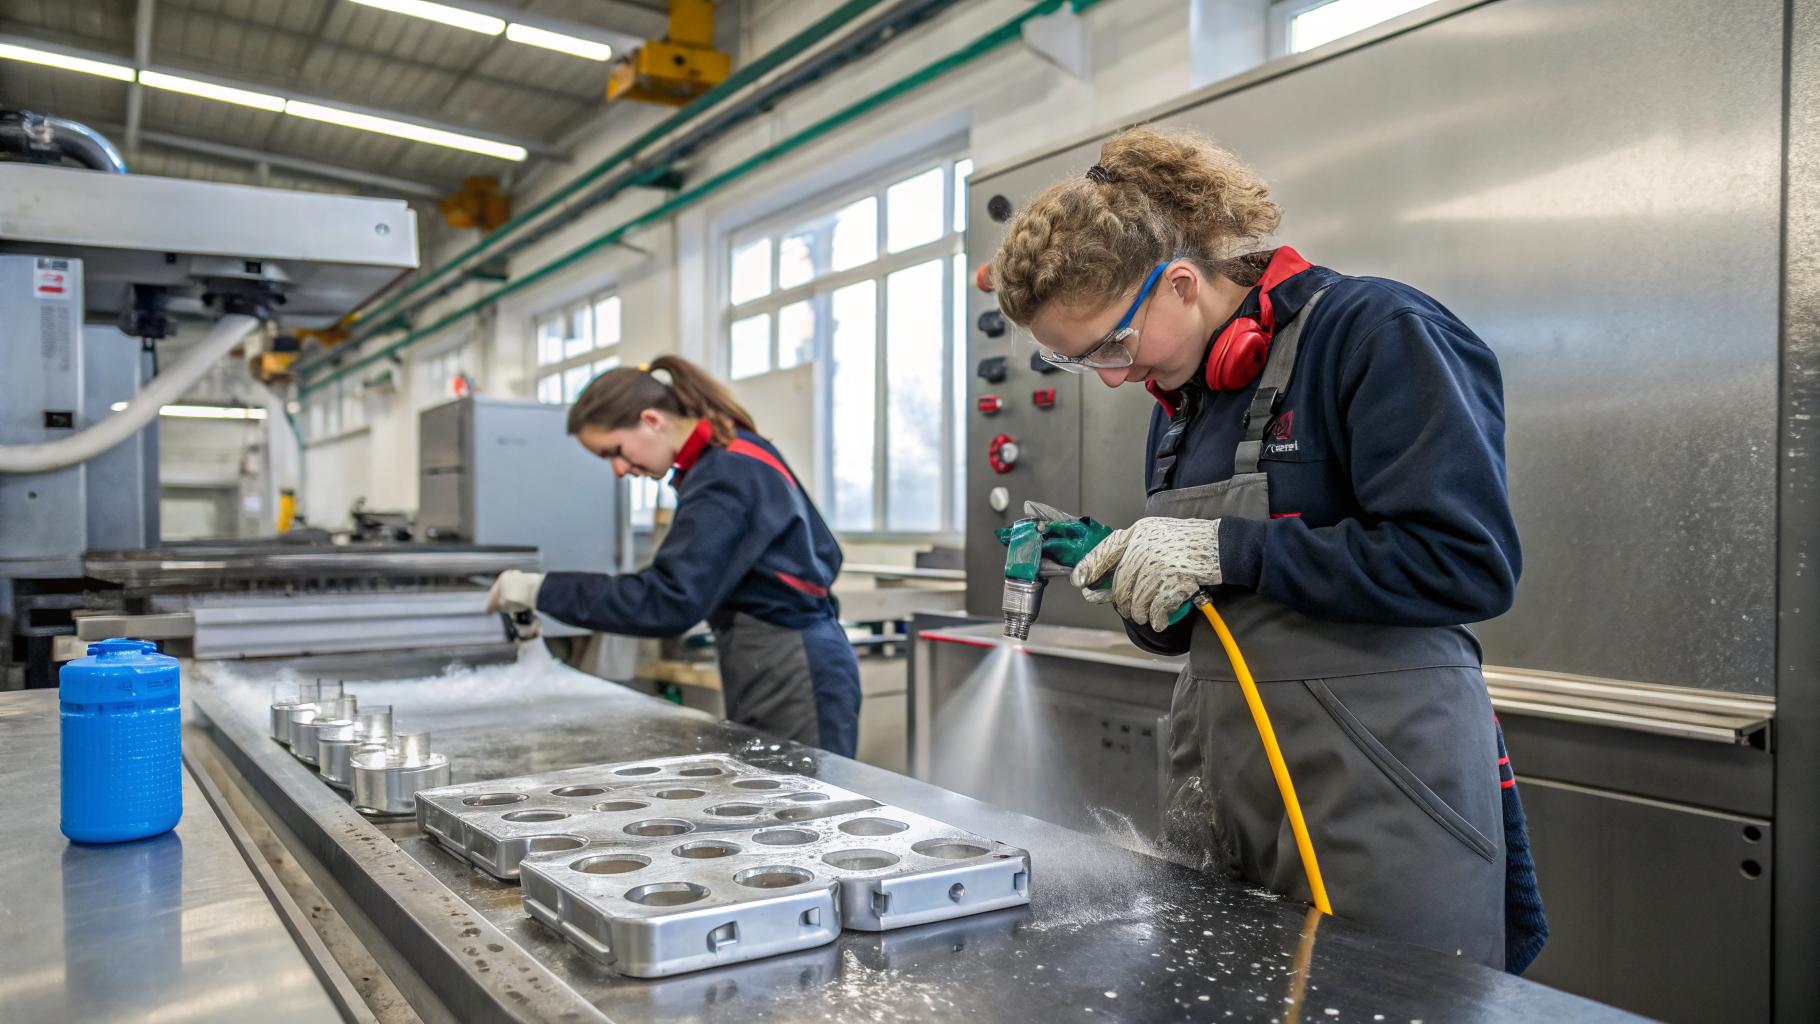
При струйной и камерной обработке результат определяют механика потока, качество воды и стабильность дозирования. Чтобы сохранить полимеры, обычно выбирают умеренно щёлочную зону и средние температуры. Эффективность повышают за счёт направленности струй, обновления раствора и контроля жёсткости. Автоматическая мойка пластиковых компонентов становится более предсказуемой, когда технолог задаёт расход и давление как низкое, среднее или высокое под геометрию детали и снижает риск зон экранирования, где пластик закрывает металл от струй.
Для универсальной водной мойки узлов с пластиком в машиностроении часто применяют щелочные среднепенные составы, которые работают в распыле, циркуляции и ванне. В таких режимах уместен Проклин Юнитех. Он помогает совместить обезжиривание и удаление технологических загрязнений с контролируемым пенообразованием, что важно для форсунок и уровня в камере.
Пять практических корректировок процесса
Жирная плёнка может оставаться в зазорах вокруг пластиковой вставки после стандартного цикла, если струя не промывает капиллярные зоны. В этом случае режим корректируют увеличением времени циркуляции в пределах 2-5 минут или добавлением этапа краткой статической выдержки 1-3 минуты при той же концентрации. Затем усиливают промывку водой с более стабильной температурой. Контроль выполняют смывом с контрольной зоны и проверкой на наличие остаточной плёнки после высыхания.
Помутнение или микротрещины на пластике возникают при сочетании высокой щёлочности, перегрева и длительного контакта. В этом случае уходят от максимальных температур и сокращают время, а эффективность компенсируют механикой струи и предварительным ополаскиванием тёплой водой 25-35 °C для снятия поверхностной грязи. Если в узле встречается полистирол, условия подбирают особенно осторожно и проводят пробную обработку на образце, потому что часть щелочных составов для него не применяют.
Белёсый налёт и пятнистая плёнка после сушки часто связаны с жёсткой водой и выносом моющего раствора на пластике. Здесь помогает увеличение объёма ополаскивания, контроль проводимости воды и снижение концентрации в рабочей ванне в пределах выбранного диапазона, если загрязнение уже стабильно снимается. Для ответственных поверхностей вводят финальное ополаскивание деминерализованной водой, а критерий задают визуально и по смыву без попыток идентифицировать состав налёта по виду.
Пена в камере мешает датчикам и снижает эффективность струи, особенно на деталях с полимерными элементами, которые могут удерживать ПАВ. В таких случаях уменьшают механическое перемешивание, переходят на среднепенный продукт и стабилизируют температуру, поскольку её рост может усиливать вспенивание. Если участок использует дозирование через насос, технолог дополнительно проверяет фактическую подачу в мл/л по мерной таре, чтобы избежать скрытого перерасхода и повторных циклов.
Сильная консервация на металле при наличии пластика вынуждает подбирать средство, безопасное для пластиковых деталей, без чрезмерной агрессии по щёлочи. Для предварительного снятия тяжёлой плёнки применяют пенное нанесение при 20-40 °C с короткой выдержкой около 1-2 минут и последующим смывом, чтобы сократить контакт полимера с концентрированным загрязнением. В качестве варианта для таких предварительных операций подходит Проклин Актифом А. Он удобен, когда нужно отработать на водостойких полимерных поверхностях и на ЛКП оснастки без повышения температуры.
- Температура раствора
- Концентрация раствора
- Время контакта
- Качество промывной воды
Контроль результата и экономика процесса
Для комбинированных деталей контроль делают воспроизводимым. Используют визуальную оценку после полной сушки, смывы с контрольных зон, а также проверку сборочной операции на стабильность посадки и отсутствие скольжения из-за остаточной смазки. Обезжиривание пластиковых элементов деталей подтверждают не блеском, а сочетанием смыва и более стабильного смачивания водой без разрывов плёнки, поскольку внешний вид пластика может вводить в заблуждение.
Экономический эффект обычно складывается из сокращения повторных циклов, уменьшения расхода воды на перемывку и снижения простоев из-за загрязнённых форсунок и фильтров. Если моющий раствор подобран с учётом совместимости материалов и удерживает загрязнение в дисперсии, реже требуется остановка на очистку ванны, а риск возврата партии на домывку снижается.
Границы применения сильной щёлочи
Иногда на производстве пытаются перенести логику посудомоечных машин на техническую мойку и используют высокощёлочные продукты с работой при 55-70 °C. Важно учитывать совместимость с полимером и металлами узла, а также материал моечного оборудования. Проклин ДПМ относится к средствам для автоматических моечных машин и рассчитан на водостойкие поверхности, но его не применяют по ряду материалов, включая полистирол. В целом такой класс щёлочности требует аккуратной оценки на деталях с пластиком через пробный прогон и контроль поверхности.
Если в цехе нужно стабилизировать мойку деталей с пластиковыми вставками без повреждений и остаточной плёнки, полезно описать технологу исходные материалы, тип загрязнения и доступные температуры процесса. Для подбора режима и средства можно написать нам с параметрами участка, чтобы согласовать концентрацию, время и контроль качества под вашу геометрию деталей.