


Корзина пуста
Содержание
После остановки узла на мойку персонал часто сразу подаёт раствор в контур, не проверяя фактический тип загрязнений и температуру металла. Эта ошибка приводит к повторным циклам, увеличению времени простоя и риску локальной коррозии на участках с недостаточным смывом. Практичный подход опирается на три элемента: диагностику отложений, управляемые параметры режима и контроль результата по смывам или остаточному загрязнению. Если эти элементы закреплены в инструкции, технолог получает воспроизводимый процесс и более прогнозируемую нагрузку на оборудование.
Неправильная диагностика загрязнений и материалов
На нефтегазовом оборудовании часто одновременно присутствуют парафины и асфальтены, эксплуатационные масла, ингибиторы, частицы шлама и солеотложения. Персонал нередко воспринимает их как один тип загрязнений и выбирает единый режим, хотя растворитель для органики и метод удаления минеральной накипи работают по разным механизмам. В результате щёлочь эмульгирует масло, но не разрыхляет солевой каркас. Отложения удерживаются в пористых зонах, на сварных швах и в теневых участках.
Корректировка начинается с базовых проверок: выбор контрольной точки, пробный смыв с заданной площади, оценка растворимости загрязнения в тёплой воде и в слабощелочном растворе, фиксация материала узла и типа покрытия. Затем задают границы по pH, температуре и времени контакта, а также уточняют совместимость с алюминием, оцинковкой, эластомерами и лакокрасочными покрытиями. Для задач, где нужна универсальная промывка и обезжиривание при умеренной щёлочности, используют составы вроде Проклин Юнитех. Он подходит как базовый состав для узлов, где важно сохранить баланс между моющей способностью и риском агрессивного воздействия на материалы.
Ошибки подготовки раствора и воды
Самая частая операционная проблема в том, что раствор готовят по объёму без точного контроля и не учитывают жёсткость воды. При высокой жёсткости часть ПАВ и комплексообразователей может переходить в малорастворимые соли, снижается смачиваемость, растёт расход и ухудшается смыв. Для технолога это выглядит как устойчивое недомывание при формально правильной концентрации. Линейный персонал при этом начинает увеличивать дозировку без контроля.
Рабочий диапазон концентраций для щелочных составов в нефтегазовой мойке обычно держат в зоне 1-5% по продукту, а температуру раствора выбирают по составу отложений и материалам узла, часто в интервале 30-70 °C. Время выдержки задают в диапазоне 10-40 минут, затем подтверждают результат смывами и повторным визуальным контролем труднодоступных зон эндоскопом или зеркалом. Если нужно усилить действие на маслянистые эксплуатационные загрязнения на металле и при этом сохранить низкое пенообразование в механизированной мойке, применяют сильнощелочные беспенные продукты, например Проклин Алкатех А, с pH в сильнощелочной области и комплексообразователями, которые поддерживают стабильность раствора.
Критерии выбора режима под отложения
Чтобы снизить влияние человеческого фактора, режим фиксируют не только словами, но и измеряемыми параметрами: концентрацией по проводимости или титрованию, температурой на подаче, временем контакта и требованием к качеству смыва.
- Тип отложений
- Материал и покрытие
- Метод нанесения
Щелочная мойка внутренних поверхностей резервуаров
При обработке резервуаров распространённая ошибка - сокращение этапа предварительного ополаскивания и механического удаления рыхлых слоёв. Внутри остаются сгустки парафинов и песка, которые экранируют поверхность, и раствор работает только по верхнему слою. Ещё один частый промах связан с гидродинамикой: струя проходит по кратчайшему пути, а в теневых зонах, под рёбрами жёсткости и в районе патрубков остаются участки без контакта.
Корректировка режима включает три изменения. Первое: тёплое водное ополаскивание и удаление крупных включений до подачи химии, чтобы снизить загрязнение рабочего раствора. Второе: подбор способа нанесения с учётом геометрии. Для больших объёмов чаще используют рециркуляцию с контролем температуры на обратке и корректировкой концентрации в процессе. Третье: нормирование времени контакта по зонам, когда сложные участки получают дополнительную выдержку и отдельную промывку. Качество оценивают по контрольным смывам с нескольких высот, а участок вводят в работу после полного удаления остатков и высыхания.
Ошибки пенной мойки и смыва
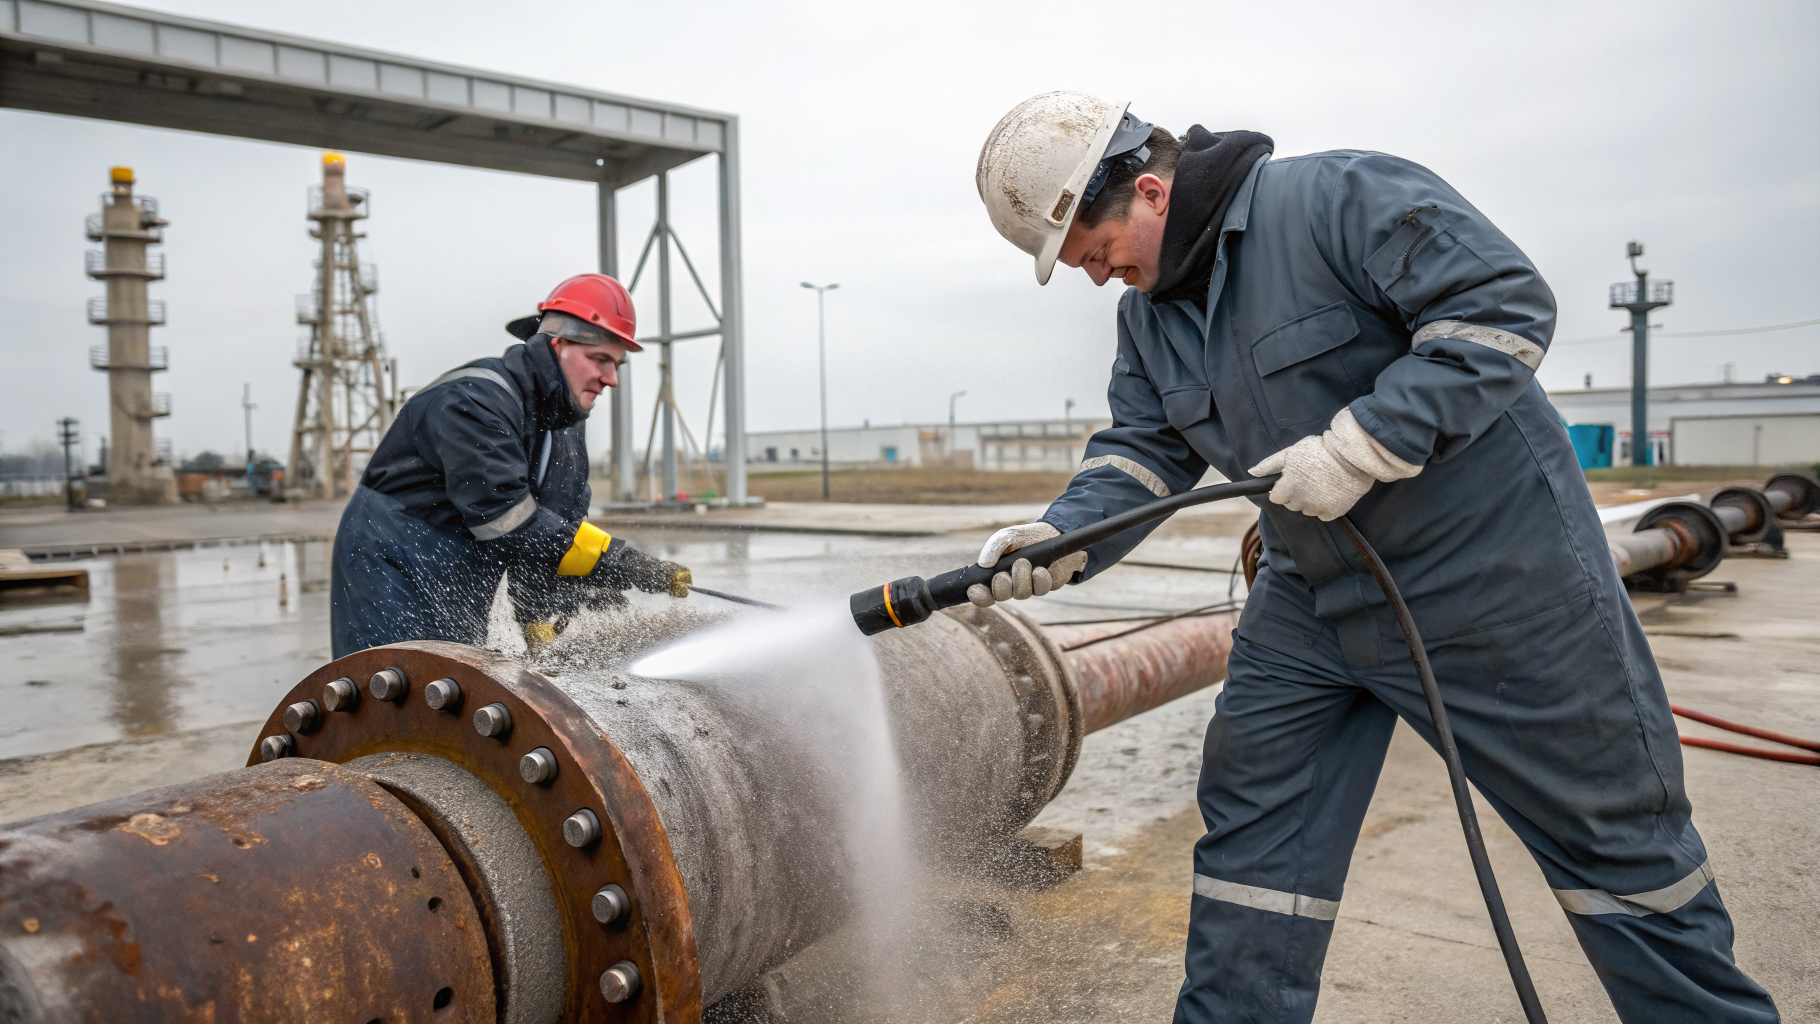
Пенная технология удобна для наружных поверхностей насосных агрегатов, трубной обвязки, скида, арматуры и площадок, но персонал нередко переносит её на закрытые контуры и сталкивается с проблемами при удалении остатков. Пена держится, раствор подсыхает на горячих участках, а при недостаточном ополаскивании остаётся плёнка, которая может влиять на последующие операции, включая контроль герметичности и окраску. Для технолога это означает дополнительные затраты: повторные промывки, перерасход воды и увеличение времени работы моечной установки.
Для наружной мойки, где важны смачиваемость и удержание состава на вертикальных поверхностях, применяют пенные слабощелочные концентраты с рабочим диапазоном температур порядка 20-60 °C и выдержкой 10-20 минут с последующим полным ополаскиванием до удаления следов. В таких случаях уместен Проклин Нейтрафом, который рассчитан на пеногенератор и хорошо смывается водой при корректно организованном ополаскивании.
- Тарирование дозатора
- Контроль температуры узла
- Выдержка по таймеру
- Ополаскивание до визуально чистой поверхности
Частые сбои на теплообменниках и трубопроводах
При задачах уровня удаление нефтяных отложений с теплообменников ошибка часто связана с неверной последовательностью операций. Сначала пытаются снять плотную органику щёлочью без стабилизации гидравлики, и часть загрязнений отрывается пластами, забивая сетки и узкие каналы. В трубопроводах похожий эффект возникает при слишком высокой скорости потока на старте: отложения срываются, но не выносятся из системы из-за неправильной схемы фильтрации и недостаточного объёма промывки.
Корректировка сводится к управлению тремя параметрами: скорость потока задают как низкую на этапе смачивания и выше на этапе выноса загрязнений, температуру держат в пределах, безопасных для уплотнений, а время циркуляции выбирают в виде диапазона с промежуточным контролем по фильтрам и смывам. Для обезжиривания трубопроводов после нефти важно завершать цикл промывкой чистой водой до стабильных показателей по остаткам, а не ориентироваться на внешний вид струи. Если возникают сомнения, используют контроль по смывам с контрольной катушки или фланцевого участка, где загрязнение накапливается быстрее всего.
- Коррозия под остатками
- Разбухание уплотнений
- Засорение каналов
- Пенообразование в контуре
- Повторные циклы мойки
Если в процессе участвуют разные узлы, например очистка бурового оборудования от шлама и параллельно промывка трубной обвязки, лучше закрепить единые правила контроля и перенастройки режимов при смене загрязнений и воды. Чтобы уточнить совместимость с материалами и настроить параметры под вашу геометрию, удобно написать нам, а варианты составов и форматов поставки можно посмотреть через каталог средств Pro.Clean.
