


Корзина пуста
Содержание
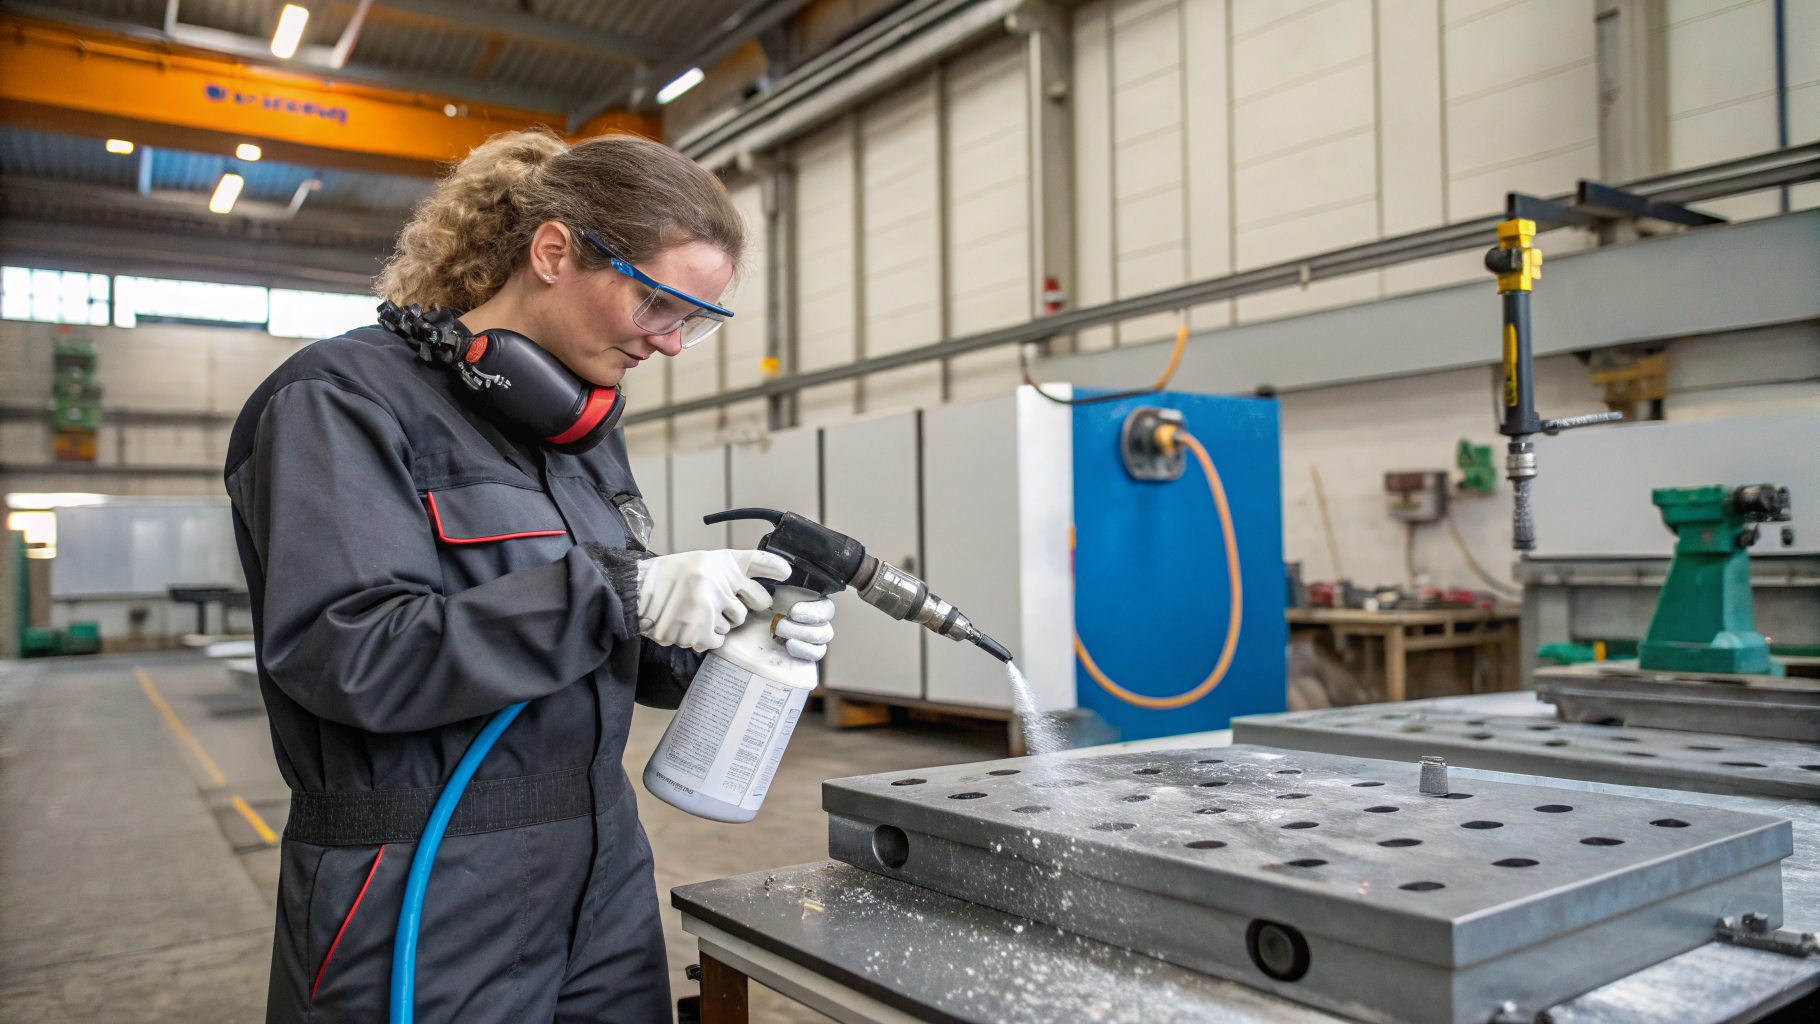
При смене партии деталей зажимные элементы и базовые поверхности оснастки часто остаются в плёнке эмульсии и с налипшей стружкой. Ошибки в обслуживании приводят к потере повторяемости базирования, росту усилия зажима и ускоренному износу резьб и направляющих. На практике важны три вещи: разделять загрязнения по типу, выбирать способ нанесения под геометрию узла и контролировать чистоту по понятным метрикам. В качестве ориентиров задают концентрацию, температуру раствора и время контакта, а затем уточняют режим по результатам смывов и визуального осмотра.
Какие загрязнения мешают точности зажима
Для токарных патронов, тисков, призм, прихватов и быстросменных баз характерны смешанные отложения: СОЖ с металлической пылью, консервационные масла, следы противозадирных паст, а также мелкая стружка, которая клинит подвижные элементы. Отдельная группа - засохшая эмульсия в зоне зубьев, клиньев и в резьбовых полостях: вода испаряется, а концентрат и соли остаются. При этом одинаковый внешний вид налёта не подтверждает его состав, поэтому технолог проверяет гипотезу: делает смыв белой салфеткой, контролирует смачивание водой на базе и оценивает осадок в фильтре ванны.
Для механики узла важны управляемые параметры процесса: температура детали и раствора в диапазоне примерно 35-70 °C, концентрация рабочего раствора порядка 1-8% и выдержка 3-20 минут. На сложных каналах патрона решающими становятся не только время, но и гидромеханика: перемешивание в ванне, прокачка через штуцер либо направленная струя, чтобы вытеснить загрязнение из глухих зон.
Очистка станочных приспособлений от смазки
Смазочно-охлаждающие материалы и консервационные масла удерживаются на металле плёнкой, а в пазах превращаются в вязкий слой, который накапливает абразив. Для тяжёлых органических загрязнений обычно используют щелочные средства в щелочной области pH и в низкопенном исполнении, чтобы сохранять производительность в циркуляционных мойках. В таких режимах уместны составы вроде Проклин Алкатех А. Он рассчитан на удаление масложировых эксплуатационных загрязнений с металлических изделий и подходит для механизированной и ручной обработки, когда важно удерживать пенообразование на низком уровне.
Если после цикла остаётся радужная плёнка на базах или патрон начинает зажимать неравномерно, технолог корректирует процесс по нескольким параметрам. Обычно начинают с повышения температуры до верхней границы, допустимой для уплотнений и лакокрасочного покрытия. Затем увеличивают время контакта или добавляют короткую паузу на отмачивание перед гидромеханическим воздействием. Результат удобнее контролировать по тесту смачивания баз водой и по смывам из внутренней полости, а не по глянцу поверхности.
Удаление стружки с оснастки
Стружка и металлическая пыль дают двойной эффект: забивают каналы промывки и работают как абразив в паре трения. При мойке оснастки важно разделять механический и химический этапы: сначала снимают крупные включения щёткой или воздухом, затем ведут мойку раствором с диспергирующим действием и последующей фильтрацией. Если есть ванна, полезно установить сетчатую корзину и организовать отстой, чтобы не гонять абразив по кругу.
| Загрязнение | Подход | Контроль |
|---|---|---|
| Стружка, пыль | механика, фильтрация | осадок, фильтр |
| СОЖ и масло | щелочной раствор | смыв, смачивание |
| Соли эмульсии | тепло, промывка | налет, проводимость |
Удаление стружки из пазов и зубьев усиливают способом нанесения: используют направленную струю средней интенсивности, перемешивание, короткие циклы с перерывом на стекание. На повторяемость заметно влияет качество воды: жёсткая вода ускоряет образование отложений при сушке и может снижать моющую способность. Поэтому технолог контролирует хотя бы общую жёсткость и стабильность подпитки.
Промывка токарных патронов
В патроне критичны клиновые пары, спиральные канавки и резьбовые полости. Длительная мойка без движения узла часто оставляет грязь в глухих каналах, поэтому режим строят вокруг циркуляции и смены направления потока, а разборку применяют по состоянию. Для таких узлов удобны универсальные средства с умеренным пенообразованием: они подходят и для ручной мойки, и для ванны, при этом дают управляемую пену для отрыва загрязнения с вертикальных стенок. В качестве базового решения для регулярной промывки подходят продукты типа Проклин Юнитех. Он рассчитан на очистку и обезжиривание деталей и узлов, а щелочная зона pH помогает работать с остатками эмульсии и масел при умеренных температурах.
На практике повторяются несколько проблем, которые решают корректировкой режима. При засохшей эмульсии в спиральных канавках повышают температуру раствора в пределах 50-70 °C и добавляют стадию предварительного смачивания на 5-10 минут, после чего включают циркуляцию. При появлении подтёков ржавчины на незащищённых участках после мойки сокращают паузу между ополаскиванием и сушкой и контролируют полноту удаления щёлочи по смывам, а не по ощущению скольжения. Если фильтр забивается мелкодисперсной стружкой, уменьшают турбулентность в ванне и вводят предварительное механическое удаление, чтобы фильтрация работала на удержание взвеси, а не на сбор металлических хлопьев.
Обезжиривание станочной оснастки перед наладкой
Перед наладкой важна не максимальная щёлочность, а воспроизводимая чистота баз и отсутствие остаточной плёнки, которая может вызывать проскальзывание и уводить геометрию. Здесь подходит двухступенчатый подход: мойка в рабочем растворе, затем тщательное ополаскивание и сушка тёплым воздухом или в сушильном шкафу, чтобы не оставались разводы. Если на оснастке есть окрашенные элементы, маркировка или полимерные вставки, технолог держит температуру ближе к нижней границе и проверяет совместимость на малозаметном участке.
Для регулярной мойки сборочной и станочной оснастки, когда требуется более щадящее воздействие на металлы и важна стабильность при многократном применении раствора, используют щелочные универсальные средства с контролируемой коррозионной безопасностью, например Проклин Юнитех Ал. При корректной промывке и сушке это снижает риск повторных циклов и простоев на разборку, а также уменьшает износ узлов из-за абразива и заеданий.
Риски, которые держат под контролем
Режим обслуживания оснастки увязывают с рисками для точности и ресурса, а контроль делают коротким и повторяемым.
- Остаток щелочи
- Коррозия после сушки
- Пена в циркуляции
- Абразив в ванне
- Налет от жесткости
Если нужно подобрать технологию под конкретные зажимы, обычно начинают с привязки к виду загрязнений и геометрии, затем фиксируют параметры и критерии контроля в инструкции участка. Посмотреть варианты химии и режимов под ручную мойку, ванны или циркуляционные системы удобно через каталог средств Pro.Clean, а затем согласовать пробную обработку с учётом материалов, воды и логистики между операциями.
