


Корзина пуста
Содержание
После ремонта или перетаскивания буровой на технологических блоках остаются нефтяные плёнки, смазки и следы бурового раствора. Ошибки на этапе отмывки приводят к скольжению, потере адгезии покрытий и могут ускорять коррозию на кромках и резьбах. Рабочую схему выстраивают вокруг трёх опор: разрыв нефтяной плёнки ПАВ, щелочная эмульгация и стабильный смыв. Режим задают через управляемые параметры и контролируют по состоянию поверхности.
Что именно отмывают на блоках
Технологические блоки буровой установки включают рамы, площадки обслуживания, сальниковые зоны, короба кабельных трасс, элементы гидролиний и обвязки, а также кожухи насосов и силовых агрегатов. Нефтяное загрязнение редко бывает однородным. В составе обычно присутствуют дизельная фракция, пластичные смазки, ингибиторы, пыль, мелкая металлическая стружка и частицы шлама. Такая смесь быстро уплотняется в углах и на сварных швах, а затем может удерживать влагу и соли.
Технолог заранее задаёт цель мойки: подготовка к дефектации, нанесению лакокрасочного покрытия, сборке узла или безопасной эксплуатации без скольжения. Для каждой цели различается допустимая остаточная плёнка, поэтому меняются требования к качеству воды, времени выдержки и способу нанесения. На входе полезна короткая карта зон риска: где есть электроразъёмы и датчики, где присутствуют резина и полимеры, где возможны участки из алюминиевых сплавов и оцинковки.
Химическая мойка буровых блоков
Результат определяют концентрация раствора, температура и механическое воздействие струи или щётки. Для свежих нефтяных плёнок часто достаточно слабощелочной или умеренно щелочной обработки и пенного нанесения, чтобы удержать состав на вертикальных поверхностях и разорвать плёнку. Для таких задач используют составы с ПАВ и комплексонами, например Проклин Нейтрафом. Он удобен для наружных поверхностей и хорошо смывается водой при подборе концентрации в диапазоне 2-3% и температуре 20-60 °C с выдержкой порядка 10-20 минут. Результат подтверждают визуальным контролем равномерного смачивания и контрольным смывом в характерных зонах.
Если на блоке есть запекшиеся участки, смешанные с копотью, и загрязнение сохраняется после первой обработки, переходят к более высокой щелочности и повышают температуру раствора до 40-80 °C в пределах, допустимых для материалов и ЛКП. На этом этапе применяют сильнощелочные средства, но вводят их осмотрительно из‑за риска потемнения алюминия и реакции с цинковыми покрытиями. В таких случаях подходит Проклин Термо как сильнощелочной пенный концентрат. При этом технолог закладывает пробную обработку на небольшом участке, сокращает время контакта на чувствительных сплавах и контролирует отсутствие выраженной матовости после ополаскивания.
Режимы нанесения и контроль чистоты
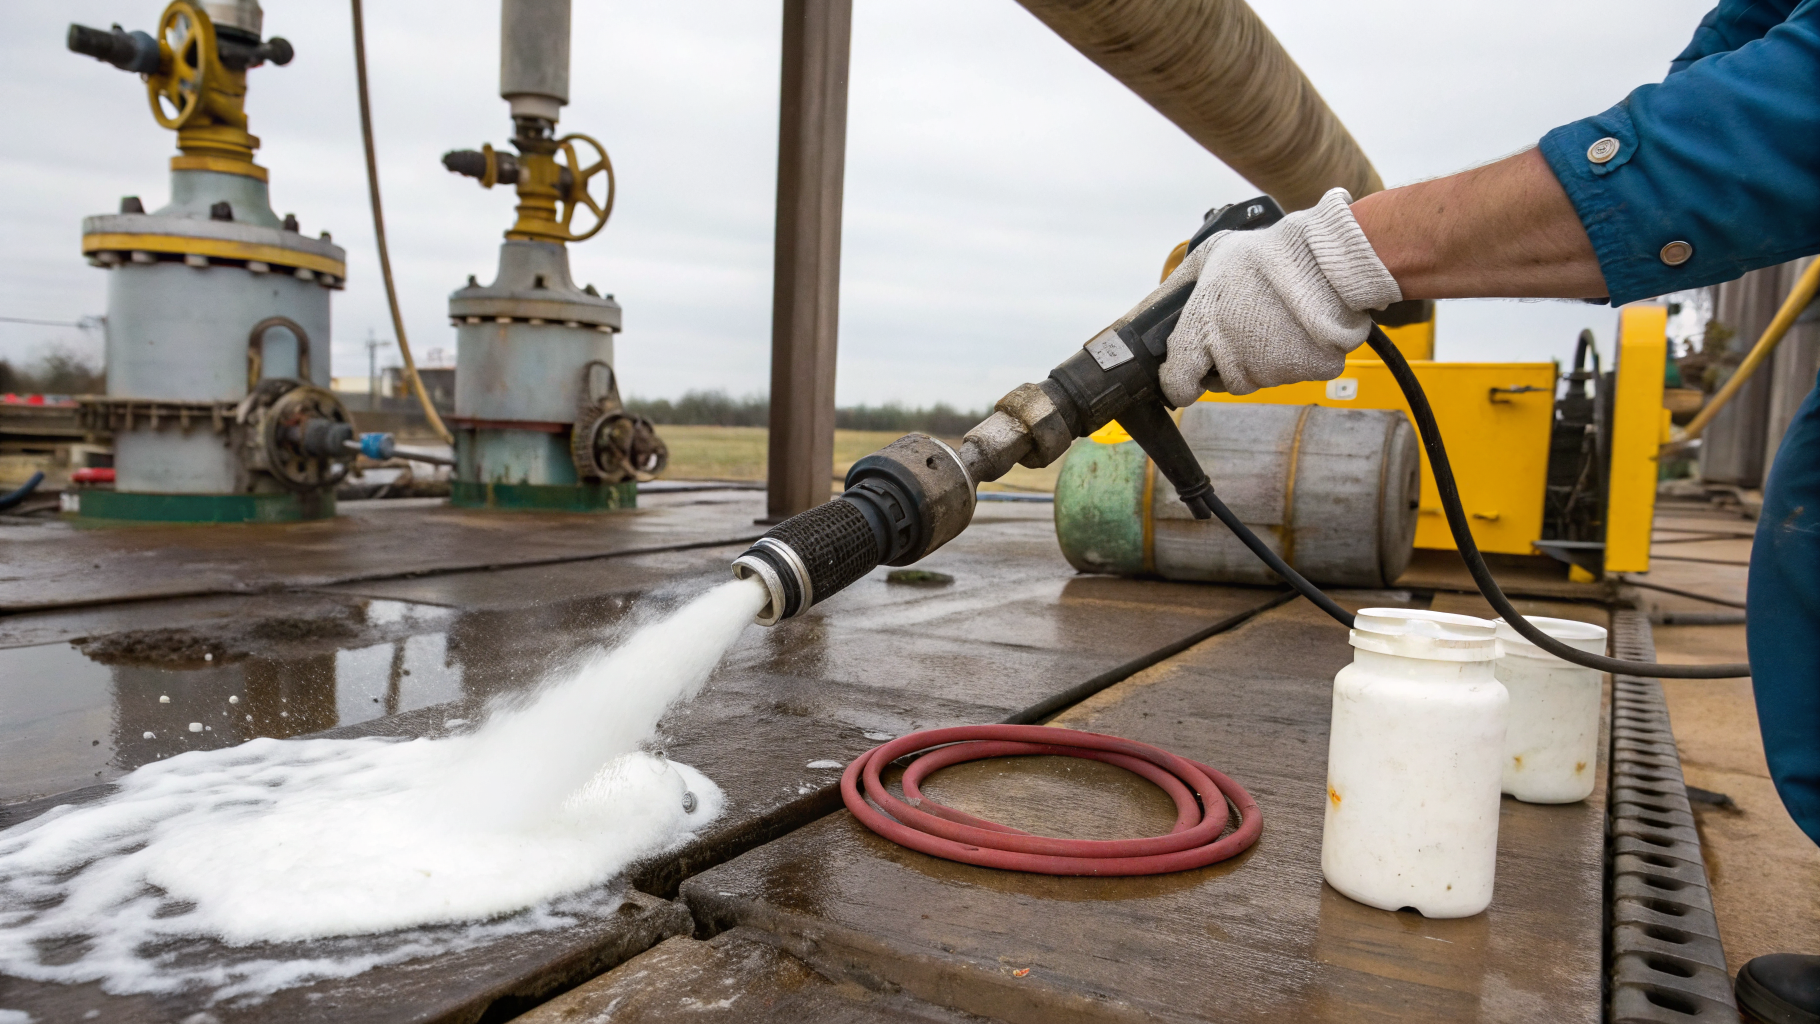
На буровых блоках чаще всего применяют пену, орошение и ручную протирку в труднодоступных местах. Пенный способ помогает удерживать реагент на вертикальных стенках блоков, кожухах и лестницах и снижает стекание в лотки. При струйной мойке ориентируются на низкое, среднее или высокое давление в зависимости от геометрии, но стараются не повышать его в зонах разъёмов и сальников. Качество воды влияет на стабильность эмульсии и смыв, поэтому при высокой жёсткости чаще увеличивают расход промывной воды и выбирают средства с комплексообразователями.
Контроль строят на нескольких простых методиках без усложнения лаборатории: визуальная оценка равномерного смачивания, отсутствие радужной плёнки на воде после ополаскивания, контрольные смывы с характерных зон и проверка белой салфеткой после высыхания на возможную остаточную маслянистость. Если поверхность готовят под окраску, вводят дополнительный контроль адгезии на тестовой площадке. Между мойкой и нанесением покрытия выдерживают сушку до удаления влаги из щелей и из-под фланцев.
| Дефект | Признак | Причина | Решение |
|---|---|---|---|
| Радужная пленка | Пятна после смыва | Недостаточная эмульгация | Повысить щелочность |
| Липкость в углах | Сбор грязи | Малая выдержка | Увеличить время |
| Белесый налет | Следы после сушки | Жесткая вода | Усилить ополаскивание |
Основные ситуации и корректировки
Плотный нефтешлам на рамах и в сварных швах плохо удаляется при холодной обработке. В таких условиях практический подход сводится к повышению температуры раствора в диапазон 40-70 °C, выбору пены для удержания состава и добавлению механической обработки щёткой на кромках. Если после смыва остаётся блеск, концентрацию повышают ступенчато в рамках инструкции и проверяют результат смывом, чтобы избежать перерасхода и повторных циклов.
Пластичные смазки на резьбах, шпильках и посадочных местах часто дают эффект размазывания: состав растворяет верхний слой, но не удаляет его. Здесь помогает двухстадийная обработка: короткая предварительная промывка тёплой водой, затем щелочной состав с выдержкой и финальный смыв с увеличенным расходом. Для универсальной обезжиривающей стадии на деталях, трубах и узлах в ремонтной зоне применяют Проклин Юнитех как щелочное среднепенное средство. Дополнительно контролируют отсутствие остаточной масляной плёнки на салфетке после высыхания.
Следы нефти вокруг электрооборудования и датчиков опасны не только из‑за скольжения, но и из‑за подтёков под уплотнения. В таких местах режим обычно смещают в сторону меньшего объёма жидкости и более точного нанесения. Применяют пену с ограниченным стеканием, закрывают разъёмы технологическими колпаками и переходят к смыву мягкой струёй. Если загрязнение удаляется, но остаётся потемнение, участок перепроверяют смывом на остаточное загрязнение и не используют цвет как однозначный признак наличия нефти.
| Риск | Причина | Корректировка |
|---|---|---|
| Коррозия кромок | Долгая влажность | Сушка после смыва |
| Пена в лотках | Избыток ПАВ | Снизить концентрацию |
| Повреждение ЛКП | Сильная щелочь | Сократить контакт |
| Подтек под сальник | Высокая струя | Уменьшить давление |
Материалы, ЛКП и безопасная логистика
На буровых блоках встречается сочетание углеродистой стали, нержавеющей стали, цветных сплавов, резиновых рукавов и окрашенных поверхностей. Сильнощелочная среда быстрее разрывает нефтяные отложения, но повышает риск для алюминия, оцинковки и некоторых красок. Поэтому технолог заранее маркирует чувствительные зоны и назначает для них сокращённое время контакта и более низкую температуру. Логику процесса поддерживает и логистика между операциями: чем меньше пауза между мойкой и сушкой, тем ниже риск вторичного налёта и точечной коррозии под остатками эмульсии.
Параметры, которые держат в журнале
Для воспроизводимости фиксируют концентрацию раствора в процентах, температуру рабочей среды в °C, время выдержки, способ нанесения и качество воды. Результат подтверждают смывом с контрольных точек.
Когда режим настроен, снижаются простои из‑за повторных циклов, уменьшается перерасход воды на многократные ополаскивания и снижается нагрузка на персонал при ручной доработке швов и углов. Для задач этого типа удобно сверяться с каталогом средств Pro.Clean. Чтобы уточнить совместимость с материалами и настроить режимы под вашу геометрию блоков, достаточно выбрать тип загрязнения и доступный способ нанесения.
