


Корзина пуста
Содержание
Тонкостенные корпуса и крышки после мехобработки часто поступают на мойку с минимальным запасом жёсткости. Ошибка в механике процесса приводит к прогибу, овальности или замятию кромок. В результате растёт брак по геометрии и нарушаются посадки. Для стабильного результата контролируют не только химию, но и давление струй, температуру раствора и способ фиксации в корзине. Практика показывает, что режим лучше настраивать от загрязнения к механике, а не наоборот. Результат подтверждают смывами и контролем остаточного загрязнения.
В машиностроении часто применяют моющие средства для машиностроения, которые работают по минеральным маслам, СОЖ и тонким плёнкам после консервации на стали, алюминии и цветных сплавах при струйной мойке, замачивании или ультразвуке. Для тонкостенной геометрии важно, чтобы средство обеспечивало быстрое смачивание и эмульгирование, но не требовало жёсткого механического воздействия для удаления плёнки.
Риски деформации и точки контроля
Деформация в моечной операции чаще всего связана с сочетанием факторов: ударной нагрузкой струи, вибрацией корзины, локальным перегревом и неправильной опорой детали. Технологу помогает простое правило: чем тоньше стенка и больше площадь, тем ниже должна быть локальная нагрузка и тем важнее равномерная поддержка по рёбрам жёсткости. В режиме учитывают температуру детали перед стартом, время пребывания в горячей зоне и паузы между операциями, чтобы снижать риск накопления термических напряжений.
Контроль целесообразно выстраивать на двух уровнях. На линии используют визуальную проверку геометрически чувствительных зон, а для подтверждения чистоты применяют смывы с контрольной площади или тест на остаточную плёнку на базе поверхностного натяжения. Если после промывки на поверхности сохраняется неравномерная смачиваемость, это может указывать на остаточные загрязнения, включая масло или эмульсию. В таком случае корректируют не только давление, а химию и гидродинамику потока.
Мойка тонкостенных деталей
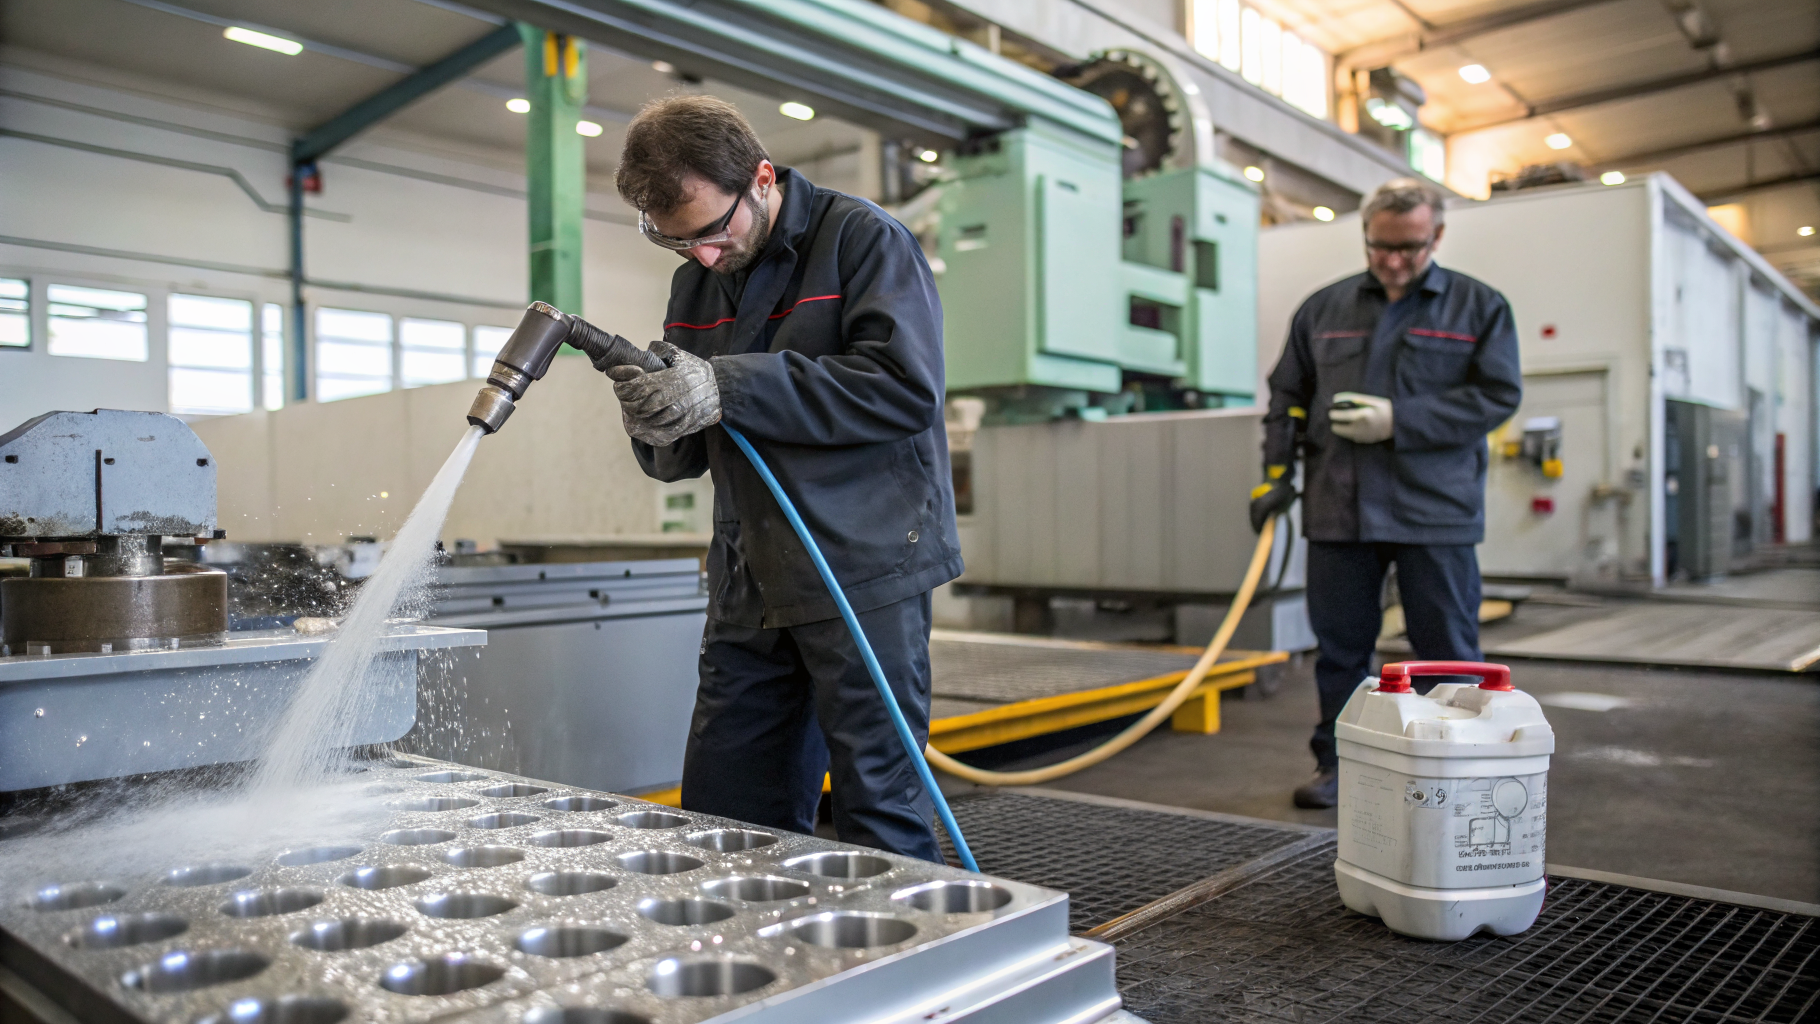
Основа процесса - сочетание умеренной механики и управляемой химии. В струйных машинах стараются держать низкое или среднее давление, а энергию переносить в расход и правильную ориентацию форсунок, чтобы не бить в одну точку. Температурный диапазон подбирают по материалу и типу загрязнения. Для большинства операций с масляной плёнкой и СОЖ подходит зона 40-70 °C. Выдержку задают диапазоном - обычно 3-15 минут - с учётом степени загрязнения и конструкции узла. При работе с тонкими стенками дополнительно сокращают свободный пролёт детали в корзине и применяют прокладки или ложементы из химически стойкого материала.
| Способ применения | Концентрация | Температура | Контроль результата |
|---|---|---|---|
| Струйная мойка | 0,5-3% | 40-70 °C | Смыв, смачивание |
| Замачивание | 1-5% | 20-60 °C | Смыв, визуально |
| Ультразвук | 0,5-2% | 40-60 °C | Остаточная плёнка |
Остатки СОЖ после мехобработки часто сохраняются во внутренних полостях и в зоне тонких буртов, где струя теряет скорость. В такой ситуации точнее работает корректировка с упором на эмульгирование: повышают концентрацию в пределах безопасного окна и добавляют этап короткого предварительного замачивания, а давление оставляют прежним. Для режимов, где важна работа с маслами при ограниченной механике, применяют слабощелочные пенные составы, например Проклин Нейтрафом. Он даёт стабильную пену для наружной обработки и помогает удалить жировые загрязнения с металлов, а затем легко смывается при ополаскивании. Это снижает риск пятен и липкой плёнки на тонких стенках.
Практические ситуации и корректировки режима
Если после струйной обработки на больших плоских участках появляется прогиб, меняют не состав, а кинематику процесса: снижают ударность, переводят форсунки на более широкий факел, увеличивают дистанцию и вводят опору под плоскость. Дополнительно сокращают время в зоне максимального напора и проверяют балансировку корзины, так как биение усиливает переменную нагрузку и может приводить к подгибу кромок. Чистоту подтверждают смывами, а геометрию контролируют по критическим размерам после сушки, когда термодеформация уже ушла.
Если после промывки на поверхности остаётся тонкая масляная вуаль, а геометрию затрагивать нельзя, корректнее усилить химию при прежней механике. В щелочной зоне для стойких органических загрязнений ориентируются на умереннощелочной или щелочной диапазон pH и поднимают температуру ближе к верхней границе, но в пределах допустимого для сплава и уплотнений. Для задач, где нужны низкопенные растворы и совместимость с алюминием и сталью при циркуляции, подходят продукты вроде Проклин Алкасип Ал. Его применяют в виде 0,5-2% растворов при 60-80 °C. Низкое пенообразование помогает удерживать стабильный гидравлический режим без кавитационных провалов струи.
Следы подтёков и пятна после сушки чаще всего связаны с ополаскиванием и качеством воды. Обычно корректировка включает увеличение кратности промывки, контроль электропроводности последней воды и снижение температуры сушки, чтобы снижать риск фиксации солей на горячей поверхности. Для тонких стенок важна и логистика: задержка между мойкой и сушкой может приводить к повторному осаждению эмульсии и пыли. Поэтому участок вводят в работу после стабилизации потока деталей и закрытия открытых лотков.
Если нужно удалить внешние загрязнения с окрашенных или комбинированных поверхностей на тонкостенных узлах без риска повреждения покрытия, снижают щелочность и работают с короткой выдержкой при 20-40 °C. В таких режимах востребована пена: она удерживается на вертикальных поверхностях и снижает потребность в высоком напоре. Для контактной и бесконтактной мойки водостойких покрытий и металлов используют Проклин Актифом А. При этом для алюминия и оцинкованных поверхностей режим предварительно проверяют на контрольной детали и не повышают концентрацию без необходимости.
Стабильная мойка тонкостенных узлов опирается на три управляемых параметра: механическую нагрузку струи, температуру и время контакта, а также качество опоры и транспортировки. Если требуется уточнить режим под вашу геометрию, материал и тип загрязнения, технологи Pro.Clean обычно начинают с пробной обработки и фиксируют результат смывами и по смачиваемости. Это помогает снизить риск повторных циклов, перерасхода воды и простоев линии.
