


Корзина пуста
Содержание
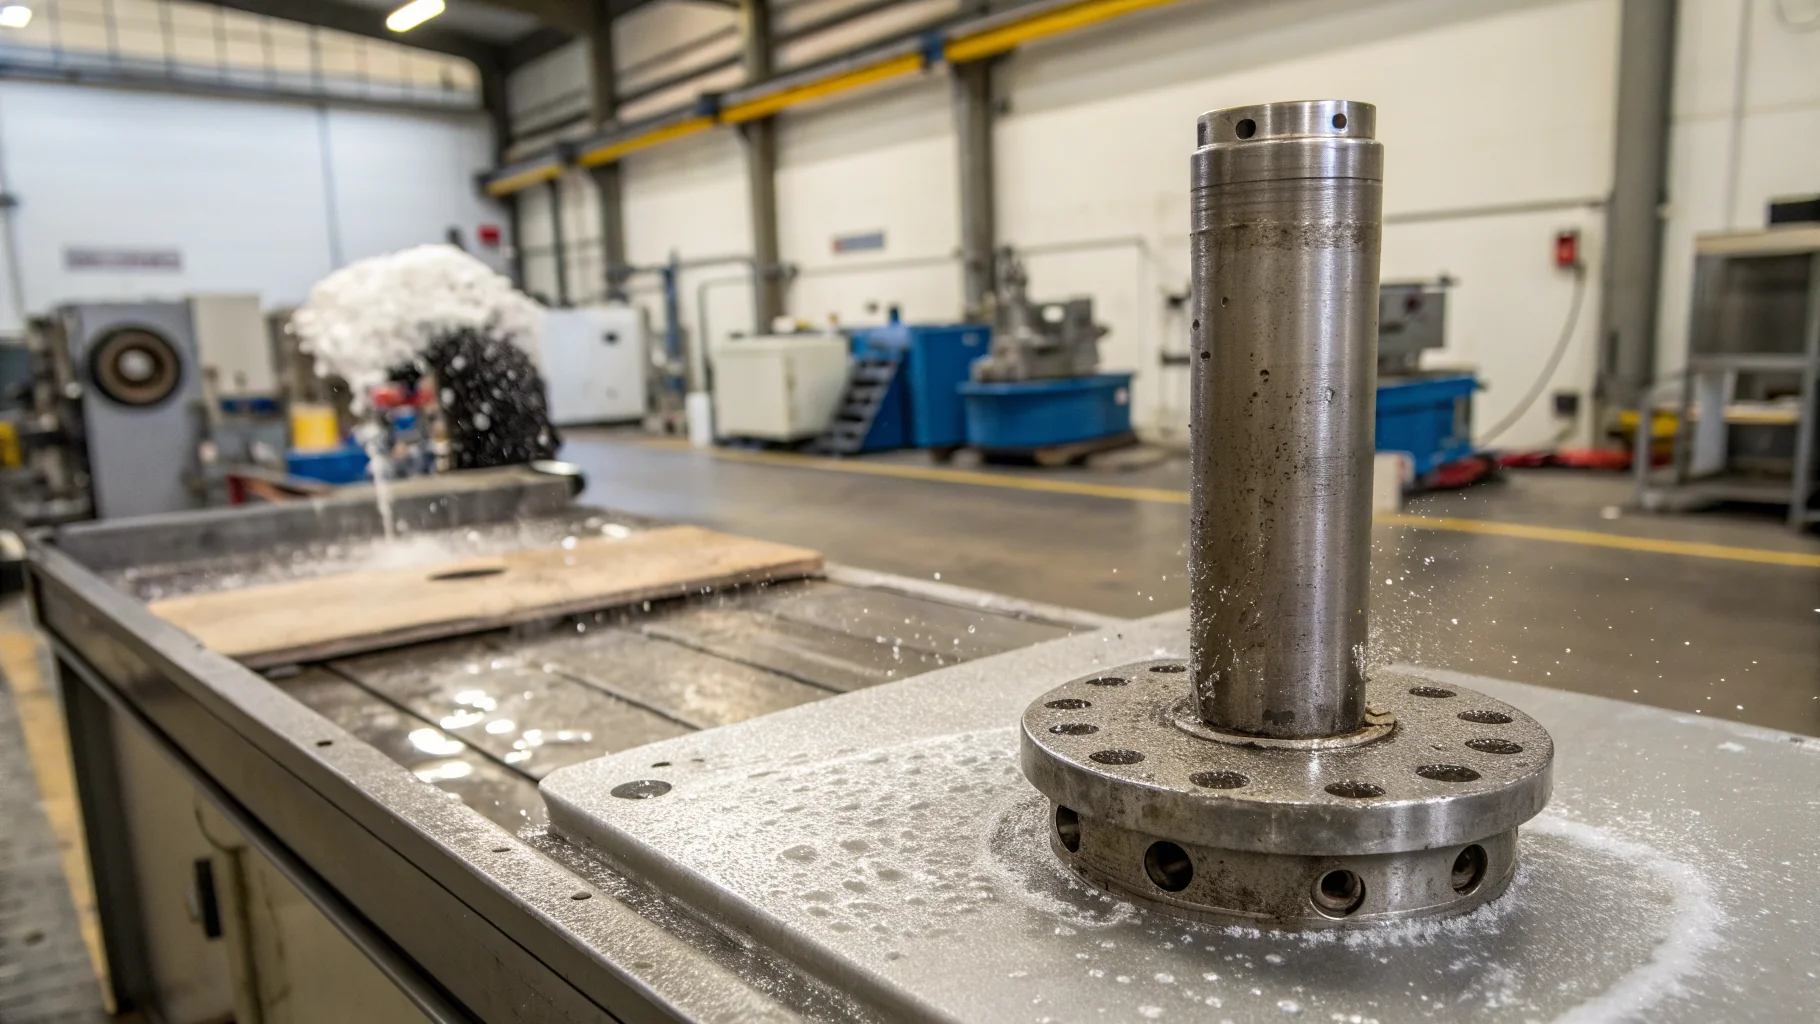
После электрохимической обработки на поверхности деталей остаётся тонкий слой электролита, который при высыхании образует солевые отложения. Эти остатки не всегда видны сразу, но способны запустить коррозию, ухудшить адгезию покрытий и повлиять на точность сопряжений. Для удаления таких загрязнений применяют специализированные моющие средства для машиностроения, которые подбирают под тип электролита, материал детали и требования к остаточной химии. Разберём, откуда берутся солевые остатки, чем смыв отличается от нейтрализации и как выстроить контроль без произвольного смешивания реагентов.
Откуда берутся солевые остатки
Электрохимическая обработка включает анодирование, электрохимическое полирование, размерное травление, электрохимическую размерную обработку и ряд других процессов. Рабочая среда в них - электролит: раствор кислот, щелочей или солей, который проводит ток и обеспечивает направленное растворение либо окисление металла. После извлечения детали из ванны электролит заполняет микронеровности, глухие отверстия, резьбовые каналы и зазоры. Часть раствора стекает, но остаточная плёнка удерживается на поверхности за счёт вязкости, капиллярных сил и адгезии.
При испарении воды концентрация растворённых веществ растёт, и на металле кристаллизуются соли. Состав отложений зависит от электролита: сульфаты, хлориды, нитраты, фосфаты, соли хрома или смешанные композиции. Опасность не только в самих кристаллах, но и в их способности удерживать влагу из воздуха. Хлоридные остатки особенно агрессивны: они разрушают пассивные плёнки и провоцируют точечную коррозию даже на нержавеющих сталях. Поэтому промывка деталей после обработки должна быть не формальным ополаскиванием, а управляемым технологическим этапом.
Смыв, нейтрализация и контроль остаточной химии
Эти три операции часто путают, хотя задачи у них разные. Смыв удаляет основную массу электролита и растворимых солей водой или моющим раствором. Нейтрализация переводит кислотные или щелочные компоненты в менее агрессивные соединения, снижая коррозионную активность поверхности. Контроль остаточной химии подтверждает, что после промывки на детали не осталось веществ, способных повлиять на следующий технологический переход или эксплуатационные свойства.
Практически это выглядит как последовательность: сначала обильная промывка для удаления основной массы загрязнений, затем при необходимости нейтрализующая стадия, после - финишная промывка и проверка. Пропуск нейтрализации допустим не всегда. Если деталь после обработки сразу идёт на сушку и консервацию, остаточная кислотность или щёлочность может проявиться позже - в виде коррозионных пятен, отслоения покрытия или изменения цвета. Поэтому решение о необходимости нейтрализации принимают по типу электролита, материалу детали и требованиям финишного процесса.
Типы остатков и их влияние на деталь
Разные электролиты оставляют разные по химической активности отложения. Одни достаточно смыть водой, другие требуют нейтрализующей стадии, третьи опасны даже в следовых количествах. Таблица помогает соотнести тип остатка с риском и способом проверки.
| Тип остатка | Риск для детали | Способ проверки | Принцип удаления |
|---|---|---|---|
| Кислые сульфатные и нитратные соли | Коррозия стали, раздражение мест контакта | Индикаторная бумага, pH смыва | Промывка с последующей слабощелочной нейтрализацией |
| Хлоридные остатки | Точечная коррозия, разрушение пассивного слоя | Тест на хлориды в смыве | Многократная промывка, контроль проводимости |
| Щелочные остатки | Помутнение алюминия, раздражение покрытий | pH поверхности, индикатор | Промывка с последующей слабокислой нейтрализацией |
| Соли хрома и тяжёлых металлов | Токсичность, влияние на адгезию | Лабораторный анализ смыва | Специализированная промывка, отдельный сбор раствора |
Проверка остаточной химии не заменяет визуальный осмотр. Деталь может выглядеть чистой, но при этом нести на себе тонкую плёнку электролита. Поэтому в технологических картах фиксируют не только режим промывки, но и метод контроля: pH смыва, электропроводность последней промывочной воды, капельный тест или лабораторный анализ.
Промывка деталей после обработки
Промывка после электрообработки решает две задачи: удалить электролит и не создать новых загрязнений. Вода из цеховой магистрали не всегда подходит для финишной стадии. Жёсткость, содержание хлоридов и механических примесей влияют на чистоту поверхности. Для ответственных деталей используют деминерализованную воду, а для промежуточных операций - умягчённую или подготовленную техническую.
Режим промывки подбирают по геометрии детали. Глухие отверстия, внутренние полости и резьбы требуют направленной подачи раствора, барботажа или ультразвуковой интенсификации. Простое погружение в ванну не гарантирует удаления электролита из труднодоступных зон. Температура и время выдержки также влияют на результат: тёплый раствор быстрее снижает вязкость остатков, но для некоторых материалов нагрев ограничен.
Для удаления солевых остатков вместе с сопутствующими масложировыми загрязнениями применяют технические моющие средства. Например, Проклин Алкатех - сильнощелочное беспенное концентрированное средство, которое подходит для механизированной и ручной очистки металлических изделий. Отсутствие пенообразования позволяет использовать его в автоматизированных системах промывки, где стабильность цикла важна не меньше, чем чистота поверхности.
Нейтрализация остатков электролита
Нейтрализация нужна, когда после промывки на поверхности сохраняется кислая или щелочная реакция. Подход зависит от природы остатка. Кислые электролиты нейтрализуют слабощелочными растворами, щелочные - слабокислыми. Концентрацию и время выдержки подбирают так, чтобы убрать активные компоненты, но не повредить основной металл.
Для алюминиевых деталей и цветных сплавов выбор нейтрализующего состава особенно важен. Сильнощелочные средства могут растравливать алюминий, а кислые - оставлять пятна. Здесь уместны нейтральные или слабощелочные продукты с контролируемым pH. Проклин Юнитех Ал предназначен для обезжиривания цветных металлов и сплавов и не оказывает коррозионного воздействия на алюминий. Такое средство можно рассматривать как промежуточную стадию, когда нужно совместить удаление остатков с подготовкой поверхности без риска растравливания.
После нейтрализации деталь снова промывают, чтобы убрать продукты реакции. Оставлять нейтрализующий раствор на поверхности нельзя: он сам становится загрязнением. Поэтому нейтрализация - это не финишная операция, а промежуточный этап между промывкой и окончательной очисткой.
Очистка деталей от электролита в серийном процессе
В серийном производстве очистка деталей от электролита должна быть воспроизводимой. Это значит, что концентрация моющего средства, температура, время цикла и способ подачи раствора зафиксированы в технологической карте. Оператор не решает «на глаз», сколько держать деталь в ванне и когда менять раствор. Контроль ведут по параметрам: pH, проводимость, температура, кратность замены.
Для механизированных линий важно, чтобы средство не давало обильной пены. Пена снижает эффективность насосов, мешает барботажу и оставляет разводы после сушки. Низкопенные составы, такие как Проклин Суперактив, работают в автоматизированных системах и эффективны в воде любой жёсткости, включая холодную. Это упрощает перевод процесса на стабильный режим без перенастройки оборудования под сезонные изменения воды.
Практические ошибки при организации промывки чаще всего связаны с тремя факторами. Первая - слишком редкая замена промывочной воды: раствор насыщается солями и начинает оставлять их на деталях. Вторая - неверный порядок стадий: деталь сушат до полного удаления электролита, и остатки фиксируются на поверхности. Третья - произвольное смешивание реагентов, когда в одну ванну добавляют кислотные и щелочные компоненты без расчёта. Такое смешивание может привести к выпадению осадка, выделению тепла или образованию агрессивных промежуточных соединений. Любой переход на новый реагент требует проверки совместимости с материалом детали и с уже используемыми растворами.
Контроль результата и переход к следующей операции
После промывки и нейтрализации деталь проверяют на остаточную химию. Метод выбирают по критичности детали. Для массовых позиций достаточно контроля pH последней промывочной воды и периодического теста на хлориды. Для ответственных узлов добавляют лабораторный анализ смыва, проверку электропроводности и осмотр под увеличением. Результаты фиксируют, чтобы при отклонениях можно было вернуться к режиму промывки, а не искать причину дефекта на следующих переделах.
Чистая поверхность - условие для качественного пассивирования, нанесения покрытий, сварки или сборки. Остаточные соли способны проявиться через дни и недели после обработки, когда деталь уже ушла на склад или в узел. Поэтому нейтрализация солевых остатков после электрохимической обработки - это не дополнительная опция, а часть технологического цикла, которую выстраивают с тем же вниманием, что и саму электрообработку. Если нужно подобрать средство и режим под конкретный электролит и материал, напишите нам или посмотрите каталог средств Pro.Clean.