


Корзина пуста
Содержание
На корпусах, воздуховодах и узлах газоперекачивающего агрегата быстро нарастает липкая плёнка из нефтяных аэрозолей и масла. Ошибки в режиме смыва приводят к повторному осаждению, ухудшают теплоотвод и усложняют контроль утечек. Рабочий подход строят вокруг трёх параметров: тип осадка, материал поверхности, способ нанесения. Режим подбирают по температуре, времени контакта и качеству воды, а результат подтверждают смывами и визуальным контролем.
Для таких задач на площадке часто применяют специализированные моющие средства для нефтегазовой промышленности, рассчитанные на удаление масляной плёнки, нефтяного тумана и смешанных отложений с металлов и полимеров без избыточного пенообразования в нежелательных местах. Это снижает число повторных проходов, расход воды и время простоя узла при обслуживании ГПА.
Химия и физика аэрозольных осадков
Нефтяные аэрозоли в зоне ГПА редко состоят только из лёгких фракций. Чаще это смесь масла, следов топлива, пыли, продуктов износа и реагентов. Они попадают на поверхность с потоком воздуха и осаждаются в зонах турбулентности. На холодных участках образуется липкая плёнка, на тёплых - подсушенные участки с повышенной адгезией. Практический вывод для технолога простой: универсального времени выдержки нет. Поэтому режим задают диапазонами и привязывают к контролю остаточного загрязнения.
При слабой плёнке обычно достаточно слабощелочного раствора умеренной температуры, ориентировочно 20-60 °C, с выдержкой 10-20 минут и последующим тщательным ополаскиванием. Если на поверхности есть подсушенные зоны и пылемасляная корка, переходят в более щелочную область и усиливают механическое воздействие, оставляя температуру в безопасном диапазоне для уплотнений и окрашенных элементов. Результат подтверждают смывами с контрольных точек, где осадок нарастает быстрее всего: кромки кожухов, зоны около фланцев и входные участки воздуховодов.
Этапы процесса
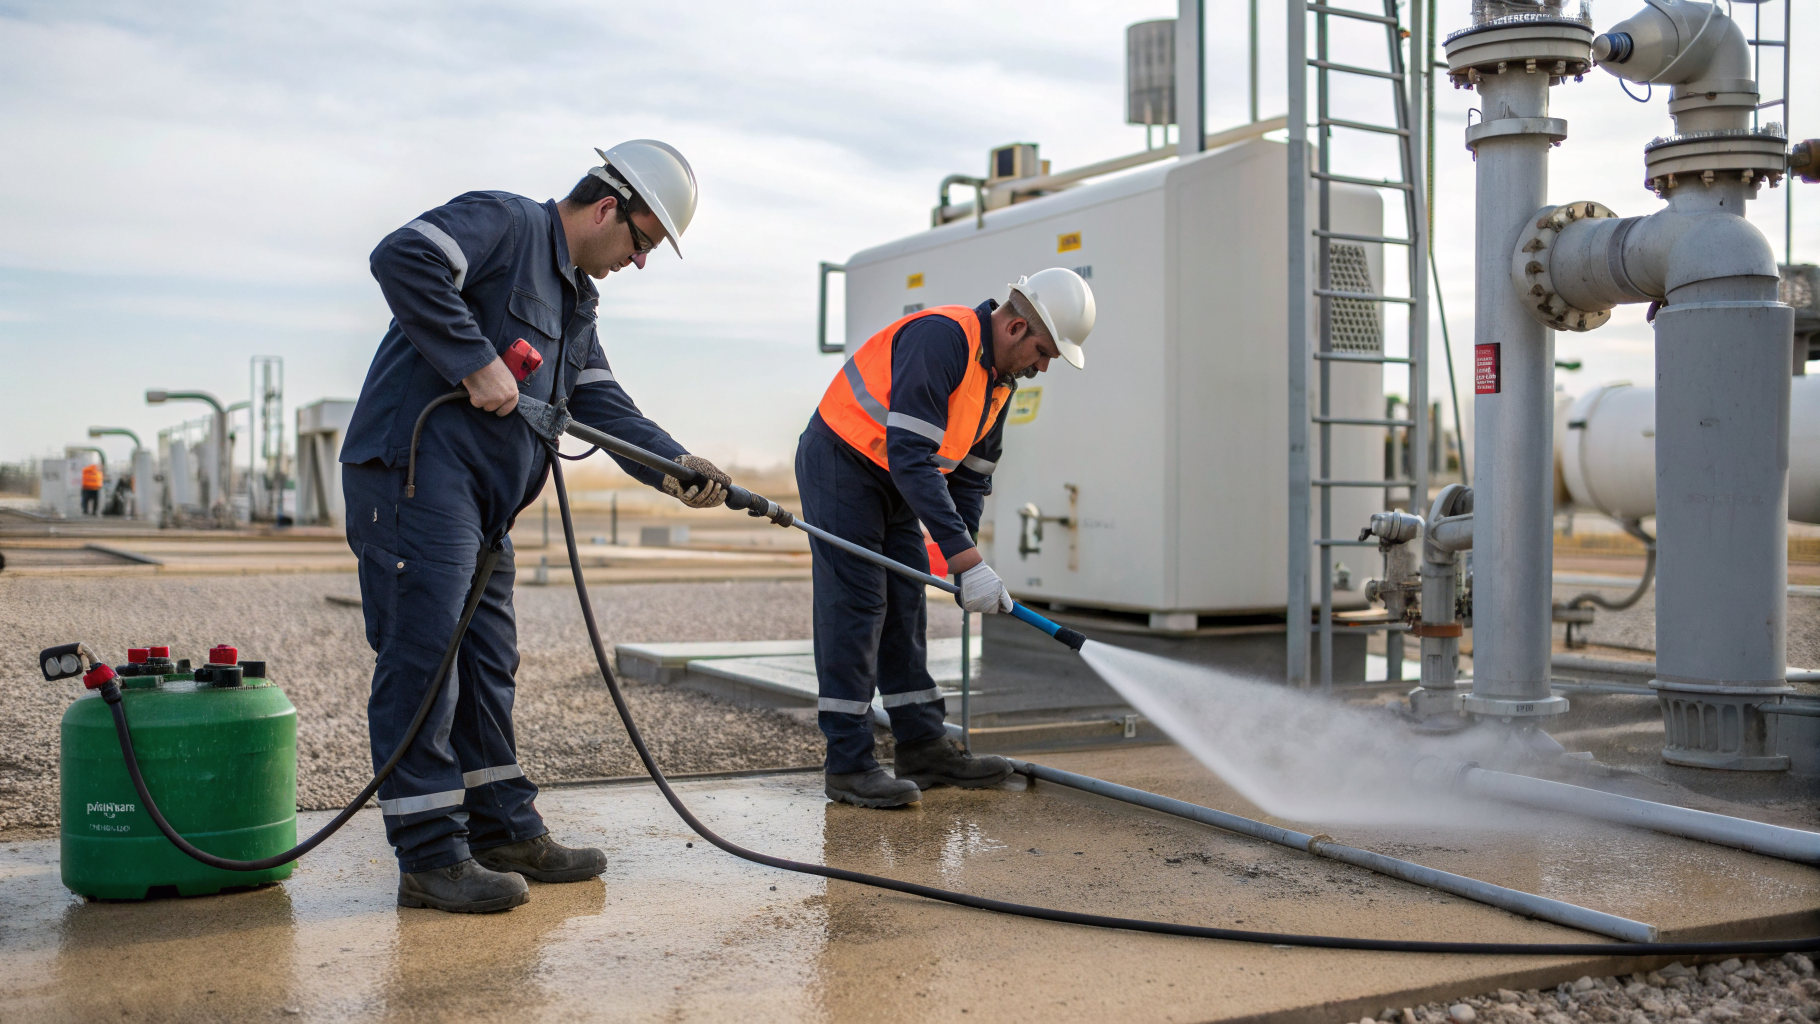
Стабильный результат обеспечивает последовательность операций, а не попытка довести один параметр до предела. При мойке агрегатов на ГПА удобнее фиксировать этапы в виде технологической карты, чтобы персонал не менял порядок работ и не переносил загрязнение на уже обработанные поверхности.
- Подготовка и защита
- Нанесение и выдержка
- Смыв и контроль
На этапе подготовки обычно закрывают чувствительные элементы, задают границы зоны обработки и выбирают способ нанесения. Для протяжённых участков и вертикальных поверхностей часто используют пенное нанесение, чтобы удержать раствор и обеспечить время для эмульгирования масла. При смыве держат струю в низком или среднем диапазоне давления и избегают попадания загрязнений в уплотнения и разъёмы. Финальную чистоту подтверждают контрольными смывами или протирками белой салфеткой на реперных точках.
Частые дефекты мойки и корректировка режима
Если после обработки остаются жирный блеск и липкость, причина часто в недостаточном времени контакта, недостаточной щёлочности для данного типа масляных отложений или в недостаточном смыве. Корректировку начинают с увеличения выдержки в пределах 10-30 минут и перехода на более тёплый раствор в диапазоне 40-60 °C, если материалы узла это допускают. Дополнительно помогают два прохода с промежуточным ополаскиванием: так снимают верхний слой и обеспечивают доступ химии к плотному подслою. Для поверхностей со смешанными металлами и пластиками уместны пенные слабощелочные концентраты, например Проклин Нейтрафом, так как он работает в диапазоне 20-60 °C и совместим с распространёнными металлами и щелочестойкими пластмассами при корректном применении.
Белёсые потёки и повторное осаждение после высыхания чаще всего связаны с жёсткой водой и недостаточным ополаскиванием. Практическая мера для технолога - нормировать качество воды для финального смыва и увеличивать его объём, особенно на участках с выраженным микрорельефом. Вода с высокой минерализацией может усиливать разводы и удерживать часть загрязнений, поэтому на финише стремятся использовать более мягкую воду или организовать дополнительный промежуточный смыв. Контроль ведут по отсутствию заметных солевых следов на тёмных контрольных пластинах и по стабильности результатов смывов.
Проблема вспенивания и трудного смыва проявляется при нанесении на тёплые поверхности и при избыточной концентрации пенного состава. Корректировка сводится к снижению концентрации в рабочем диапазоне и к нанесению более тонким слоем, чтобы пена удерживала раствор, а не мешала работе струи. При необходимости меняют способ нанесения на низкопенное распыление или разделяют зоны: пену оставляют на вертикальных поверхностях, а на горизонтальных переходят к тонкому смачиванию и механической обработке щёткой с химстойкой щетиной.
Загрязнения и способы удаления
| Загрязнение | Особенность | Риск при обработке | Способ удаления |
|---|---|---|---|
| Масляная плёнка | Скользкая, тонкая | Срыв в стык | Пена, тёплый смыв |
| Пылемасляная корка | Плотная, матовая | Недоотмыв кромок | Два прохода, щёлочь |
| Нефтяной аэрозоль | Липкий налёт | Повторное осаждение | Выдержка, ополаскивание |
Контроль качества и практические рекомендации
Контроль по смывам и протиркам
Смывы с заданной площади и протирки с реперных точек обеспечивают воспроизводимость и позволяют сравнивать режимы без предположений.
Если на ГПА есть окрашенные кожухи и элементы из цветных металлов, режим обычно ограничивают по щёлочности и температуре, а агрессивные готовые щелочные пенные составы применяют только на химстойких поверхностях и вне таких зон. Для смежных задач, например удаления плотных жировых и пригарных загрязнений в вентиляции и на калориферах, используют Проклин антижир экстра, но на агрегатах с алюминием, медью и окраской его стараются не назначать из-за ограничений по материалам.
- Фиксация температуры поверхности
- Выдержка 10-30 минут
- Ополаскивание до отсутствия выраженной щёлочной реакции на поверхности
- Смывы с контрольных точек
Если требуется регулярная поддерживающая обработка внешних поверхностей без увеличения химической нагрузки, удобен режим с более мягким средством и коротким контактом, с опорой на стабильный смыв. При обслуживании вне зоны чувствительных покрытий иногда применяют готовые пенные продукты для ежедневной уборки, например Проклин антижир лайт, но на ГПА его используют только после проверки совместимости с конкретной поверхностью и задачей, поскольку он ориентирован на водостойкие и щелочестойкие материалы.
При подготовке режима обычно учитывают источники затрат: простой агрегата, повторные циклы, перерасход воды на смыв пены, преждевременный износ уплотнений из-за неправильно подобранной химии или давления струи. Технолог выигрывает, когда параметры управляемы и проверяемы, а контроль привязан к точкам с максимальным риском осаждения.
Если нужно увязать режим с материалами узлов ГПА и способом нанесения на площадке, удобно сверить варианты в каталоге средств Pro.Clean и согласовать пробную обработку на контрольной зоне. Это помогает быстрее закрепить технологическую карту и снизить число повторных проходов из-за нестабильного результата.
