


Корзина пуста
Содержание
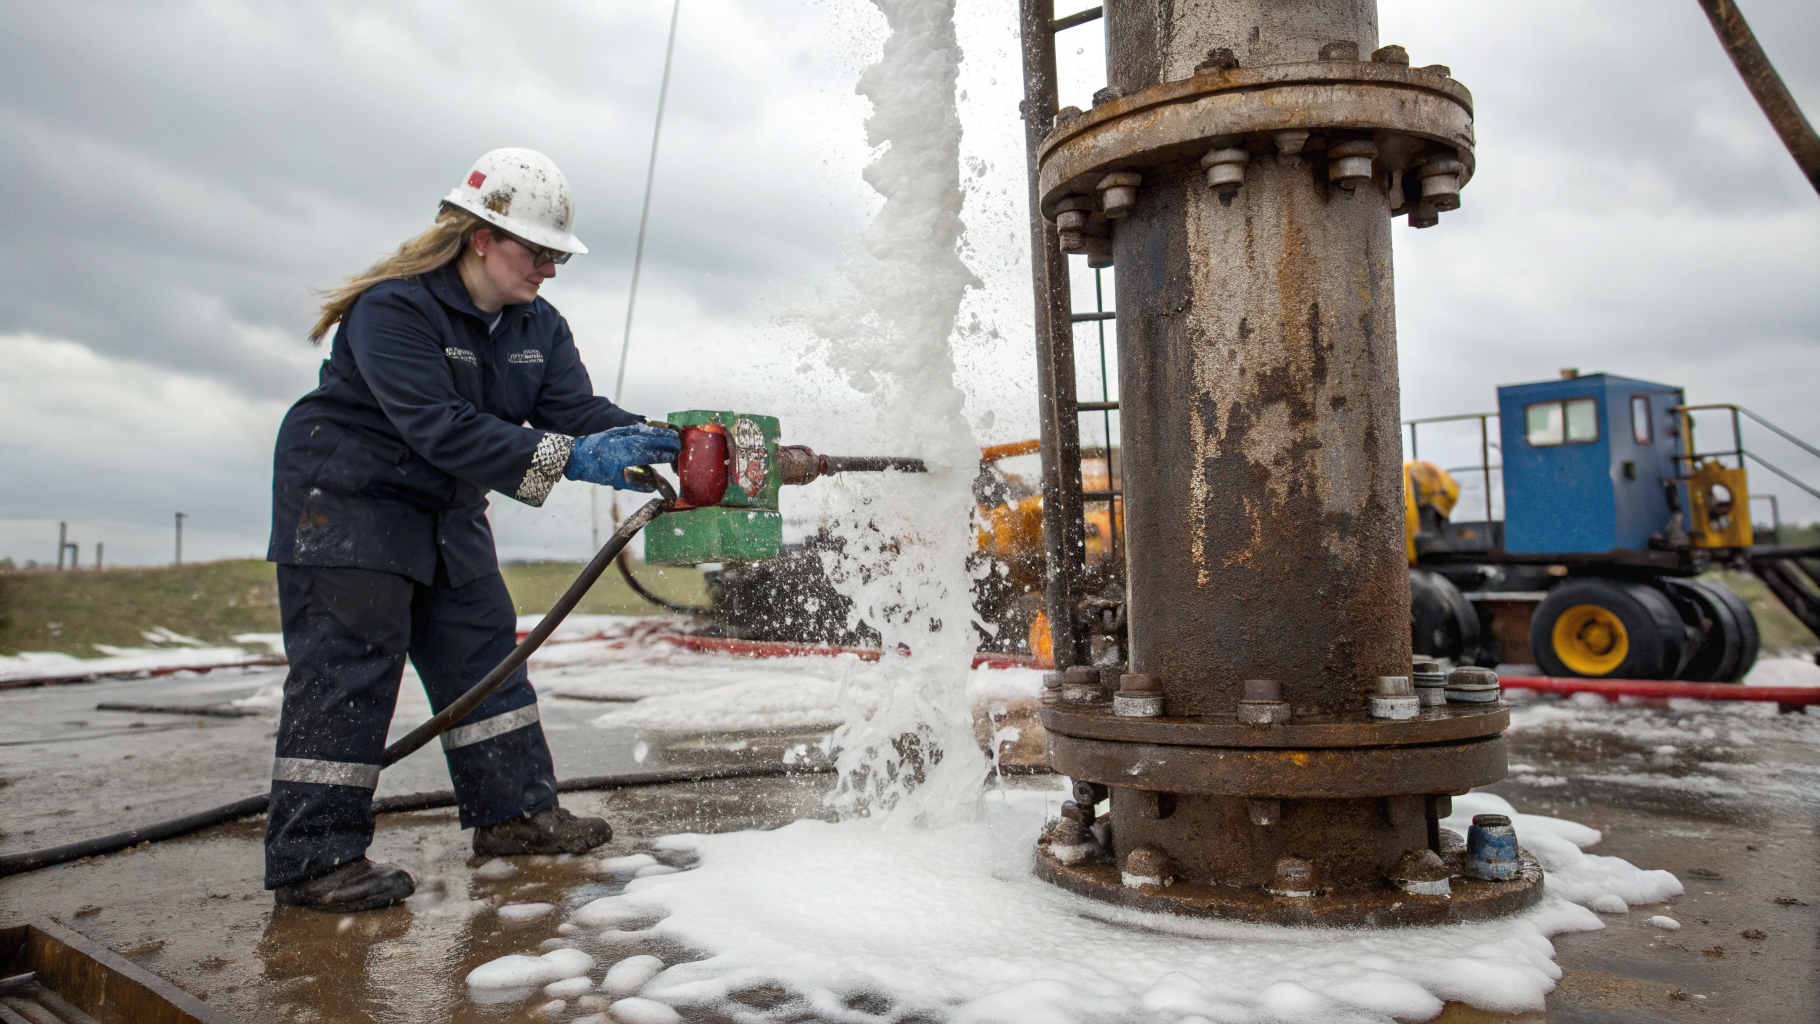
После спуско-подъёмных операций на металлоконструкциях буровой остаётся плёнка нефти, шлама и реагентов. Ошибка в режиме мойки вызывает скольжение на настилах, ухудшает адгезию защитных покрытий и может ускорять коррозию в стыках. На практике свободную нефть и прочно связанную плёнку удаляют раздельно. Режим подбирают по материалу, геометрии узла и типу отложений, а результат подтверждают контролем остатка.
Состав загрязнений и риск повторного осаждения
Нефтяные загрязнения на буровой редко бывают однородными. К углеводородной фракции добавляются парафины и асфальтены, частицы породы, ингибиторы, следы бурового раствора и соли. Они могут удерживать влагу и в ряде случаев ускорять коррозионные процессы в зонах зазоров и под отложениями. Если сразу перейти к сильному гидроудару без корректно подобранной химии, масляная фаза дробится на капли и может осаждаться на соседних участках, особенно в зонах с низкой скоростью стока.
На этом этапе задают параметры, которые определяют логику процесса: температура поверхности и раствора в пределах примерно 20-60 °C, концентрация рабочего раствора обычно в диапазоне 1-5% под метод нанесения, время контакта 5-20 минут по степени плёнки. Для подтверждения берут смывы с контрольных точек и сравнивают массу остатка до и после корректировки режима. Визуальную оценку используют только как ориентир при выборе зон отбора.
Подготовка поверхности и порядок операций
Работу начинают с удаления свободной нефти и механических включений, чтобы не перегружать моющий раствор. На решётчатых настилах, ступенях, лотках и кронштейнах помогает предварительная очистка скребками и ветошью с последующим промывом водой низкого или среднего давления. Затем переходят к химическому этапу: он переводит остаточную углеводородную плёнку в дисперсию и помогает удерживать её в растворе до смыва.
Для мойки металлоконструкций, узлов и труб в сервисной зоне часто применяют щелочные концентраты со средним пенообразованием, например Проклин Юнитех. Он удобен, когда на объекте смешанные загрязнения и требуется обезжиривание без избыточно агрессивного воздействия на металл при соблюдении рабочих режимов и совместимости материалов. К ополаскиванию переходят после того, как загрязнение переведено в раствор и удалено потоком воды, иначе на поверхности могут оставаться полосы плёнки.
Параметры мойки для разных узлов
Схема нанесения зависит от геометрии. На вертикальных фермах и ограждениях удобнее пена или распыл: так проще выдержать контакт и обработать швы. В ваннах для съёмных деталей применяют погружение с циркуляцией, где ключевую роль играют перемешивание и фильтрация. Для струйной мойки на стационарных участках давление оценивают как низкое, среднее или высокое и подбирают так, чтобы не разбрасывать нефтяную фазу по площадке.
| Объект | Метод нанесения | Температура, °C | Контакт, мин |
|---|---|---|---|
| Настилы, ступени | Пена, распыл | 25-60 | 10-20 |
| Фермы, ограждения | Распыл, щётка | 20-50 | 5-15 |
| Съёмные узлы | Ванна, циркуляция | 30-60 | 10-30 |
Частые отклонения и корректировки режима
Пятнистая плёнка после ополаскивания чаще всего связана с недостаточным временем контакта или низкой температурой металла, особенно на ветру. Обычно режим корректируют увеличением времени выдержки в пределах технологического окна и подогревом раствора до верхней части диапазона. Затем повторяют смыв на контрольной точке.
Вязкие парафиновые отложения на элементах, работавших при низких температурах, требуют тепла и стабильной пены. Для таких условий подходит слабощелочной пенный концентрат, который хорошо смывается водой и совместим с рядом металлов при соблюдении рабочих режимов, например Проклин Нейтрафом. В этом случае технолог обычно поднимает температуру в зоне 40-60 °C и контролирует, чтобы пена не пересыхала до ополаскивания, иначе могут оставаться жирные полосы.
Тёмный налёт в сварных швах и на болтовых соединениях часто содержит смесь нефти с мелкодисперсными частицами и солями. В этом случае применяют двухшаговую обработку: первый проход снимает масляную фазу, второй выполняют свежим раствором с тем же уровнем щёлочности, но с улучшенным смачиванием. Для алюминиевых и комбинированных узлов, где важна мягкость к материалу при сохранении щелочного действия, применяют составы вроде Проклин Юнитех Ал. После второго прохода выполняют промывку до удаления видимых остатков и проверяют смывом именно из шва, а не с плоской полки.
Контроль качества и производственная экономика
Контроль выстраивают по повторяемым точкам отбора и фиксируемым параметрам. Обычно задают 3-6 зон на типовом модуле буровой: горизонтальная полка, вертикальная стенка, шов, зона крепежа. Эффективность подтверждают смывами на остаточную органику и сравнением массы остатка, а также проверкой смачивания водой как косвенным признаком обезжиривания, без привязки к конкретному составу плёнки.
- температура раствора
- концентрация раствора
- время выдержки
- качество воды
Экономический эффект обычно формируется не за счёт редких рекордов, а за счёт снижения числа повторных циклов, расхода воды на перемыв, простоев участка и износа насосов из-за работы на повышенном давлении. Если после корректировки режима удаётся удержать загрязнение в дисперсии и снять его за один проход, снижается нагрузка на отстойники и упрощается обслуживание замкнутых контуров.
Чтобы подобрать режим под ваши металлоконструкции и состав нефтяной плёнки, достаточно исходных данных по материалам, способу нанесения и ограничениям по температуре. Направьте описание узлов и текущий процесс через напишите нам, и технолог Pro.Clean предложит тестовую схему с контрольными точками и безопасными диапазонами параметров.
