


Корзина пуста
Содержание
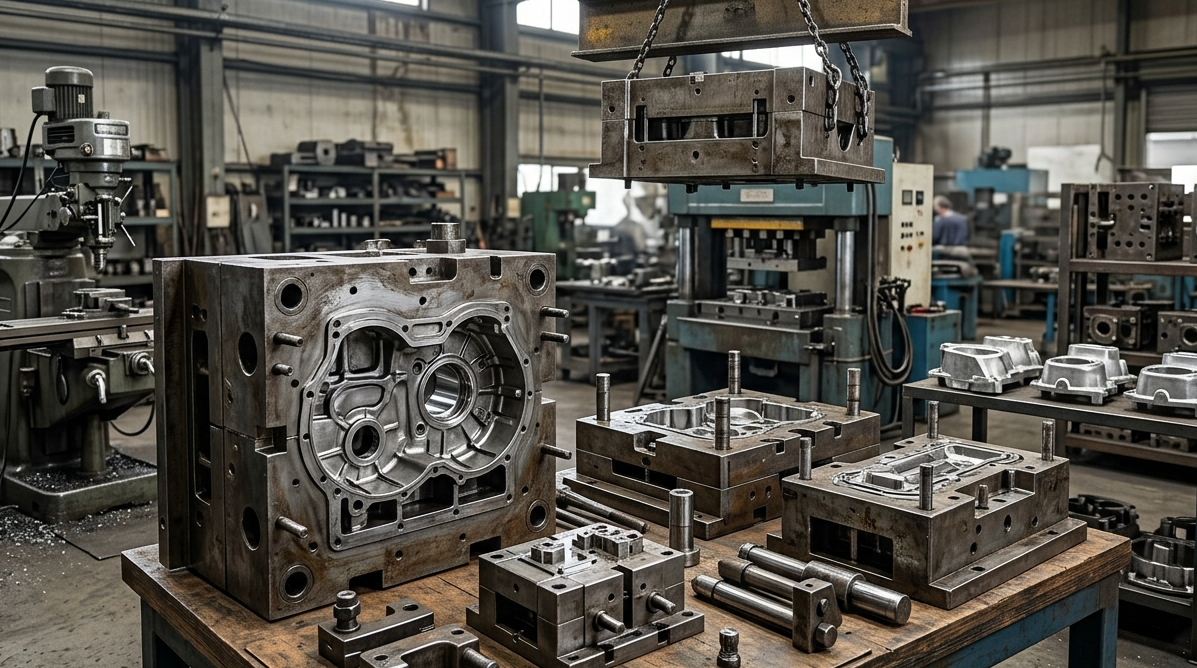
После серии циклов литья на рабочих поверхностях пресс-формы накапливаются нагар и следы технологической смазки. Ошибка в подборе режима приводит к ухудшению качества поверхности отливки, залипанию изделия и увеличению времени наладки. На практике опираются на три фактора: оценку типа загрязнения, контроль материалов формы и управляемые параметры мойки. Химическая очистка пресс-форм от нагара дает стабильный результат, если режим привязан к температуре детали, времени контакта и качеству ополаскивания.
Что образует нагар и пленки смазки
В машиностроении на литейных и литьевых пресс-формах встречаются комбинированные загрязнения. Поверхность покрывает тонкая углеродистая пленка из-за перегрева смазки, добавок полимера или выделений из связующих. Сверху формируется свежий слой разделительных составов и масла из зоны направляющих. На сложной геометрии эта смесь удерживается в микрорельефе, на разъемах и в районе вентиляционных каналов, поэтому попытка снять все за один проход часто заканчивается переносом размягченного нагара на соседние участки.
На старте технологический ориентир задают по двум признакам: где загрязнение плотнее и где оно мешает работе. Разъемная плоскость и формообразующие поверхности требуют более деликатного механического воздействия. Канавки, вентиляция и посадочные места чаще допускают более интенсивную пенную обработку с выдержкой. Параллельно проверяют чувствительные зоны, где есть цветные сплавы, полимерные вставки, уплотнения или покрытия, чтобы снизить риск потемнения, растрескивания или ухудшения скольжения.
Этапы мойки и контроль результата
Процесс выстраивают так, чтобы сначала убрать масляную фазу, затем размягчить и диспергировать нагар, а после этого полностью удалить остатки моющего раствора. Контроль нужен на каждом этапе. Иначе видимая чистота может указывать на остатки моющего раствора или тонкую пленку смазки, которая пригорит уже в первом цикле.
- Предочистка и снятие пленок
- Пенная выдержка по нагару
- Ополаскивание и сушка
Результат подтверждают визуальным контролем под направленным светом и проверкой смачивания водой на водостойких участках без смазки. При критичных требованиях к поверхности добавляют смывы с последующим измерением остаточного загрязнения в лаборатории. Это помогает отличить органику от минеральных включений и не корректировать режим на основе предположений.
Удаление нагара смазки пресс-форм
Плотная углеродистая пленка хуже поддается низкощелочным составам и при коротком времени контакта, поэтому режим обычно усиливают температурой и выдержкой, а не абразивом. Рабочий диапазон по температуре раствора или детали часто держат в зоне 40-70 °C, а выдержку под пеной задают ориентировочно 5-20 минут с последующей промывкой до визуально чистого стока. Если требуется концентрат в сильнощелочной области pH, технолог снижает риск для материалов за счет локального нанесения, сокращения времени контакта и обязательного обильного ополаскивания.
Если в нагаре много жировой фазы, помогают составы с выраженным обезжиривающим действием и устойчивой пеной, чтобы средство удерживалось на вертикальных участках. Для таких задач на стойких к щелочи металлах применяют Проклин Термо. Он рассчитан на работу в сильнощелочной зоне и поддерживает режимы с подогревом, что удобно при размягчении пригара и копоти, которые по свойствам близки к нагару от смазок.
Воспроизводимостью проще управлять, если параметры фиксируют в карте процесса и привязывают к проверке после мойки:
- Температура 20-80 °C
- Выдержка 5-30 минут
- Качество воды ополаскивания
- Способ нанесения пена
Основные сбои и корректировка режима
После мойки на формообразующей поверхности остается липкость, и изделие залипает в первых циклах. Обычно это связано с неполным снятием разделительной пленки или недостаточным ополаскиванием, когда остатки моющего раствора удерживают тонкий слой органики. Корректировку начинают с удлинения фазы промывки и повышения температуры ополаскивающей воды до теплой зоны 30-50 °C. Затем вводят короткую предочистку слабощелочным составом с хорошим смачиванием. Вблизи рабочих зон, где важна деликатность, уместен Проклин Сода эффект, поскольку это готовое к применению щелочное пенное средство умеренной щелочности. Оно подходит для снятия комплексных загрязнений без избыточного воздействия на поверхность.
На разъеме и в углах после высыхания появляется белесый налет, хотя визуально кажется, что нагар удален. Чаще всего это соль жесткости или остатки моющего раствора, которые не были выведены из карманов и вентиляционных проточек. Режим корректируют через воду и механику: переходят на умягченную или деминерализованную воду для финального ополаскивания, добавляют продувку сжатым воздухом по полостям, снижают концентрацию в зоне, где геометрия удерживает раствор, и увеличивают объем промывки вместо дополнительной выдержки.
На цветных вставках появляются потемнения или следы на участках с покрытием, хотя нагар снимается быстро. В этом случае акцент смещают с высокой щелочности на локальную обработку и минимальное время контакта, а пену наносят только на зоны с пригаром, избегая чувствительных материалов. Для деталей, которые точно стойки к щелочи, но загрязнены плотным жиронагаром, применяют готовые составы на основе гидроксида натрия, например Проклин антижир экстра. Его используют строго по назначению и по возможности исключают контакт с алюминием, цветными металлами и окрашенными поверхностями, а совместимость подтверждают пробной обработкой на малом участке.
Организация процесса без лишних простоев
Снижение затрат в этой операции обычно связано не с ценой литра, а с количеством повторных циклов, простоем термопластавтомата или литьевой машины и расходом воды на переделку. Устойчивый результат дают два организационных решения: разделение зон по степени риска для поверхности и фиксированная логистика между этапами. Форму вводят в работу только после полного удаления остатков моющего раствора и высыхания. Иначе остатки моющего раствора в карманах могут ускорять повторное пригорание смазки и усложнять следующий цикл мойки. Для безопасности персонала и защиты оснастки заранее определяют места нанесения, тарировку расхода и комплект средств индивидуальной защиты, особенно при работе в сильнощелочной зоне.
Если нужно сверить режим с материалами пресс-формы, геометрией и типом нагара, удобнее обсудить параметры и контрольные точки через форму обратной связи. Это помогает быстрее согласовать концентрацию, температуру и время выдержки под вашу мойку и снизить число повторных обработок.
