


Корзина пуста
Содержание
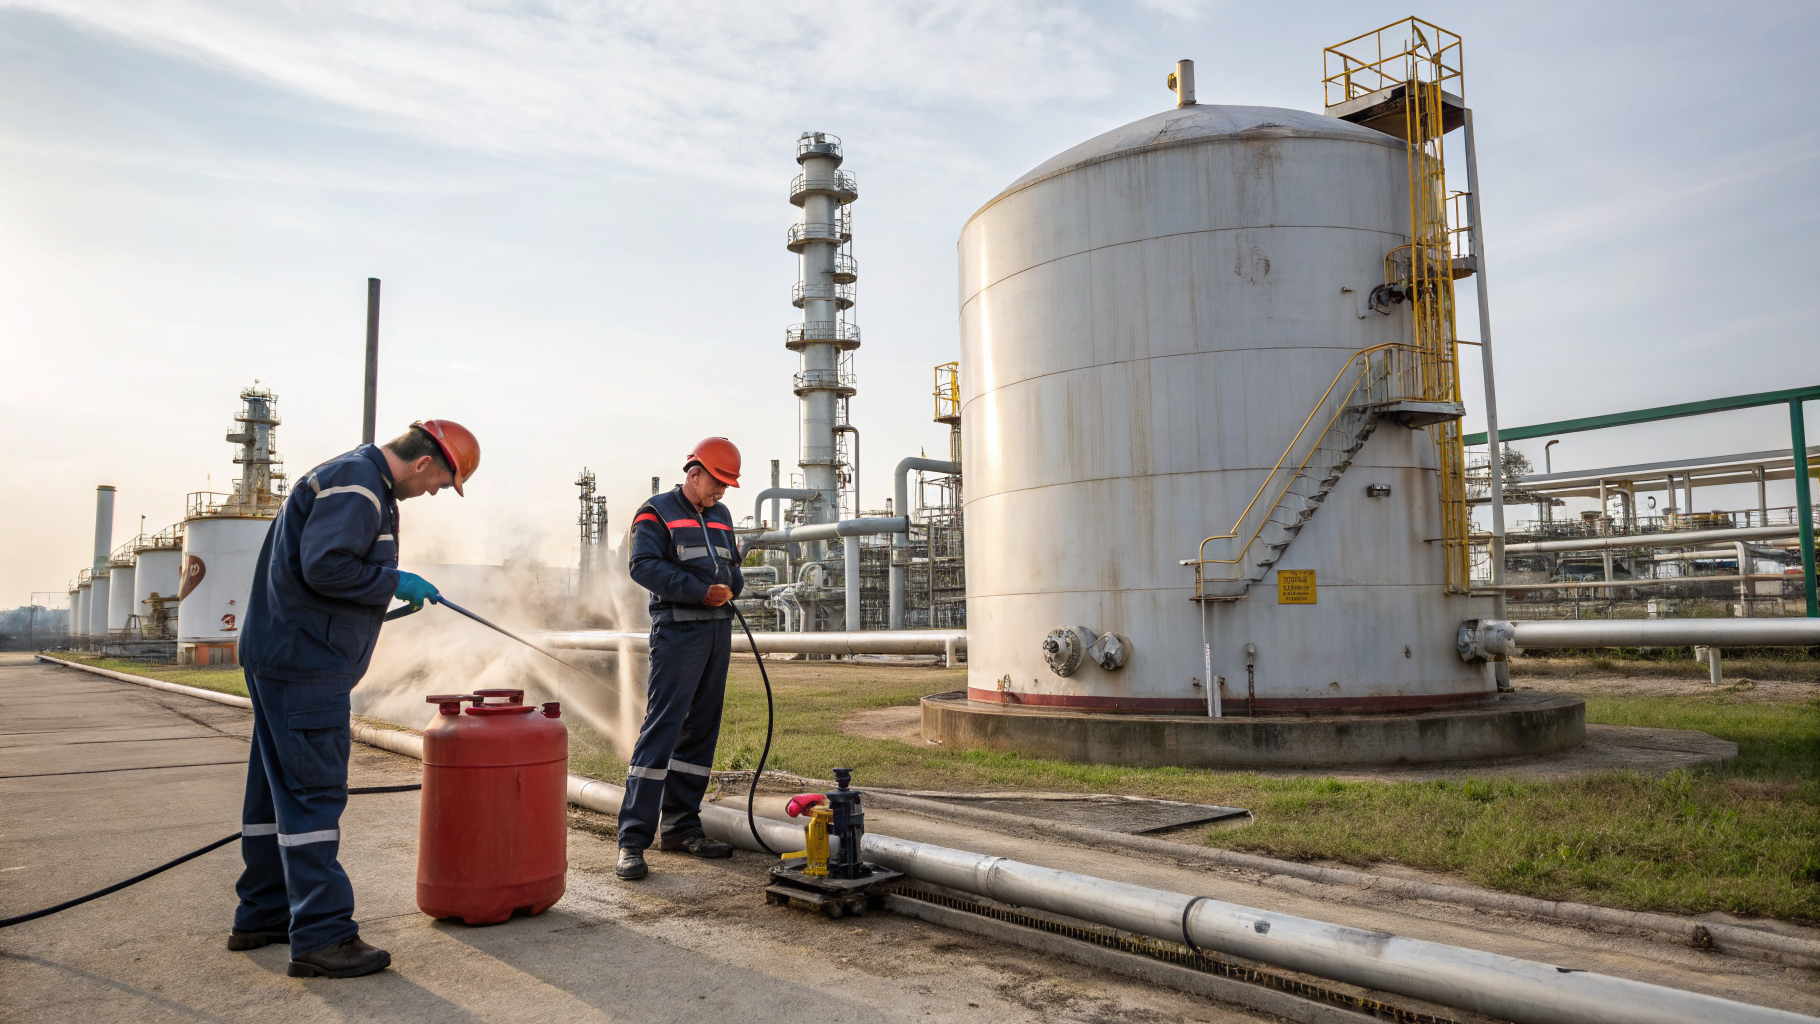
После слива продукта на НПЗ в технологической ёмкости остаются мазутные остатки, парафины и плотный донный осадок. Ошибка в выборе режима быстро приводит к повторным циклам, простоям и росту объёма отходов, которые сложнее передать на утилизацию. Работу выстраивают от механического удаления массы к химическому разрыхлению плёнок и диспергированию остатка в водной фазе. Режим подбирают по вязкости, температуре стенки, жёсткости воды и способу нанесения. Затем результат подтверждают смывами и контролем остаточного загрязнения.
Состав отложений и риски режима
Тяжёлые фракции в ёмкостях ведут себя не как однородное загрязнение. На стенке часто удерживается липкая углеводородная плёнка, а в нижней части образуется слоистый осадок с включениями песка, ржавчины и кристаллизованных компонентов. При охлаждении усиливается структурирование, растёт вязкость, и струя воды может давать слабый эффект, работая по поверхности без снятия слоя. Технологу важно сразу зафиксировать три параметра, которые сильнее всего влияют на результат: температуру поверхности в зоне работ (ориентир 30-70 °C, если возможно прогреть), концентрацию рабочего раствора (обычно 1-5% для щелочных составов под пену или орошение) и время контакта (порядка 10-30 минут на цикл с контролем по смывам).
Ещё один управляемый фактор - качество воды. При высокой жёсткости часть ПАВ и комплексообразователей расходуется на соли, пена становится менее стабильной, а плёнка разрушается медленнее. В таких условиях часто эффективна схема с предварительным смачиванием тёплой водой и корректировкой концентрации к верхней границе выбранного диапазона. После этого выполняют промежуточное ополаскивание и повторно подают раствор.
Подготовка ёмкости и безопасность процесса
Перед химической стадией массу стараются максимально удалить механически: скребками, шламовыми насосами, сбором в тару, очисткой лотков и приямков. Это снижает расход реагента и объём стоков, а также уменьшает риск эмульгирования большого количества осадка, который затем сложно отделять. Для струйной подачи внутри ёмкости обычно используют среднее или высокое давление, но ориентируются на геометрию и состояние металла, чтобы не размывать защитные покрытия и не поднимать лишнюю взвесь.
Контроль атмосферы, изоляция коммуникаций и применение средств защиты остаются частью технологии. Однако с практической точки зрения важнее заранее определить, куда будет направлена водная фаза после мойки и как организовать обезвреживание нефтяного шлама. Если на площадке предусмотрено разделение фаз, технолог стремится снизить стабильность эмульсии: избегают избыточной турбулентности на старте, добавляют воду порциями, а не сразу на весь объём, и ограничивают время интенсивной циркуляции до момента, когда плёнка уже разрушилась.
Промывка технологических ёмкостей
Химическая стадия эффективнее, когда начинается с разогрева и смачивания, а затем переходит к щелочной обработке под пену или орошение. Для разрушения мазутной плёнки и удаления масляных загрязнений с металла применяют водные щелочные растворы с ПАВ. Они снижают межфазное натяжение и переводят загрязнение в дисперсное состояние. В качестве универсального состава для обезжиривания узлов, трубной обвязки, арматуры и внутренних поверхностей при умеренной стойкости отложений используют Проклин Юнитех. Рабочие концентрации обычно подбирают в диапазоне 1-5% с учётом температуры 20-60 °C и времени контакта 10-30 минут, после чего переходят к ополаскиванию до удаления остатков раствора и загрязнений.
Чтобы процесс был управляемым, технолог фиксирует короткий чек-лист. Он связывает режим с контролем качества и снижает число повторных проходов:
- Температура стенки
- Жёсткость воды
- Концентрация раствора
- Время выдержки
- Контроль по смывам
Частые отклонения и корректировки
Плотная парафиновая корка на холодной стенке часто удерживается даже при использовании эффективных ПАВ, и первичная химическая обработка даёт слабый эффект. В таком режиме быстрее работает сочетание прогрева и механического надреза слоя с повторным нанесением раствора, а температуру среды держат ближе к верхней границе доступного диапазона. Для задач, где требуется повысить щелочность и ускорить разрыхление стойких углеродистых плёнок на термостойких поверхностях, применяют сильнощелочные пенные концентраты, например Проклин Термо. При этом контролируют совместимость с материалами и сокращают время контакта на участках из низколегированной стали.
Вторая практическая проблема - стабильная эмульсия после интенсивной циркуляции и длительной выдержки, когда стоки плохо разделяются, а отстойники перегружаются. В этом случае помогает изменение последовательности: сначала короткая обработка для разрушения плёнки, затем удаление основной массы при минимальном перемешивании, и только после этого доработка оставшихся зон. Слабощелочные пенные составы действуют мягче по отношению к материалам и иногда позволяют снизить эмульгирование при наружной мойке обвязки и люков. На этих этапах используют Проклин Нейтрафом при 2-3% и 20-60 °C с выдержкой 10-20 минут, затем тщательно ополаскивают.
Третья ситуация связана с пятнами и полосами после ополаскивания: визуально остаются тёмные зоны, а смыв показывает остаток углеводородов. Причина часто в недостаточной механике нанесения: пена не удерживается на вертикальных поверхностях, струя не достигает теневых зон, а время контакта фактически меньше расчётного. Корректировка обычно включает замену насадки на более подходящую по факелу, повторную подачу пены на проблемные участки и стабилизацию времени выдержки в пределах 15-30 минут с промежуточным контролем по смыву.
Четвёртая ситуация - ускоренная коррозия на кромках и сварных швах после щелочной обработки. Её связывают с длительным контактом, высокой температурой и остатком раствора в застойных зонах. На практике решение сводится к снижению времени контакта, более раннему переходу к ополаскиванию, увеличению кратности промывки чистой водой и контролю pH стока до выхода в близкую к нейтральной область. После этого участок вводят в работу.
Контроль качества и таблица дефектов
Для НПЗ важна воспроизводимость результата, поэтому визуальный осмотр используют только как первичную оценку. Завершение цикла подтверждают смывами с контрольных площадок, а также оценкой остаточного загрязнения на металле и в дренажной воде. При работе с тяжёлыми фракциями технологу удобно фиксировать точки отбора на одной и той же высоте и рядом с зонами застойного смачивания. Тогда корректировки режима становятся предсказуемыми.
| Дефект | Признак | Причина | Решение |
|---|---|---|---|
| Жирная плёнка | Смыв с остатком | Низкая температура | Прогрев, повтор цикла |
| Стабильная эмульсия | Плохой отстой | Сильная турбулентность | Сменить порядок стадий |
| Тёмные полосы | Неотмытые зоны | Теневые участки | Пена, другая насадка |
При грамотной настройке стадий сокращаются простои, снижается перерасход воды на повторные ополаскивания и уменьшается износ насосов и форсунок из-за работы по абразивной взвеси. Если нужно уточнить режим с учётом вязкости остатка, материалов ёмкости и доступного способа нанесения, напишите нам или посмотрите каталог средств Pro.Clean для подбора решения под ваши условия.
