


Корзина пуста
Содержание
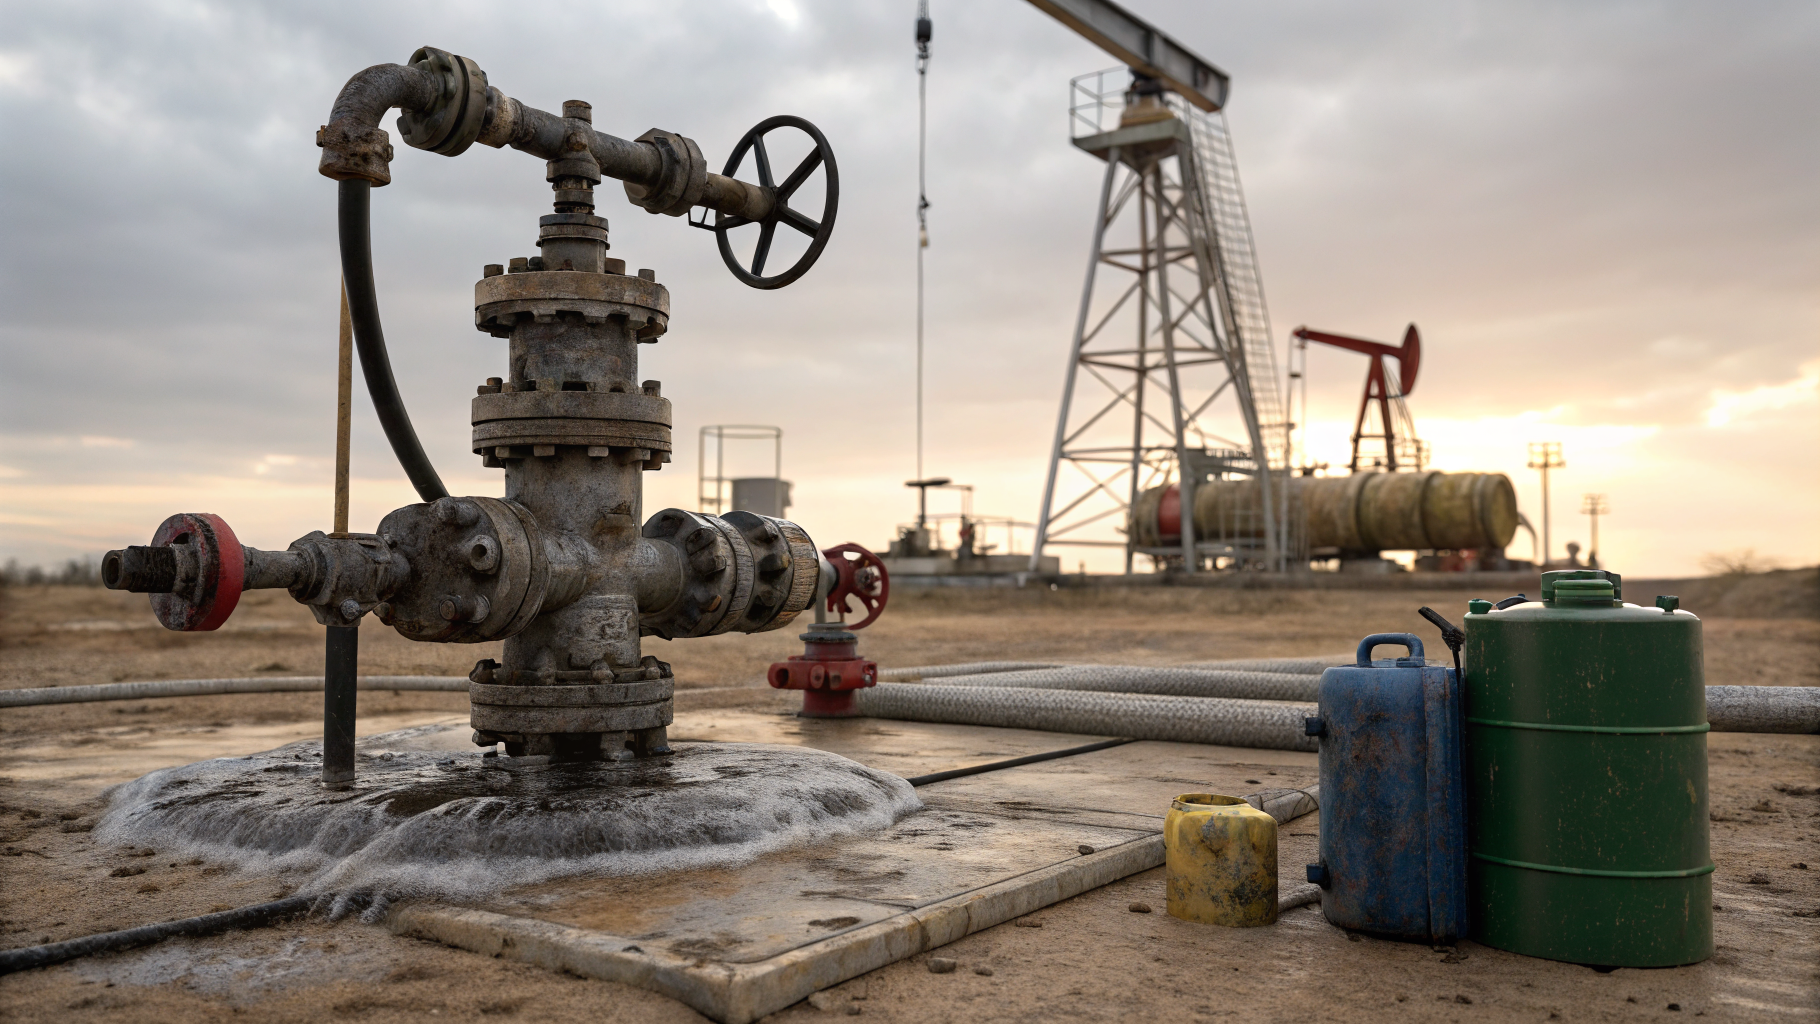
При обслуживании фонтанной арматуры и обвязки устья на металле быстро накапливаются нефть, парафин и кристаллизованные соли. Ошибка при выборе режима приводит к заеданию запорных органов, росту усилий на приводах и затяжным простоям при разборке. Работу выстраивают от диагностики типа загрязнений к поэтапному удалению органической и минеральной фаз. Режим фиксируют по температуре, концентрации и времени контакта, а результат подтверждают контрольной протиркой и смывами.
Какие отложения держатся на устье
На фланцах, шпильках, посадочных плоскостях, штуцерах и защитных кожухах чаще всего встречается смешанная плёнка: нефтяная фаза с механическими частицами удерживает соли, а локальная коррозия повышает шероховатость и усиливает закрепление отложений. По внешнему виду загрязнение не классифицируют окончательно, но он помогает сформировать гипотезу для теста. Липкая тёмная плёнка может указывать на углеводороды и консервационные смазки, а белёсый налёт и стекловидные корки чаще связаны с солеотложениями и брызгами минерализованной воды. Перед применением химии стараются снять рыхлый слой щёткой и ветошью, чтобы не расходовать реагент на свободный шлам.
Технологу важно заранее оценить материалы и зоны риска: углеродистую сталь, нержавеющую сталь, латунные элементы, полимерные уплотнения, окрашенные кожухи, а также участки с остатками смазки под резьбой. Для них задают разные ограничения по pH и температуре. Если состояние покрытия неизвестно, пробу делают на малозаметном участке.
Промывка устьевого оборудования от отложений
Лучший результат обычно даёт поэтапная очистка, когда не пытаются одним составом снять все отложения сразу. При использовании водных щелочных составов сначала выполняют смачивание и эмульгирование нефтяной плёнки, затем выдержку и механическое воздействие, после чего проводят ополаскивание водой стабильного качества. Температуру раствора обычно держат в диапазоне 30-70 °C, концентрацию подбирают пробой в пределах 1-5%, выдержку берут ориентировочно 5-20 минут и корректируют по скорости размягчения плёнки. При струйной подаче устойчивый результат чаще дают средние и высокие скорости потока. Контроль ведут по равномерному смачиванию металла после ополаскивания и по чистоте протирки без масляного следа, что может указывать на снижение остаточной жирности.
Если нужно удалить эксплуатационные масла и плотные органические плёнки с металла на разборных элементах, применяют сильнощелочные низкопенные составы в сильнощелочной области pH с подогревом и циркуляцией, например Проклин Солвент. Он ускоряет отделение органики на металлических поверхностях при механизированной мойке. Режим уточняют по снижению скольжения пальца в перчатке по ополоснутому металлу и по смывам на остаточную жирность.
Горячая вода для очистки оборудования
Подогрев воды важен не сам по себе, а как способ снизить вязкость нефти и ускорить массоперенос. Для парафинсодержащих плёнок и густых смазок технологи чаще подают воду 50-80 °C на этапе предварительного прогрева, а затем переходят на рабочий раствор. Такой приём снижает риск быстрого охлаждения состава на холодном металле и уменьшает расход реагента, но требует контроля температуры детали, а не только температуры в баке. Эффект прогрева оценивают по изменению характера загрязнения при протирке: плёнка начинает размазываться и частично переходить на салфетку, после чего щелочной этап проходит стабильнее.
Сложности обычно возникают на узлах с резиновыми уплотнениями и окрашенными кожухами. Там температуру ограничивают умеренными значениями и сокращают время контакта, чтобы снизить риск набухания резины и помутнения покрытия. При таких ограничениях увеличивают механическое воздействие мягкими щётками и повышают кратность коротких циклов. Качество фиксируют по визуальному осмотру кромок и по чистоте смывов с контрольных точек.
Растворитель для солевых отложений
Минеральная корка на устье редко удаляется тем же режимом, что и нефть, потому что соли экранируют органику и мешают смачиванию. На практике сначала убирают углеводородную плёнку, затем переходят к растворению солевой фазы и завершают тщательным ополаскиванием. Для солей технолог задаёт отдельный контроль: измерение электропроводности промывных вод, оценку pH стока и проверку отсутствия кристаллического налёта после высыхания контрольного участка.
Ограничения этого этапа связаны с материалами и конструкцией. Кислые растворители солевых отложений обычно не применяют без оценки стойкости металла, наличия гальванопар и состояния защитных покрытий. Если на устье есть алюминиевые детали или чувствительные сплавы, используют локальную обработку и минимальное время контакта. Переход к следующему шагу выполняют только после стабильного ополаскивания и контроля по смывам.
Практические корректировки режимов в поле
При высокой доле парафина на холодном устье химическая очистка часто нарушается из-за быстрого загущения плёнки на границе раствор-металл. Поэтому режим компенсируют предварительным прогревом и короткими циклами с быстрым удалением размягчённого слоя. В таких условиях полезна отдельная обработка разборных деталей органическим составом, который работает без воды и не требует подогрева до высоких температур, например Проклин (Proclean) Солвент. Его применяют для удаления масляно-грязевых и углеводородных загрязнений на этапе ремонта, а затем поверхность домывают водным щелочным раствором, чтобы убрать остаточную плёнку растворителя перед сборкой.
При жёсткой и минерализованной воде щелочные растворы быстрее теряют моющую способность и могут давать повторный налёт после сушки. Поэтому технолог контролирует качество воды на подпитке и добавляет комплексообразующий фактор через выбор продукта и концентрации. Для таких задач в мягкощелочной зоне подходят универсальные составы с комплексообразователями, например Проклин Юнитех. Он удобен для мойки деталей, труб и узлов в диапазоне умеренных температур, а контроль ведут по стабильности пенообразования, чистоте протирки и повторяемости результата от цикла к циклу.
При наличии окрашенных элементов и маркировки риск связан не только с химией, но и со временем контакта и способом нанесения. В таких зонах обычно отказываются от длительной выдержки и выбирают пенное нанесение на холодную или тёплую поверхность с последующим быстрым ополаскиванием, чтобы снизить подтекание под кромки. Для наружной мойки вспомогательных поверхностей вне проточной автоматики иногда используют пенные составы, например Проклин Нейтрафом. Он совместим с рядом металлов и обеспечивает контролируемое удержание на вертикальных поверхностях, но на устьевом оборудовании его применение ограничивают участками, где пена не попадает в замкнутые полости и где есть возможность полностью удалить остатки водой.
Если после первой обработки на фланцах остаётся серо-бурый матовый слой, причина часто в смеси продуктов коррозии с остатками нефти, и повторение того же цикла приводит к перерасходу времени. В этом случае режим корректируют: усиливают механическую составляющую, разделяют обработку на два коротких контакта, а между ними выполняют промежуточное ополаскивание. Готовность к сборке подтверждают по чистой протирке белой салфеткой, отсутствию кристаллических точек после подсушивания контрольной зоны и нормальной посадке резьб без заеданий при пробной сборке.
Если нужно сверить применимость режима к вашему устью, материалам и воде на объекте, удобнее зафиксировать параметры и контрольные точки в технологической карте и согласовать их перед запуском. По подбору режима и совместимости составов с металлами и уплотнениями напишите нам, чтобы сократить повторные циклы и простои при обслуживании.
