


Корзина пуста
Содержание
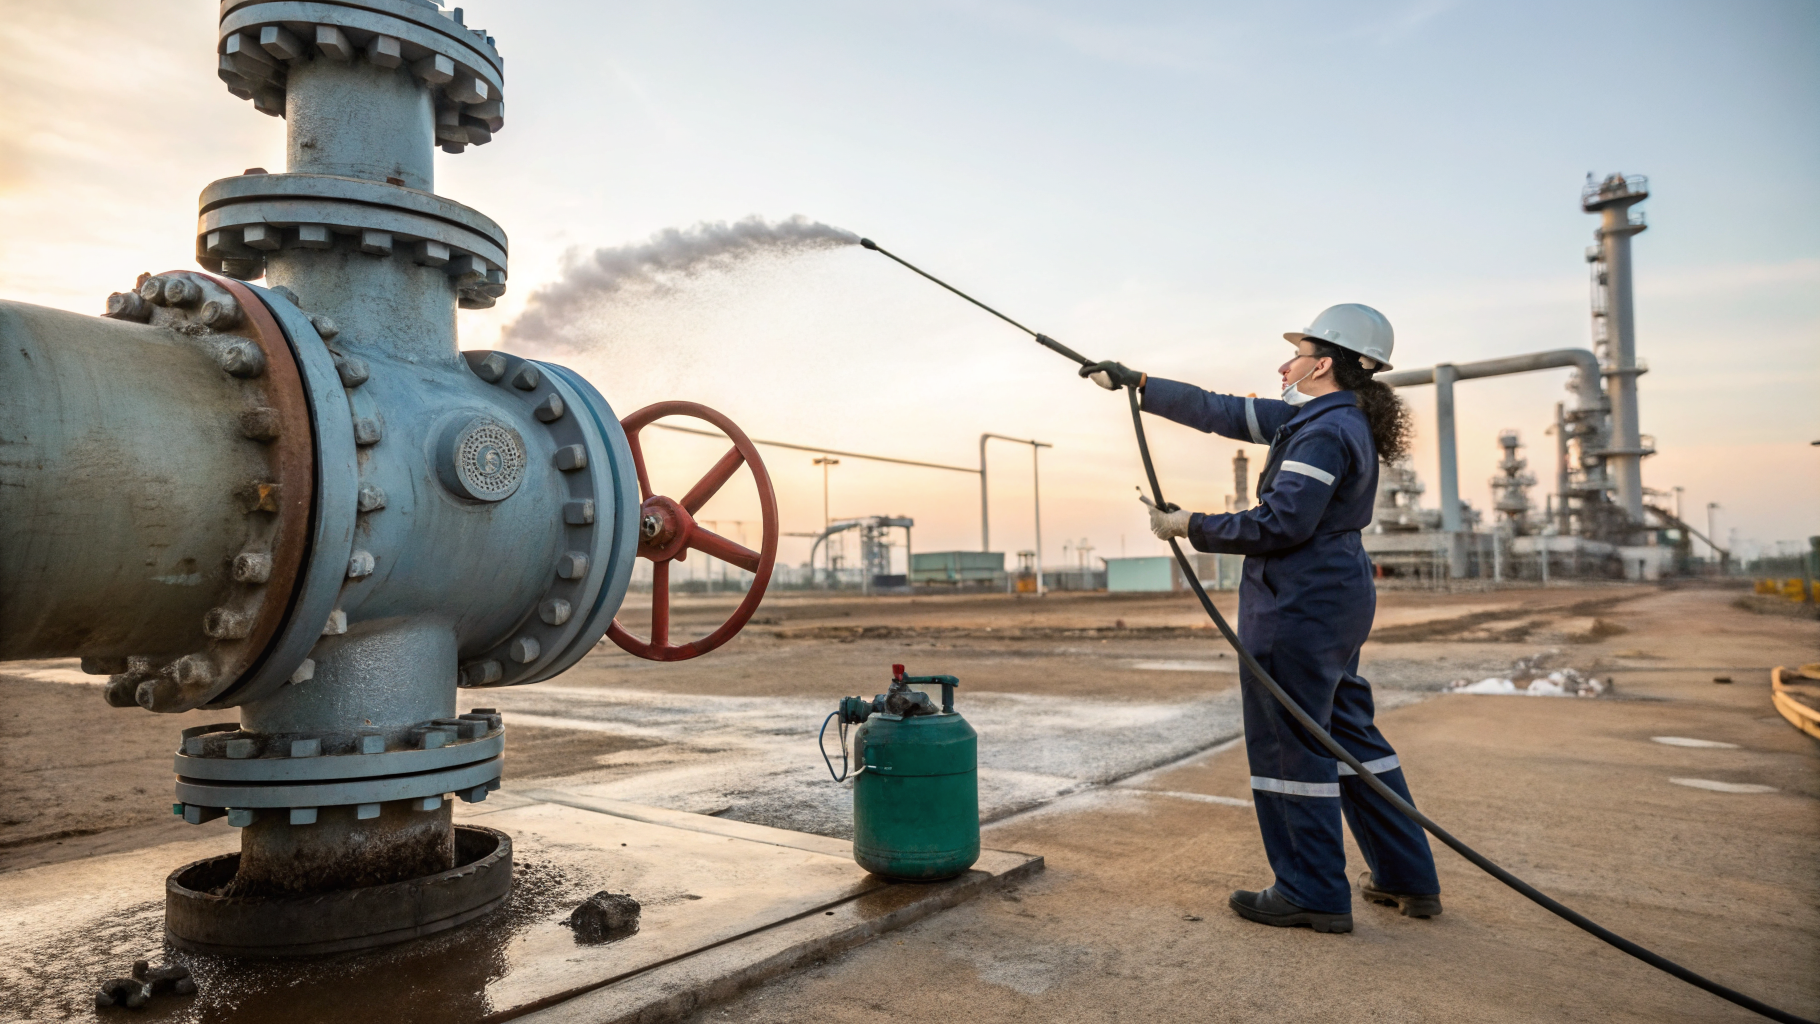
Перед ревизией запорную арматуру снимают с линии. На фланцах, шпинделе и седле остаются нефтяные отложения. Ошибки на этапе подготовки приводят к заеданию резьбы, повреждению уплотнительных поверхностей и срыву сроков ремонта. Работу выстраивают как последовательность операций с контролем: снять рыхлые загрязнения, размягчить плёнки, отмыть, затем удалить остатки раствора. Режим подбирают по материалу деталей, типу отложений и геометрии проходов.
Моющие средства для нефтегазовой промышленности применяют при подготовке арматуры и трубопроводной обвязки к ремонту, когда на металле удерживаются парафино-смолистые плёнки, консервационные масла, следы ингибиторов и дорожная грязь после демонтажа.
Какие загрязнения мешают ревизии
На корпусе и во внутренних каналах чаще всего встречаются остатки нефти, масляная плёнка, парафины и асфальтены, а также пылегрязевые отложения, которые работают как абразив. На штоке и резьбах добавляется подсохшая смазка, а в зоне сальника остаются следы набивки и продукты старения эластомеров. Если технолог фиксирует налёт на седле или затворе, ревизию стараются начинать только после того, как поверхность станет доступна для точной дефектации. Иначе загрязнение может маскировать риски задиров и точечной коррозии.
Для стартового обезжиривания наружных поверхностей и удаления общей масляной плёнки на стали и цветных сплавах удобны слабощелочные пенные составы: они держатся на вертикальных поверхностях и хорошо смываются, например Проклин Нейтрафом. На практике его используют при 20-60 °C, с концентрацией порядка 2-3% и выдержкой 10-20 минут. Затем переходят к промывке до удаления пены, особенно в местах, где важна чистота посадочных поверхностей.
Очистка узлов запорной арматуры
Процесс удобно вести в логике разборки: сначала корпус и крышка, затем шток, затвор и мелкие детали. Температуру раствора держат в диапазоне 30-70 °C, потому что парафиновые плёнки заметно хуже удаляются в холодной воде, а перегрев повышает испарение и требования к вентиляции. Концентрацию подбирают в диапазоне 1-5% для регулярной мойки и до 5-10% для тяжёлых нефтяных отложений. Выдержку задают ориентировочно 5-20 минут с контролем по смывам или по отсутствию скользкой плёнки после ополаскивания, что может указывать на остаточные загрязнения.
Если арматура поступает с толстой коркой смол и пригаров, технолог старается избегать агрессивных щелочей на чувствительных материалах, но на щелочестойкой нержавеющей стали допустим усиленный режим. Для смежной задачи - удаления особо стойких жировых и нефтяных загрязнений на нержавеющей стали - применяют Проклин антижир в пределах 20-75 °C. При этом контролируют совместимость: состав не используют на алюминии, цветных металлах и окрашенных покрытиях, а для арматуры со смешанными материалами переходят на более мягкий продукт.
- Неполное ополаскивание
- Перегрев раствора
- Недостаточная выдержка
- Неверно подобранный материал СИЗ
- Занос абразива внутрь
- Пересушка резины
Корректировки режима в стандартных ситуациях
При выраженных парафиновых отложениях во внутренних каналах и на затворе помогает сочетание подогрева детали и механического удаления размягчённого слоя. Рабочий раствор держат ближе к верхней границе температур, обычно 50-70 °C, затем дают выдержку 10-20 минут и подключают циркуляцию или промывку средним давлением, чтобы удалить диспергированные частицы. Контроль выполняют по повторному смыву: если на тампоне остаётся жирный след, увеличивают температуру или время контакта, а не только концентрацию.
Если после мойки появляется рыжий налёт на кромках и резьбе, его рассматривают как возможный признак влаги и солей, оставшихся в полостях. Более устойчивый результат даёт переход на деминерализованную или умягчённую воду для финальной промывки и сокращение паузы между ополаскиванием и сушкой. Если требуется защита арматуры от коррозии, технолог обычно закладывает управляемые меры: продувку сухим воздухом и прогрев до 40-60 °C, чтобы металл не оставался влажным в зоне доступа кислорода.
При сложной геометрии, когда в каналах остаются зоны слабого омыва потоком и грязевые пробки, помогают пенная технология на наружных поверхностях и отдельное замачивание мелких деталей. Ванну ведут в среднещелочной области, порядка pH 9-11, чтобы не ускорять потемнение цветных сплавов и не воздействовать на резиновые элементы, если они не сняты. Для универсальной мойки деталей и узлов, когда в партии встречаются разные металлы и требуется мягкое обезжиривание с низким риском коррозии при корректном режиме, используют Проклин Юнитех с ориентиром по 1% раствору pH около 10 и возможностью многократного применения раствора при контроле его загрязнения.
Контроль чистоты и подготовка к сборке
Качество подготовки перед ревизией подтверждают сочетанием методов: визуальным осмотром под направленным светом, протирочными смывами на посадочных поверхностях и проверкой смачивания водой после финального ополаскивания. Если вода собирается в отдельные капли и сохраняется радужная плёнка, это может указывать на остаточные загрязнения и служит сигналом к повторной промывке или корректировке температуры и выдержки. Логистика между операциями влияет не меньше, чем химия: узел стараются не оставлять во влажной среде, а после промывки передают в ремонтный участок только при удалении остатков раствора и после высыхания. Иначе растут затраты на повторные циклы, простои и замену уплотнений.
Если нужно согласовать режим под конкретную арматуру, материал уплотнений и качество воды, напишите нам и опишите тип отложений и способ мойки. Это упростит подбор концентрации, температуры и контроля, чтобы узел поступил на ревизию без масляной плёнки и без признаков коррозии, замаскированных загрязнениями.
