


Корзина пуста
Содержание
Средства для подготовки поверхности перед окрашиванием применяют, когда перед нанесением ЛКП нужно стабильно удалить масла, СОЖ, консервационные пленки, легкую коррозию и солевые следы с металлических деталей. При выборе pH для предокрасочной мойки легко получить обратный эффект. Ошибка в выборе среды часто приводит к вспучиванию, кратерам, отслоению и пятнам коррозии под покрытием. На практике pH привязывают к типу загрязнений и сплаву, а затем настраивают концентрацию, температуру, время контакта и промывку.
pH и адгезия лакокрасочного покрытия
Для адгезии важны две вещи: отсутствие органических остатков и контролируемое состояние поверхностной пленки. Щелочная среда лучше работает по маслам, эмульсиям и консервационным смазкам, так как обеспечивает омыление и диспергирование, а также облегчает удаление загрязнений при ополаскивании. Кислая среда быстрее растворяет оксиды, легкую ржавчину и солевые отложения, но при неверной выдержке может усилить травление и повысить шероховатость там, где это не требуется для конкретной системы ЛКП.
На линии обычно задают ориентиры по параметрам, которые можно стабильно удерживать: концентрацию рабочего раствора в пределах 0,5-3%, температуру 20-60 °C для ручных и струйных стадий либо выше для закрытых моечных систем, время контакта 2-15 минут в зависимости от загрязнения и геометрии. При переходе на другой pH сначала проверяют совместимость со сплавом и уплотнениями, затем валидируют промывку по проводимости смывной воды и по контрольным образцам с простым тестом на смачиваемость.
Критерии выбора среды
- Тип загрязнения
- Марка и сплав
- Метод нанесения
- Качество промывки
Щелочная мойка металла перед покраской
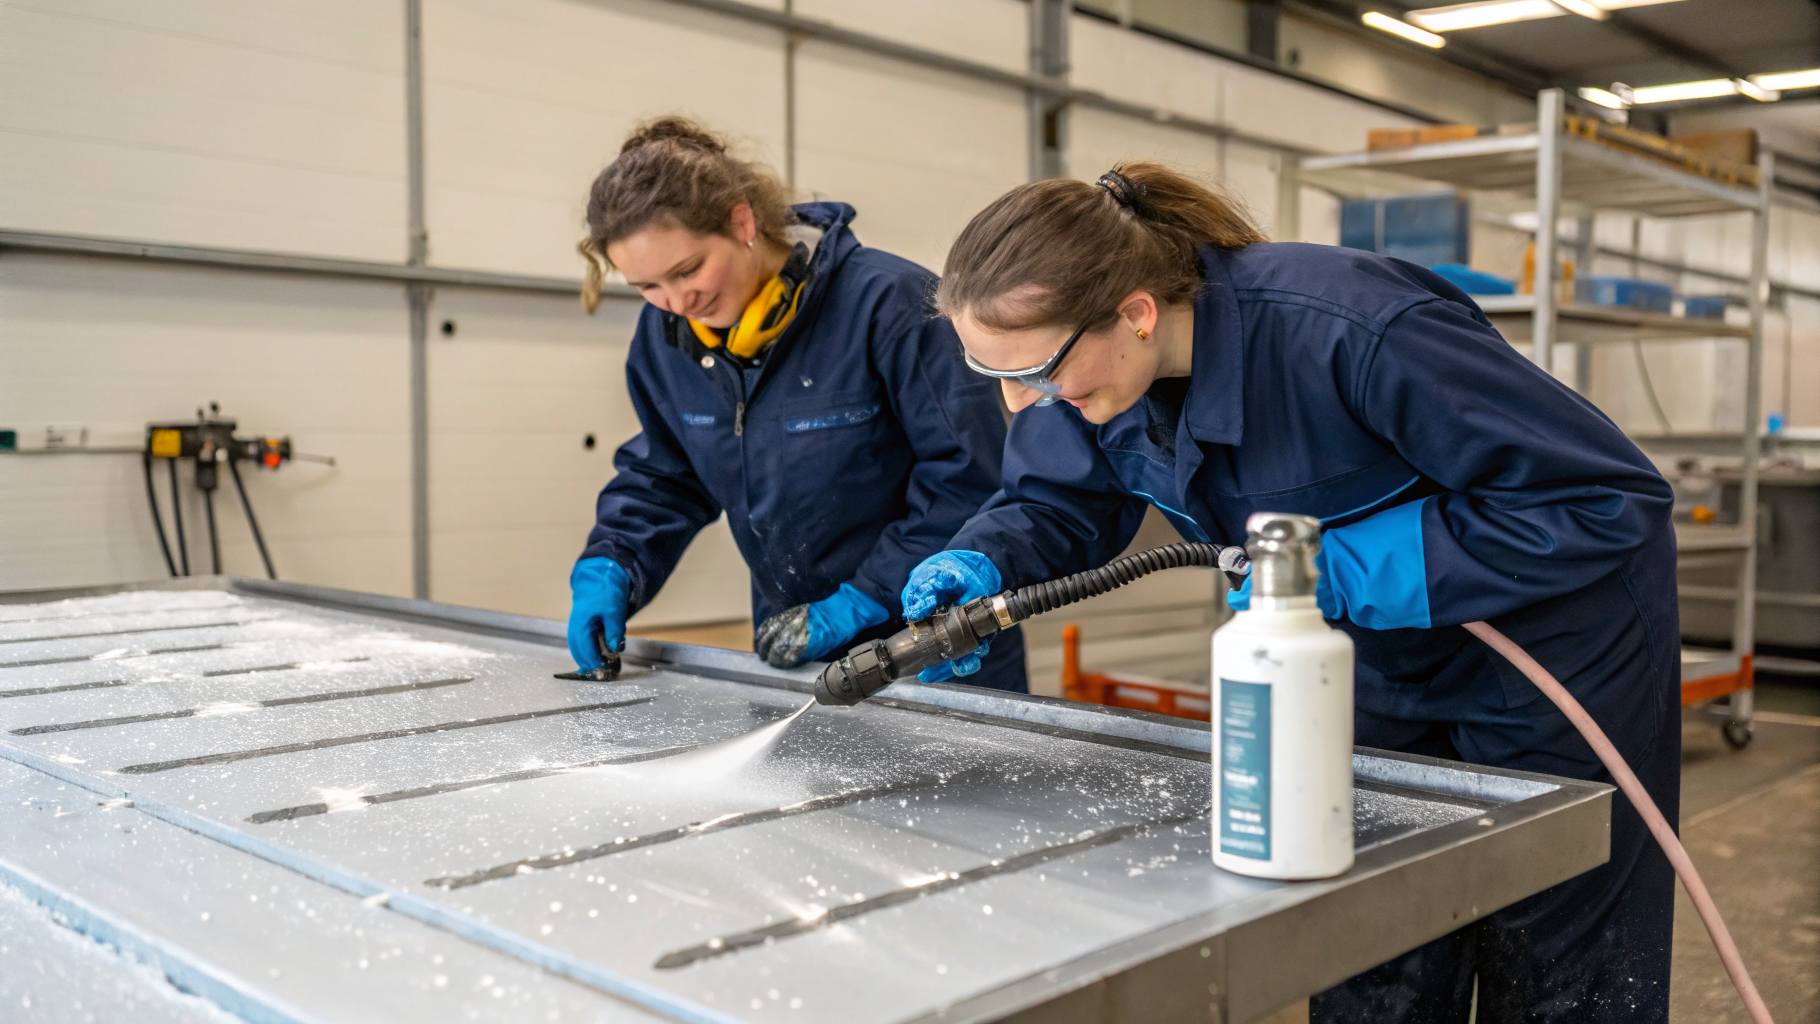
Если преобладают масложировые и эксплуатационные пленки, в большинстве процессов эффективнее щелочная мойка металла: она удаляет органику без длительной механической обработки поверхности. Для узлов со сложной геометрией и глухими полостями технолог обычно повышает температуру до умеренно горячей зоны и увеличивает время контакта, а не концентрацию, чтобы не перегружать промывку и снизить риск щелочных остатков в зазорах. Если нужна беспенная рецептура для механизированной мойки и стабильная работа на водах разной жесткости, в таких режимах применяют составы вроде Проклин Алкатех А. Он подходит для очистки металлических изделий от органических и масложировых загрязнений и удобен в автоматизированных системах за счет низкого пенообразования.
Если обрабатывают детали из алюминиевых сплавов и важно сдержать потемнение, щелочную среду вводят осторожнее и используют ингибированные составы с контролем времени контакта. В моечных ваннах и циркуляционных контурах, где требуется стабильность по материалам и беспенность, подходит Проклин Алкасип Ал. Его применяют для удаления органических загрязнений с алюминиевых и стальных поверхностей, а после стадии обеспечивают промывку до удаления остатков, чтобы снизить риск дефектов ЛКП на кромках и в точках подвеса.
Кислотная очистка металла и ее границы
Кислотная очистка металла уместна, когда проблема связана с оксидной пленкой, легкой коррозией, нагаром после термоопераций или солевыми следами, которые могут вызывать точечные дефекты покрытия. В предокрасочных процессах кислую стадию стараются делать короткой и управляемой. Для этого выбирают мягко кислую или умеренно кислую область, а усиление эффекта получают за счет температуры и перемешивания, чтобы не переходить к избыточному травлению. После кислоты промывка становится критичным этапом: остаточная кислотность в порах и зазорах повышает риск подпленочной коррозии и нестабильной адгезии.
Если на поверхности одновременно присутствуют масло и оксиды, одной кислотой задачу часто не решают. Рабочая схема обычно включает предварительное обезжиривание перед покраской в щелочной или нейтрально-щелочной зоне, затем короткую кислотную стадию по оксидам и две ступени ополаскивания. При ограничениях по оборудованию кислую обработку иногда заменяют усиленной щелочной обработкой с механическим воздействием, а качество подтверждают контрольными смывами и пробной окраской партии эталонных деталей.
Корректировки режима в стандартных ситуациях
Пятна и кратеры после окраски часто связаны с остатками эмульсии или силиконовыми следами, которые не удалились на основной стадии. Режим обычно корректируют повышением температуры в моечной зоне до 40-60 °C, увеличением времени контакта и усилением гидродинамики струи на проблемных участках, а также переходом на низкопенные щелочные составы. Для отмывки деталей и узлов с возможностью многократного использования раствора в обороте применяют Проклин Юнитех Ал. Средство помогает удалять смешанные эксплуатационные загрязнения и поддерживать воспроизводимость при механизированной и ручной обработке.
Серый налет на стали после щелочи чаще может указывать на недостаточную промывку или реакцию с минеральными примесями в воде. Здесь помогает контроль качества воды и перевод ополаскивания на двухступенчатый режим: первая промывка снимает основной вынос, вторая работает как финишная, с контролем проводимости и визуальной однородности водной пленки. На алюминии потемнение после щелочной стадии обычно снижают сокращением выдержки и снижением температуры, а результат проверяют по смачиваемости и отсутствию водоразрывов перед нанесением грунта.
| Проверка | Метод | Действие |
|---|---|---|
| Смачиваемость | Тест водной пленки | Усилить обезжиривание |
| Остатки щелочи | pH смыва | Удлинить промывку |
| Остатки солей | Проводимость смыва | Сменить воду |
| Оксиды и ржавчина | Осмотр контрольных зон | Добавить кислотную стадию |
| Вынос химии | Контроль каплепадения | Настроить стекание |
Если растут расход воды и время цикла, причина часто в неправильной логистике между стадиями и пересушивании деталей. При длительной выдержке перед окраской на чистом металле быстрее формируются вторичные оксиды, а на поверхности оседает пыль. Режим корректируют сокращением интервала между финальной промывкой и нанесением покрытия, защитой деталей от аэрозолей, а также стабилизацией температуры детали и влажности в зоне сушки, чтобы снизить риск конденсата и повторных смывок с металла.
Для подбора pH и режима под ваш металл, тип загрязнений и способ нанесения ЛКП удобнее начинать с пробной обработки на контрольных образцах и фиксации параметров промывки. Если нужна сверка совместимости с материалами и помощь в настройке стадии ополаскивания, задачу можно описать через форму на сайте без лишних итераций.
