


Корзина пуста
Содержание
Моющие средства для нефтегазовой промышленности применяют для отмывки НКТ, линий обвязки, трубопроводов и узлов учета от нефтяных отложений, парафинистых пленок, масляно-грязевых загрязнений и консервационных покрытий. Ошибка при выборе растворителя парафина приводит к повторным циклам, росту простоя и нестабильной работе арматуры и измерительных участков. Подход к подбору опирается на состав отложений, температурные условия и способ мойки. Режим проверяют контрольной промывкой, смывами с поверхности и оценкой остаточной липкости на металле.
Состав отложений и логика растворения
Парафиновые отложения в нефтегазе редко представляют собой чистый парафин. В слое часто присутствуют смолы, асфальтены, механические примеси, остатки ингибиторов и вода, поэтому один продукт не всегда решает задачу. Для первичной диагностики технологу удобно разделить загрязнение на две части: воскообразную фракцию, которая лучше удаляется в углеводородной среде, и полярную фракцию, которая удерживает пленку на металле и требует водно-щелочной стадии или диспергирования. Параметры, которые определяют ход процесса, - температура поверхности или раствора (в диапазоне примерно 20-60 °C для водных моек и до 50 °C для многих углеводородных составов), время контакта (от нескольких минут до десятков минут) и интенсивность сдвига потока при циркуляции. При контроле результата ориентируются на равномерное смачивание металла водой после обезжиривания и на массу остатка по смывам с контрольной площади.
Критерии подбора растворителя парафина
Растворяющая способность важна, но в нефтегазовой обвязке и на узлах учета не меньшее значение имеют безопасность операций, совместимость с уплотнениями и влияние на последующую промывку водой. Критерии выбора удобно зафиксировать до пробной обработки, чтобы режим был воспроизводимым:
- Температурное окно процесса
- Совместимость с материалами
- Смываемость и утилизация
Для задач, где нужен углеводородный этап с короткой выдержкой и минимальным добавлением воды, используют продукты на основе изопарафинов, например Проклин Солвент. Он подходит для удаления масляно-грязевых и парафинистых пленок с металла при ручной протирке, погружении съемных элементов и механизированной мойке. Рабочий температурный интервал помогает удерживать процесс в стабильных рамках на холодных участках.
Технологические режимы для НКТ и трубопроводов
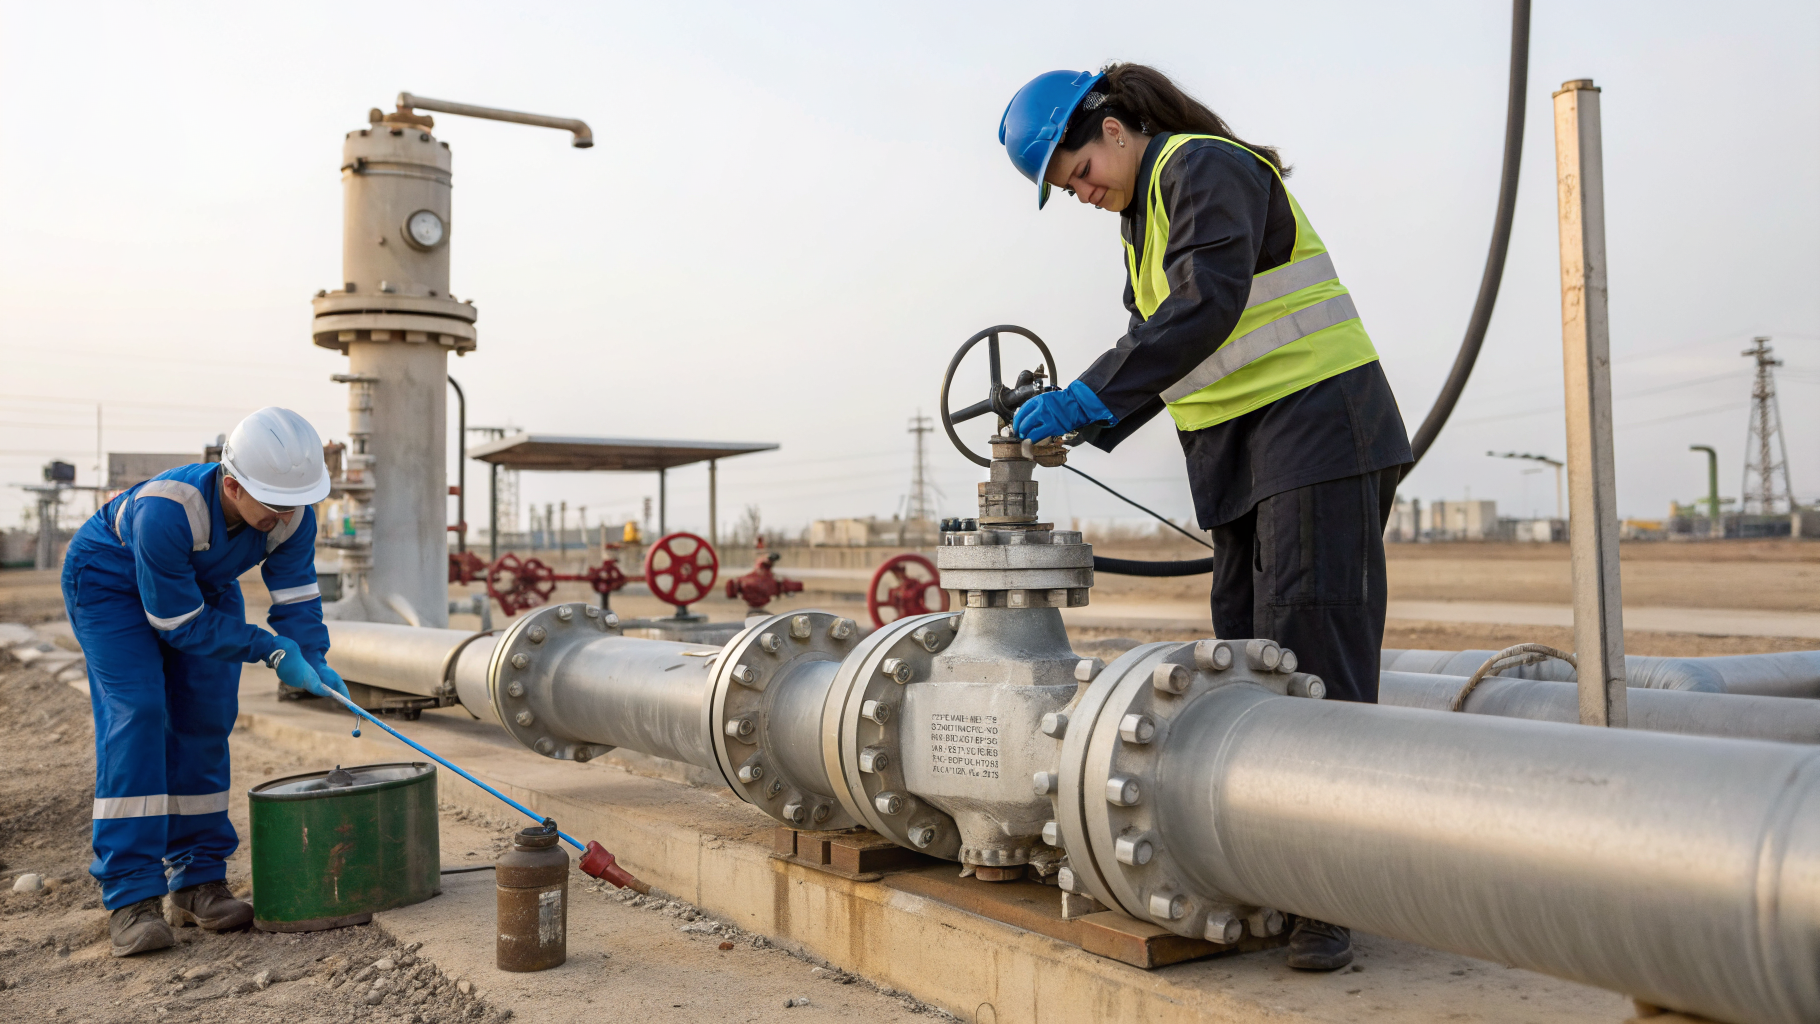
При очистке НКТ и промывке трубопроводов решающими становятся гидродинамика и геометрия. На длинных протяженных участках растворитель подают циркуляцией с контролем мутности и выноса шлама на фильтрах, затем переводят систему на водную стадию для удаления полярных компонентов. Если в отложениях парафин смешан с эксплуатационной грязью и тонкодисперсными механическими примесями, водно-щелочная мойка снижает риск повторного осаждения на стенке после углеводородного этапа. На этой стадии применяют низко- или среднепенные концентраты в слабощелочной зоне. Температуру подбирают примерно 20-60 °C, а время выдержки - 10-20 минут, с обязательным ополаскиванием до удаления следов щелочного средства. Для наружной мойки труб, арматуры и обвязки удобно использовать пенный состав, который удерживается на вертикальных поверхностях, например Проклин Нейтрафом, когда нужно удалить остатки нефтяной пленки после растворителя и получить визуально чистую поверхность под осмотр и дальнейшие операции.
Ряд частых рабочих ситуаций требует корректировок. Иначе удаление парафина затягивается. При низкой температуре металла и быстром охлаждении растворителя сокращают длину обрабатываемого участка и увеличивают долю механического воздействия, например рециркуляцией в режиме среднего расхода и периодической сменой направления потока. При выраженной эмульсионной пленке на стенке после углеводородной стадии переходят на водно-щелочной раствор с комплексообразователями и выдержкой, затем тщательно промывают до приближенно нейтральной реакции смывной воды. При большом количестве механических примесей вводят фильтрацию на выносе и сокращают время одного цикла, чтобы не переносить шлам по кольцу. Если узел склонен к пенообразованию в циркуляционных контурах, выбирают низкопенные средства и снижают турбулентность на этапе химической обработки, перенося интенсивность на чистую промывку.
Способы нанесения и мойки
Метод подбирают по доступу к поверхности и по тому, где важнее растворение, а где - вынос загрязнения.
- Циркуляция по контуру
- Погружение съемных деталей
- Пенная наружная мойка
- Ручная протирка узлов
- Струйное ополаскивание
Узлы учета: контроль чистоты и повторяемость
Очистка узлов учета чувствительна к остаточной пленке, поскольку она влияет на движение подвижных элементов, работу импульсных линий и качество визуального осмотра. Здесь технолог выстраивает последовательность: углеводородное растворение парафинистой части, затем водная мойка для удаления ПАВ-совместимых загрязнений, затем полное ополаскивание и сушка. Для универсальной водно-щелочной стадии, когда нужно отмыть трубные поверхности и узлы от остаточного масла и эксплуатационной грязи без выраженной агрессии к металлам при корректном режиме, применяют составы уровня pH около 9-11 в рабочем растворе, например Проклин Юнитех, с подбором концентрации по степени загрязнения и качеству воды. Повторяемость обеспечивают простые контрольные точки: масса остатка по смывам с контрольной зоны, отсутствие липкости после выдержки при рабочей температуре и стабильное смачивание водой без разрывов пленки.
Перед вводом участка в работу удобен короткий чек-лист, который снижает риск повторной мойки и лишней разборки:
- Температура в диапазоне
- Время выдержки соблюдено
- Фильтры без шлама
- Смывы без остатка
Если нужно уточнить совместимость с материалами уплотнений, порядок стадий и ориентиры по температуре и времени под конкретные нефтяные отложения, напишите нам. Это поможет быстрее согласовать пробную обработку, контрольные точки и требования к промывке перед вводом узла в эксплуатацию.
