


Корзина пуста
Содержание
- Какие загрязнения встречаются на авиационных поверхностях
- Последовательность подготовки поверхности
- Обезжиривание и эмульгирование загрязнений
- Травление алюминиевых поверхностей и активация основы
- Критерии выбора средств для очистки перед нанесением покрытий
- Сравнение методов подготовки поверхности
- Сушка и проверка состояния основы
Качество лакокрасочного покрытия на воздушном судне напрямую зависит от состояния основы, на которую оно наносится. Остатки масел, нагар, продукты коррозии и технологические загрязнения снижают адгезию и создают риск отслоения покрытия в эксплуатации. Для удаления таких загрязнений на разных этапах обслуживания применяются специализированные моющие средства для авиатранспорта, которые подбираются под тип поверхности, характер загрязнения и требования технологической документации. Грамотно выстроенная подготовка поверхности позволяет получить стабильный результат окрашивания и продлить срок службы покрытия.
Какие загрязнения встречаются на авиационных поверхностях
Перед выбором способа очистки важно точно определить, с какими загрязнениями предстоит работать. На внешних поверхностях планера накапливаются эксплуатационные отложения: остатки гидравлических жидкостей, масла, нагар от тормозных механизмов, следы противообледенительных составов и атмосферные загрязнения. На внутренних элементах конструкции чаще встречаются консервационные смазки, технологические масла, маркировочные составы и продукты коррозии алюминиевых сплавов.
Каждый тип загрязнения требует своего подхода. Масляные плёнки удаляются обезжириванием, нагар и плотные углеродистые отложения требуют более активных составов с эмульгирующим действием, а очаги коррозии перед окрашиванием необходимо обрабатывать механически или химически. Ошибка в идентификации загрязнения приводит к тому, что выбранное средство не обеспечивает требуемую чистоту поверхности, и покрытие теряет адгезию уже на ранних этапах эксплуатации.
Последовательность подготовки поверхности
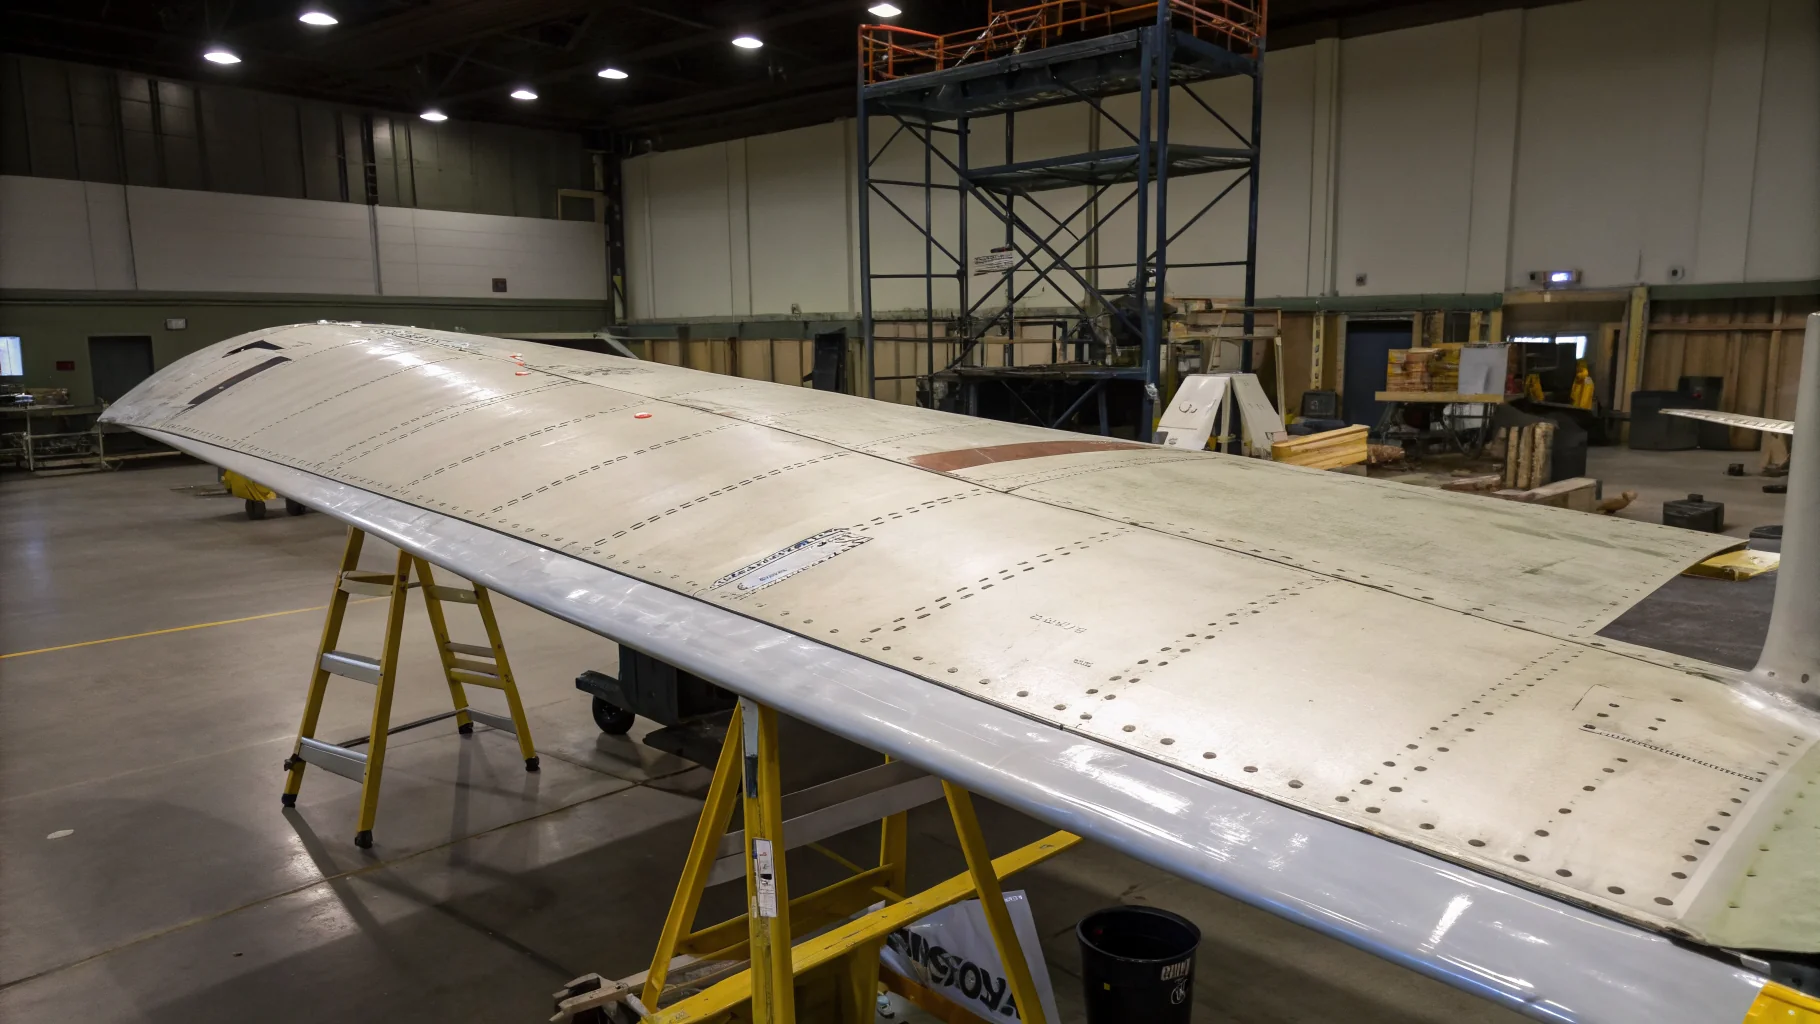
Подготовка авиационных поверхностей перед нанесением покрытий выстраивается как последовательный технологический процесс. Первый этап - идентификация загрязнений и оценка состояния основы. Технолог определяет тип отложений, степень поражения коррозией и совместимость материала детали с планируемыми очищающими составами. На этом этапе важно учитывать, что авиационные сплавы чувствительны к щелочным и кислотным средам, поэтому выбор средства всегда сверяется с документацией на конкретную деталь.
Второй этап - очистка. Она может выполняться вручную, методом распыления или погружением в зависимости от габаритов детали и производственных условий. Обезжиривание авиационных деталей проводится составами, которые эффективно удаляют масляные и жировые плёнки, но не повреждают основной металл и не оставляют собственных остатков. После очистки поверхность обязательно ополаскивается водой или совместимым растворителем, чтобы убрать следы моющего средства и эмульгированные загрязнения.
Завершающие этапы - сушка и проверка состояния основы. Влага, оставшаяся в стыках и труднодоступных зонах, провоцирует коррозию под покрытием, поэтому сушка должна быть полной и контролируемой. Проверка чистоты выполняется визуально и инструментально: поверхность должна быть равномерной, без масляных пятен, разводов и остатков абразива. Только после подтверждения чистоты можно переходить к нанесению грунтовочных и покрывных слоёв.
Обезжиривание и эмульгирование загрязнений
Обезжиривание - базовый этап очистки поверхностей самолёта перед окрашиванием. Его задача не просто растворить масляную плёнку, а перевести загрязнение в состояние, при котором оно полностью удаляется с поверхности вместе с отработанным раствором. Эмульгирование играет здесь ключевую роль: моющий состав дробит масляную фазу на мелкие частицы, которые удерживаются в растворе и не оседают обратно на деталь.
При выборе обезжиривающего средства учитываются материал основы, температура применения и способ нанесения. Алюминиевые сплавы требуют составов с контролируемым pH, которые не вызывают растравливания поверхности. Для деталей из титана и нержавеющих сталей допустимы более активные рецептуры, но и здесь необходимо проверять совместимость с последующими слоями покрытия. Остатки обезжиривателя, не удалённые при ополаскивании, способны ухудшить адгезию грунта не меньше, чем исходное загрязнение.
Травление алюминиевых поверхностей и активация основы
Травление алюминиевых поверхностей применяется в тех случаях, когда необходимо удалить оксидную плёнку, следы коррозии или создать микрорельеф для улучшения сцепления покрытия с основой. Этот процесс изменяет химическое состояние поверхности и требует строгого соблюдения концентрации, температуры и времени выдержки. После травления деталь обязательно нейтрализуется и промывается, чтобы исключить остаточную кислотность в порах металла.
Активация поверхности - следующий логический шаг после травления или механической подготовки. Она повышает поверхностную энергию основы, благодаря чему грунтовочный слой растекается равномернее и прочнее связывается с металлом. Выбор метода активации зависит от типа покрытия и требований производителя системы окраски. Нельзя произвольно заменять один метод другим: документация на систему покрытий определяет, какой именно способ подготовки допустим для конкретной детали.
Критерии выбора средств для очистки перед нанесением покрытий
Очистка перед нанесением покрытий должна решать одновременно несколько задач: удалять целевые загрязнения, не повреждать основной материал, полностью смываться и не влиять на адгезию последующих слоёв. Практический выбор средства строится на сопоставлении характеристик состава с условиями конкретного производственного участка.
- Тип загрязнения: масла, нагар, консервационные составы или смешанные отложения.
- Материал основы: алюминиевые, титановые, магниевые сплавы или композиты.
- Способ нанесения: ручная протирка, распыление, погружение или циркуляционная мойка.
- Температурный режим: возможность нагрева раствора и допустимый диапазон для детали.
- Требования к ополаскиванию: доступность воды, ограничения по остаточной влаге.
- Совместимость с системой покрытий: грунтами, шпатлёвками и финишными эмалями.
Каждый из этих критериев влияет на воспроизводимость результата. Если средство эффективно удаляет масло, но требует длительного ополаскивания, которого нет на участке, процесс будет давать нестабильное качество. Поэтому подбор состава целесообразно проводить с учётом реальных производственных ограничений, а не только лабораторных показателей.
Сравнение методов подготовки поверхности
Выбор метода подготовки зависит от состояния основы, типа удаляемого загрязнения и требований к финишному покрытию. Механическая обработка, химическое травление и обезжиривание решают разные задачи и часто применяются в комбинации. Сравнение помогает понять, какой метод выбрать на конкретном этапе.
| Метод подготовки | Основная задача | Ограничения | Контроль результата |
|---|---|---|---|
| Обезжиривание | Удаление масел и жировых плёнок | Не удаляет оксиды и коррозию | Проверка смачиваемости, визуальный осмотр |
| Травление | Удаление оксидной плёнки, активация | Требует точного времени выдержки | Равномерность матовости, отсутствие остатков кислоты |
| Механическая зачистка | Удаление коррозии, создание шероховатости | Риск повреждения тонких кромок | Контроль шероховатости, отсутствие заусенцев |
| Ополаскивание | Удаление остатков моющих составов | Не заменяет обезжиривание | Электропроводность смывов, визуальная чистота |
Методы не являются взаимозаменяемыми. Обезжиривание не убирает коррозию, а травление не заменяет механическую зачистку глубоких очагов поражения. Технологическая карта на деталь определяет, в какой последовательности и с какими параметрами выполняется каждый этап.
Сушка и проверка состояния основы
Сушка после очистки и ополаскивания - критически важный этап, который часто недооценивают. Остаточная влага в стыках, заклёпочных швах и под крепежом становится причиной коррозии, развивающейся уже под нанесённым покрытием. Для ускорения сушки применяется обдув сжатым воздухом, прогрев в камерах или выдержка при контролируемой влажности. Выбор способа зависит от габаритов детали и доступного оборудования.
Проверка состояния основы перед нанесением покрытия включает контроль чистоты, отсутствия влаги и равномерности подготовки. На практике используются визуальный осмотр при хорошем освещении, протирка контрольными салфетками и инструментальные методы оценки смачиваемости. Если поверхность не прошла проверку, деталь возвращается на повторную очистку. Это дешевле, чем переделывать покрытие после его отслоения в эксплуатации.
Для стабильного результата очистки на авиапредприятии важно не только правильно выбрать состав, но и зафиксировать режим его применения. Концентрация, температура, время выдержки и способ ополаскивания должны быть воспроизводимы от партии к партии. Если на участке возникают вопросы по подбору средства под конкретный материал или загрязнение, напишите нам - специалисты помогут определить подходящий состав и режим очистки для вашей задачи.