


Корзина пуста
Содержание
В механообрабатывающем цехе туман СОЖ оседает на деталях между операциями и попадает в зону сборки. Ошибки в организации воздухообмена приводят к пятнистой плёнке, нестабильной адгезии покрытий и росту повторных промывок. Практичный подход строится на связке локального улавливания, фильтрации и контроля осадка на критичных поверхностях. Режимы подбирают с учётом типа аэрозоля, температуры в зоне и логистики перемещения партии.
Какие загрязнения воздуха дают брак
В машиностроении качество часто нарушается не на операции, а между ними, когда на поверхности появляется нежелательная плёнка из воздуха. Основные источники - масляный туман от шпиндельных узлов и станочной гидравлики, аэрозоли водосмешиваемых СОЖ при высоких оборотах, пыль от шлифования и притирки, а также вторичная пыль с пола и стеллажей при перемещении тары. На холодных деталях конденсация идёт быстрее, поэтому риск выше, когда температура металла ниже температуры воздуха и при высокой влажности.
Последствия проявляются в измеряемых метриках: растёт остаточное загрязнение по смывам, увеличивается число дефектов лакокрасочного слоя, ухудшается стабильность контактов при сборке, возможен отказ от партии после контрольной мойки. Для технолога это означает, что одной доработкой моечной операции проблему не закрыть, если источник плёнки остаётся в воздухе.
Локальные системы улавливания и баланс воздуха
Локальный отсос забирает загрязнение до того, как оно смешается с объёмом помещения. Поэтому основной упор делают на укрытия в зонах образования аэрозоля и пыли. Для операций с СОЖ рабочую точку ориентируют на захват аэрозоля вблизи ограждений станка, а не через весь проём. Для шлифовки и зачистки поддерживают устойчивое разрежение в кожухе, чтобы пыль не уходила в проходы и на измерительный участок. При внедрении систем аспирации по цеху параллельно проверяют приток. Иначе возрастает подсос загрязнений из соседних зон, а направление потоков становится нестабильным.
Технологическая настройка обычно включает несколько проверок:
- зона образования аэрозоля
- стабильность разрежения
- путь приточного воздуха
Баланс оценивают по простым признакам процесса: куда уходит туман при открытии дверцы станка, где оседает пыль на горизонтальных поверхностях, как меняется состояние фильтров при одинаковой загрузке. Это не заменяет измерений, но помогает быстро найти участок, где поток воздуха может переносить загрязнение на детали.
Фильтрация аэрозолей и пыли в машиностроении
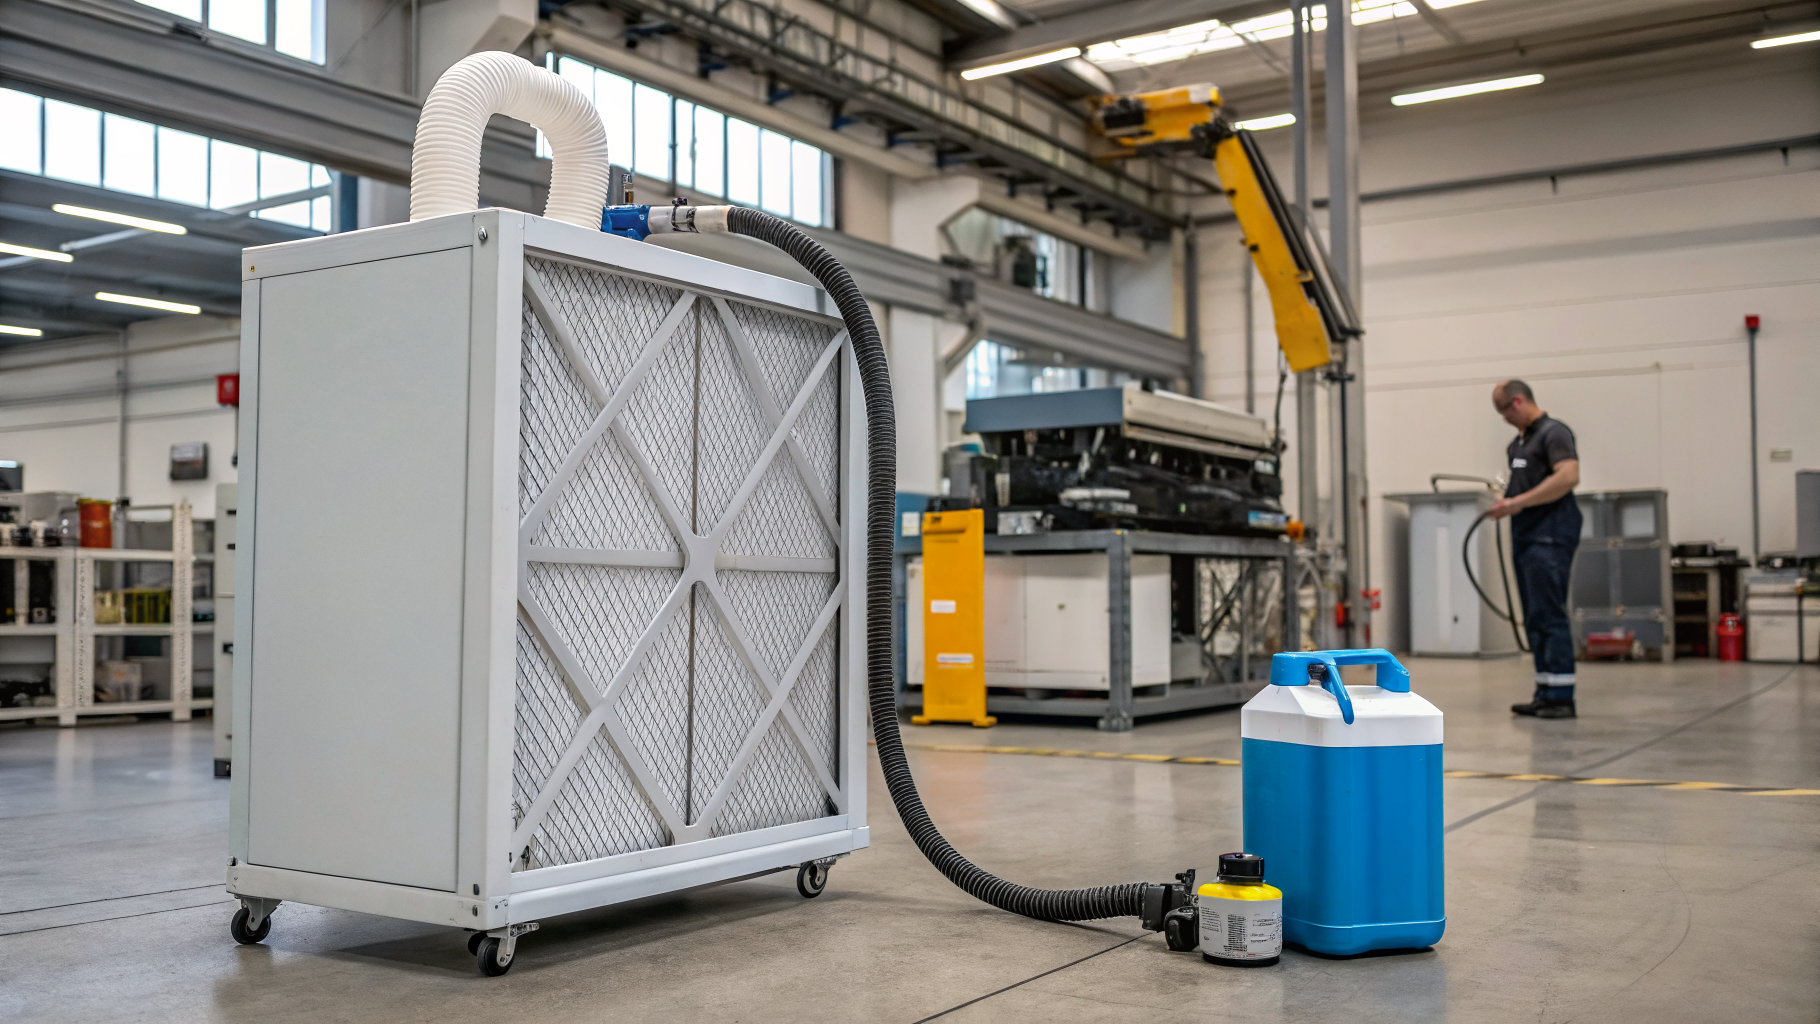
Фильтрация воздуха в машиностроении почти всегда связана с разными фракциями: крупными частицами пыли, мелкодисперсным туманом и липкими масляными каплями. На практике выстраивают ступени: предочистка снимает крупную пыль, а тонкая ступень работает по аэрозолю и мелкой фракции. Это снижает нагрузку на финальные элементы и стабилизирует перепад давления, от которого зависит реальный расход через укрытия.
Для зон с туманом СОЖ важно учитывать температуру и точку росы. При охлаждении воздуха или деталей часть аэрозоля переходит в конденсат и может быстрее забивать элементы тонкой ступени. Режим корректируют не увеличением мощности вентилятора, а сочетанием мер: уменьшают подсос через лишние проёмы, стабилизируют расход, ускоряют удаление капель до входа в фильтр. Контроль ведут по перепаду давления, визуальной оценке туманообразования у станка и по смывам с контрольных пластин рядом с участком сборки.
Контроль пыли в производстве через измерения
Очистка производственного воздуха становится управляемой, когда для участка заданы критерии приёмки. Для пыли и аэрозоля обычно вводят двухконтурный контроль: состояние воздуха в зоне дыхания персонала и фактическое оседание на деталях и таре. Оседание удобнее фиксировать тест-пластинами или контрольными деталями в одинаковых точках маршрута. Затем делают смывы и оценивают массу или наличие жировой составляющей. Такой подход быстро показывает, где загрязнение появляется между мойкой, контролем и упаковкой.
Рабочие параметры, которые технолог фиксирует в карте процесса, задают диапазонами и привязывают к проверке результата:
- температура воздуха 18-28 °C
- влажность 40-60 %
- задержка между операциями
- перепад на фильтре
Задержку между финишной мойкой и упаковкой часто ограничивают организационно, потому что даже при стабильной вентиляции длительное пребывание открытой детали повышает риск осадки. Если маршрут длинный, помогает закрытая тара и выделение чистой зоны для измерений и сборки.
Пять стандартных ситуаций и корректировки режима
При переносе деталей из механообработки в измерительную часто появляется липкая плёнка, а смывы показывают рост органики. В этом случае снижают перенос аэрозоля по маршруту: разделяют потоки, ставят локальный отсос у источника тумана, вводят протирку тары и стеллажей слабощелочным составом. Для регулярной наружной мойки оборудования и ограждений, где накапливаются аэрозоль и пыль, применяют пенные средства, например Проклин Нейтрафом. Он подходит для нержавеющей и малоуглеродистой стали, алюминия и цветных металлов в диапазоне 20-60 °C при контроле смываемости и отсутствия остаточной пены.
При шлифовке появляется сухая пыль, а на деталях после мойки остаются единичные точки и риски из-за повторного контакта с абразивом. Корректировка начинается с герметизации кожухов и стабилизации разрежения. Затем вводят влажную уборку пола и нижних полок, чтобы убрать вторичный подъём пыли. Для отмывки узлов аспирации, воздуховодов и уловителей, где пыль смешалась с масляной фракцией и образовала плотный налёт, выбирают щелочные концентраты для обезжиривания, например Проклин Эсидфом С. Его применяют на водостойких поверхностях и металлах в подобранной концентрации, контролируя результат по смывам и отсутствию скользкой плёнки после ополаскивания.
При нестабильной работе фильтров растёт перепад давления и падает реальный расход через укрытия. В результате туман выходит в проходы и на столы комплектовки. Здесь помогает не разовое обслуживание, а регламент по ступеням: предочистку обслуживают чаще, тонкую ступень защищают от капель, а места возможного подсоса герметизируют. Если на фильтровальных кассетах и корпусах образуется минеральный налёт из-за жёсткой воды после мойки и промывок, используют кислотные пенные составы для удаления солевых отложений, например Проклин Эсидфом. Участок вводят в работу после полного удаления остатков и высыхания. Эффективность подтверждают восстановлением расхода и снижением повторных моек деталей.
Экономика качества без скрытых потерь
Связь между воздухом и качеством в цехе почти всегда проявляется через затраты, которые сложно увидеть в одном отчёте: повторные циклы мойки и сушки, простои из-за внепланового обслуживания фильтров, перерасход воды на ополаскивание и ускоренный износ узлов станков из-за абразивной пыли. Когда контроль оседания и режим аспирации стабилизированы, технолог получает более прогнозируемую чистоту поверхности и меньше возвратов на перемывку, а инженер снижает вероятность аварийных остановок вентиляции из-за перегрузки.
Если нужно увязать контроль осадка, режимы вентиляции и мойку узлов аспирации в один технологический контур, удобнее описать это как карту точек контроля и периодичность обслуживания. За подбором моющих составов под материалы и фактические загрязнения можно написать нам, чтобы согласовать тесты на вашем участке.