


Корзина пуста
Содержание
После термоопераций на деталях из стали, чугуна и алюминия часто остается плотный нагар на плоскостях, в каналах и на кромках. Ошибки в подборе химии или режима могут привести к травлению алюминия, потемнению поверхности и повторным циклам мойки. Процесс обычно выстраивают от оценки природы загрязнения и материала детали к выбору щелочной зоны, температуры и механического воздействия. Результат подтверждают контролем смачивания, смывами и стабильностью чистоты в сборке.
Состав нагара и риски по металлам
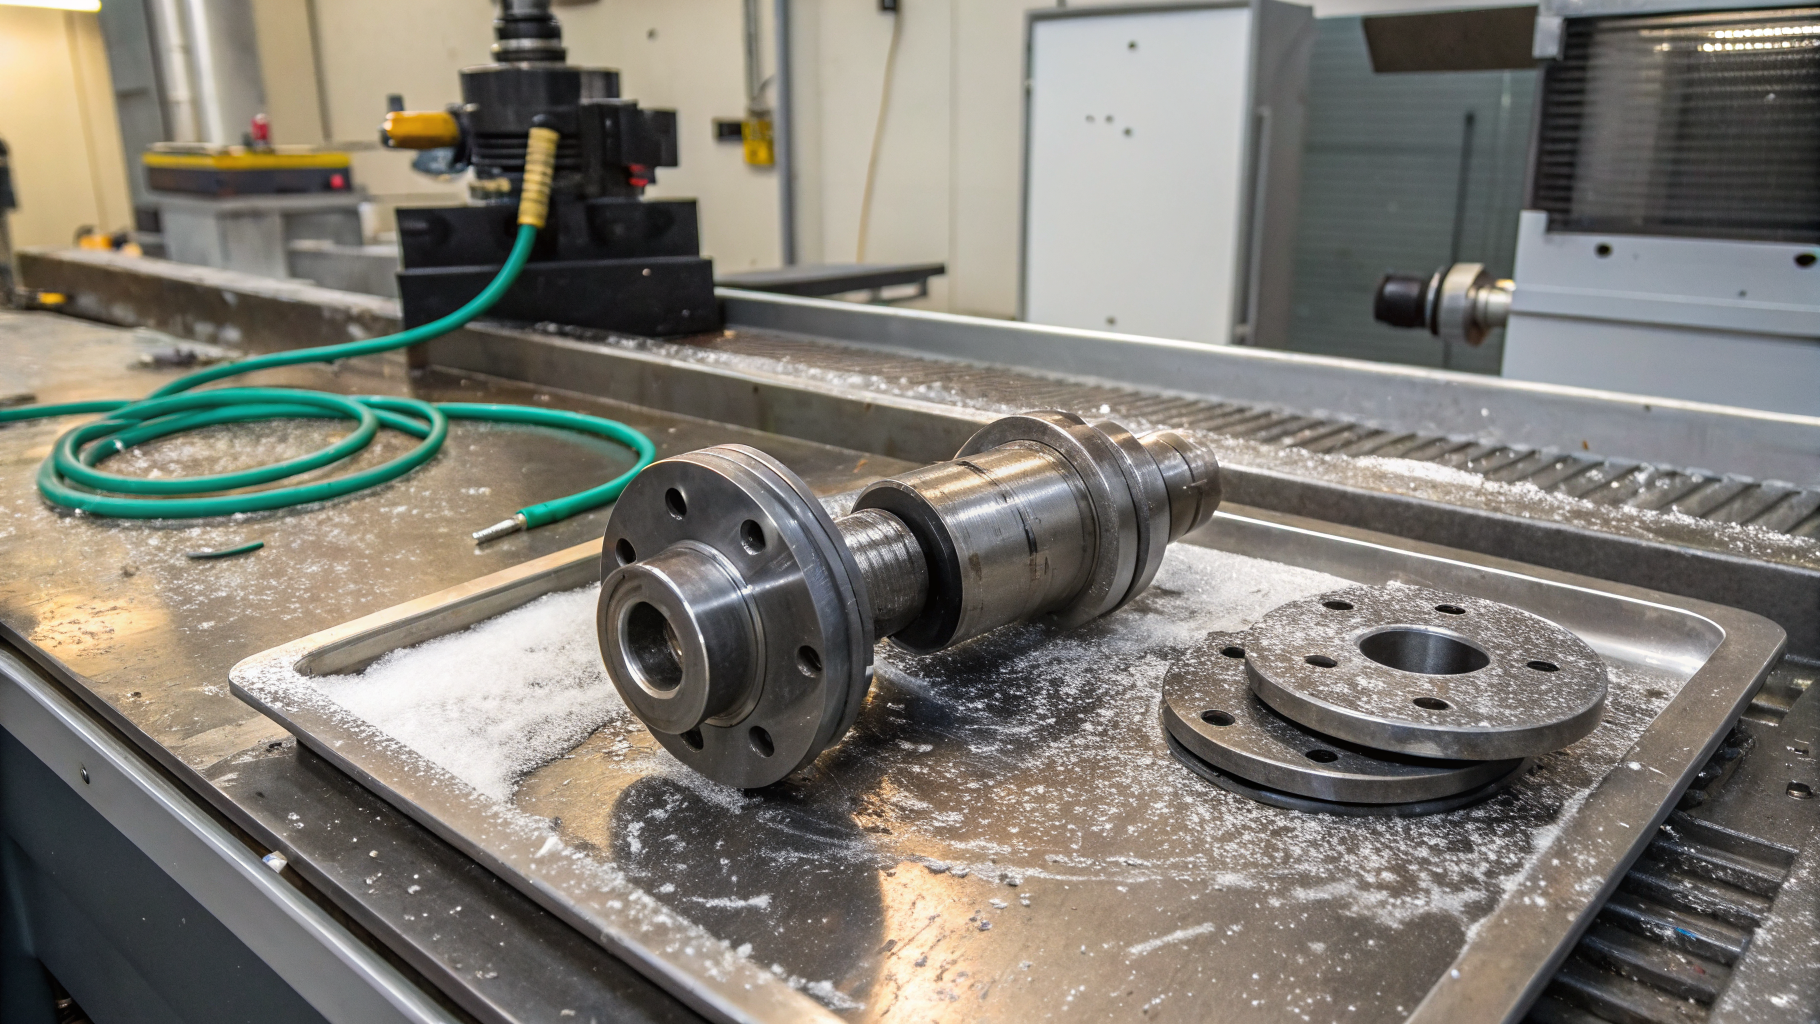
В машиностроении нагар на деталях часто представляет собой смесь пиролизованных масел и смазок, продуктов разложения СОЖ, сажи и связанной с ними тонкой пылевой фракции. На чугуне загрязнение дополнительно удерживается развитой микрошероховатостью и пористостью литья, а на алюминии сильная щелочь без ингибирования быстрее переводит процесс из отмывки в химическое воздействие на металл. Поэтому технолог обычно разделяет задачи: размягчить органическую матрицу, удержать дисперсию в растворе, затем вынести загрязнение промывкой.
Для первичного выбора режима ориентируются на управляемые параметры: концентрацию рабочего раствора в процентах, температуру раствора или детали в диапазоне примерно 40-80 °C, время выдержки от нескольких минут до получаса и способ воздействия - замачивание, циркуляцию или струйную мойку. Дополнительно контролируют качество воды, так как жесткость может снижать эффективность комплексообразователей и увеличивать расход на поддержание активности раствора.
Критерии выбора моющей химии
Состав для удаления нагара подбирают по нескольким признакам, чтобы сразу сузить круг решений и не делать режим излишне агрессивным.
- Материал и сплав
- Плотность нагара
- Температура процесса
- Метод нанесения
В зоне сильной щелочности чаще отмывают детали из стали и часть чугунных поверхностей, где нагар удерживается как полимеризованная пленка. В таких режимах важны низкое пенообразование для механизированных систем и стабильность по pH, чтобы в серии не увеличивалось время цикла.
Ванна удаления нагара стальных деталей
При замачивании или погружной мойке, когда нагар плотный и требуется пропитка, режим выстраивают вокруг температуры и времени, а не только вокруг концентрации. Рабочую ванну обычно держат в диапазоне 50-80 °C, концентрацию подбирают в коридоре от долей процента до нескольких процентов, а выдержку задают 10-30 минут с контролем по пробной детали. Для таких задач применяют сильнощелочные беспенные составы, например Проклин Алкатех А. Он уместен, когда вместе с нагаром присутствуют масложировые и эксплуатационные загрязнения, а мойка идет в механизированной системе без избыточного пенообразования.
Режим обычно корректируют, если раствор в ванне быстро темнеет и на детали остается серый налет. Как правило, это может указывать на накопление диспергированных органических продуктов и мелкой взвеси. В таких условиях сокращают интервал между фильтрацией и частичным обновлением ванны, добавляют стадию промежуточного ополаскивания и проверяют перемешивание. Застойные зоны ухудшают отрыв нагара в карманах и на ребрах жесткости.
Щелочное средство снятия нагара чугуна
На чугунных деталях и литых корпусах нагар часто удерживается в пористой структуре и сочетается с графитовой пылью и остатками консервационных масел. Рабочую схему обычно выстраивают в два шага: короткая горячая отмочка для размягчения, затем активная промывка струей или циркуляцией со средним механическим воздействием. При подборе щелочной композиции полезны компоненты, которые удерживают загрязнение в растворе и снижают повторное осаждение на пористую поверхность. На универсальных постах мойки, где в потоке идут разные металлы и нельзя каждый раз менять ванну, удобно использовать Проклин Юнитех Ал. Средство подходит для очистки деталей и узлов в промышленности и позволяет выстраивать режим с повторным использованием раствора при сохранении контроля по загрязнению.
Корректировка требуется, когда после сушки на чугуне проявляются темные пятна по микропорам. В этом случае усиливают промывку и вводят контроль по смывам на остаточную щелочность, поскольку перенос раствора из ванны в сушку может выглядеть как остатки нагара. Если деталь имеет глухие отверстия и каналы, помогает увеличение времени дренажа и продувка воздухом перед сушкой. Так снижают перетаскивание раствора и риск появления налета.
Состав мойки нагара алюминия
На алюминиевых деталях распространенная ошибка - попытка отмыть плотный нагар в слишком жесткой щелочной зоне без ингибиторов. Практичный подход - держать щелочность в рабочем диапазоне, ограничивать время контакта и компенсировать эффективность химии температурой и механическим воздействием. Для алюминия и смешанных узлов, где важно сохранить поверхность мягких металлов, применяют ингибированные щелочные средства, например Проклин Алкасип Ал. Его используют в концентрации 0,5-2% при 60-80 °C и выдержке порядка 5-20 минут с обязательной промывкой до полного удаления остатков.
Технологическая корректировка нужна, если алюминий темнеет или становится матовым после мойки. В этом случае снижают концентрацию и температуру, сокращают выдержку и переносят нагрузку на гидромеханику: среднее давление струи, корректную ориентацию детали и обновление раствора по загрязнению. Контроль результата удобнее вести не только визуально, но и по смачиванию. Равномерная водяная пленка после ополаскивания может косвенно подтверждать отсутствие органической пленки.
Подбор решения под тип нагара
Стабильность процесса обеспечивается связкой химии, режима и контроля. Для серии полезно фиксировать параметры и граничные признаки, при которых требуется корректировка: рост времени цикла, увеличение перетаскивания, изменение смачивания после промывки, рост расхода воды на ополаскивание.
| Плотный нагар | Горячая ванна | Фильтрация раствора |
|---|---|---|
| Нагар в каналах | Циркуляция | Дренаж и продувка |
| Чугунная пористость | Отмочка и струя | Смывы на остатки |
| Алюминий темнеет | Мягче щелочь | Сократить выдержку |
| Раствор быстро грязнится | Обновление ванны | Контроль концентрации |
Затраты в таких процессах чаще всего связаны с повторами, простоями моечного участка, перерасходом воды на доведение до нейтрального смыва и ускоренным износом форсунок при загрязненном контуре. Когда режим зафиксирован, вводят простые проверки: периодический контроль концентрации титрованием или по плотности, контроль температуры в рабочей зоне, учет времени цикла и оценку остаточного загрязнения по смывам на контрольных точках.
Если нагар нестабилен по партиям и меняется после разных термоопераций, проще согласовать пробную мойку и границы режимов под сталь, чугун и алюминий с учетом вашей воды и оборудования. Это снижает число повторных прогонов и упрощает работу персонала на линии.
