


Корзина пуста
Содержание
На промысле режим мойки часто меняют после первого неудовлетворительного результата и делают это на глаз. Такая логика приводит к повторным циклам, простоям и ускоренному износу уплотнений и защитных покрытий. Переход к управляемой мойке нефтеоборудования строят на фиксированных параметрах и простом контроле. Технолог задает диапазоны по концентрации, температуре, времени и качеству воды, затем подтверждает результат смывами и осмотром критических зон.
Границы процесса и целевые загрязнения
Управляемый процесс начинается с привязки мойки к узлам и видам отложений, а не к названиям средств. В нефтегазе чаще всего работают с парафино-асфальтеновыми отложениями, нефтешламами, пленками ингибиторов и смазочных материалов, а также с солеотложениями на участках контакта с пластовой водой. Для каждого типа задают свой механизм снятия: эмульгирование и диспергирование для масляных пленок, щелочной гидролиз для ряда органических примесей, размягчение и отмыв для плотных парафиновых корок.
Чтобы исключить реактивные решения, технолог заранее определяет три критические зоны контроля: резьбы и канавки арматуры, полости пакеров и участки с низкой скоростью потока в трубопроводной обвязке. В этих зонах чаще всего остаются загрязнения, которые затем попадают в промывную воду и нарушают воспроизводимость режима.
Какие параметры делают мойку управляемой
Воспроизводимость обеспечивают параметры, которые легко измерить на участке. Концентрацию рабочего раствора задают диапазоном, например 1-5% для универсальных щелочных составов и выше для сильнощелочных составов при особо стойких органических загрязнениях на щелочестойких поверхностях. Затем концентрацию подтверждают титрованием или контрольной проводимостью. Температуру поддерживают в диапазоне 30-70 °C, ориентируясь на вязкость нефтепродуктов и ограничения по материалам уплотнений. Время выдержки и контакт с поверхностью задают интервалом 5-30 минут и проверяют по остаточному загрязнению на смывах, а не по субъективной оценке чистоты.
Качество воды влияет не меньше, чем химия. При высокой жесткости может расти расход ПАВ и снижаться смачиваемость, поэтому в карту процесса включают контроль жесткости и корректируют дозировку или используют комплексообразующие добавки. Для участков с циркуляцией важны гидродинамика и геометрия: низкая скорость в мертвых зонах требует разборки или локального нанесения пены.
Основные ошибки при настройке режима
При переходе к управляемой схеме чаще всего мешают повторяющиеся организационные и технологические промахи. Их устраняют через карту операции и контроль параметров.
- Нет контроля концентрации
- Температура вне диапазона
- Недостаточная механика потока
- Смешивание несовместимых средств
- Сокращенная промывка водой
Очистка резервуаров нефтепродуктов
При отмыве внутренних поверхностей емкостей реактивная тактика часто сводится к увеличению щелочности и времени, но результат упирается в стратификацию загрязнений: сверху легкие фракции, ниже плотные отложения, в донной части - шлам. Управляемый подход строят по этапам: предварительное смачивание и размыв, основной химический этап и финальная промывка до контроля смывов. Для основного этапа подходят универсальные щелочные концентраты с ПАВ и комплексообразователями, которые удерживают загрязнения в дисперсии и уменьшают риск повторного осаждения, например Проклин Юнитех Ал. Концентрацию и температуру подбирают в заданных диапазонах, а подтверждение ведут по смывам с поясов, сварных швов и зоны у люков.
Если после промывки на вертикальных поверхностях остается масляная пленка, корректировку начинают с механики нанесения. Переходят на пенную подачу или увеличивают время контакта в верхнем поясе. Температуру держат ближе к верхней границе, допустимой для материала, чтобы снизить вязкость. При устойчивом повторном загрязнении в циркуляции вводят промежуточную фильтрацию или отстой, чтобы не возвращать шлам в рабочий контур.
Мойка пакеров и арматуры со шламом
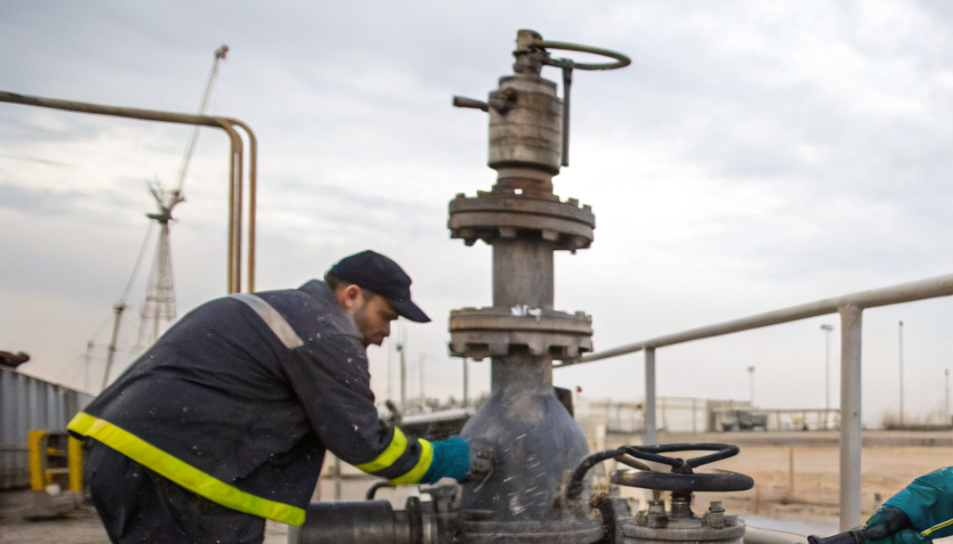
Пакеры и фонтанная арматура после мойки чаще всего дают два дефекта: остатки в полостях и потемнение металла из-за неподходящего pH и длительного контакта. Управляемая схема начинается с разборки до уровня, предусмотренного регламентом, и промывки теплой водой для удаления рыхлого шлама. Основной этап ведут слабощелочным или среднещелочным составом при 20-60 °C и выдержке 10-20 минут, затем обеспечивают промывку до отсутствия следов загрязнений на смыве и до близкой к нейтральной реакции промывной воды. Для наружных поверхностей, где нужна стабильная пена и щадящее воздействие на разнородные материалы, применяют Проклин Нейтрафом, а контроль ведут по смывам из канавок, посадочных мест и зоны резьбы.
Если на арматуре остаются плотные темные налеты, похожие по поведению на смолистые и коксованные остатки, корректировку проводят через локальную обработку и снижение риска для цветных металлов и покрытий. В таких случаях стараются разделять операции по материалам и не переносить сильнощелочные средства на алюминиевые и окрашенные детали. Для смежных задач по удалению особо стойких органических загрязнений на щелочестойких поверхностях может применяться Проклин антижир экстра, но его не используют на алюминии и цветных металлах и не смешивают с кислотными составами.
Контроль результата без догадок
Визуальный осмотр фиксирует только наличие пленки и не подтверждает природу отложений. Поэтому в управляемой схеме добавляют смывы с критических зон и контроль промывной воды по pH и проводимости.
| Дефект | Вероятная причина | Корректировка | Контроль |
|---|---|---|---|
| Пленка после мойки | Низкая температура | Поднять до 50-70 °C | Смыв с вертикали |
| Остатки в полостях | Слабая циркуляция | Рециркуляция и продувка | Смыв из каналов |
| Потемнение металла | Сильная щелочь | Снизить pH и время | Осмотр и pH воды |
Отдельная практическая зона в нефтегазе связана с мойкой трубопроводов от парафина. Если парафин остается после цикла, корректировку начинают с температуры раствора и деталей, затем проверяют логистику между остановом и началом мойки. Долгая выдержка в холоде усиливает кристаллизацию и делает отложения плотнее. Если дефект повторяется, переходят на ступенчатый режим: прогрев, щелочной этап с ПАВ, затем интенсивная промывка до стабильных показателей промывной воды.
Управляемый подход снижает затраты за счет сокращения повторных прогонов, уменьшения перерасхода воды и снижения нагрузки на персонал при разборке узлов. Если нужно сверить режим с материалами, геометрией и реальными отложениями, технологу удобнее начать с пробной карты на одном узле и закрепить параметры в инструкции участка.
