


Корзина пуста
Содержание
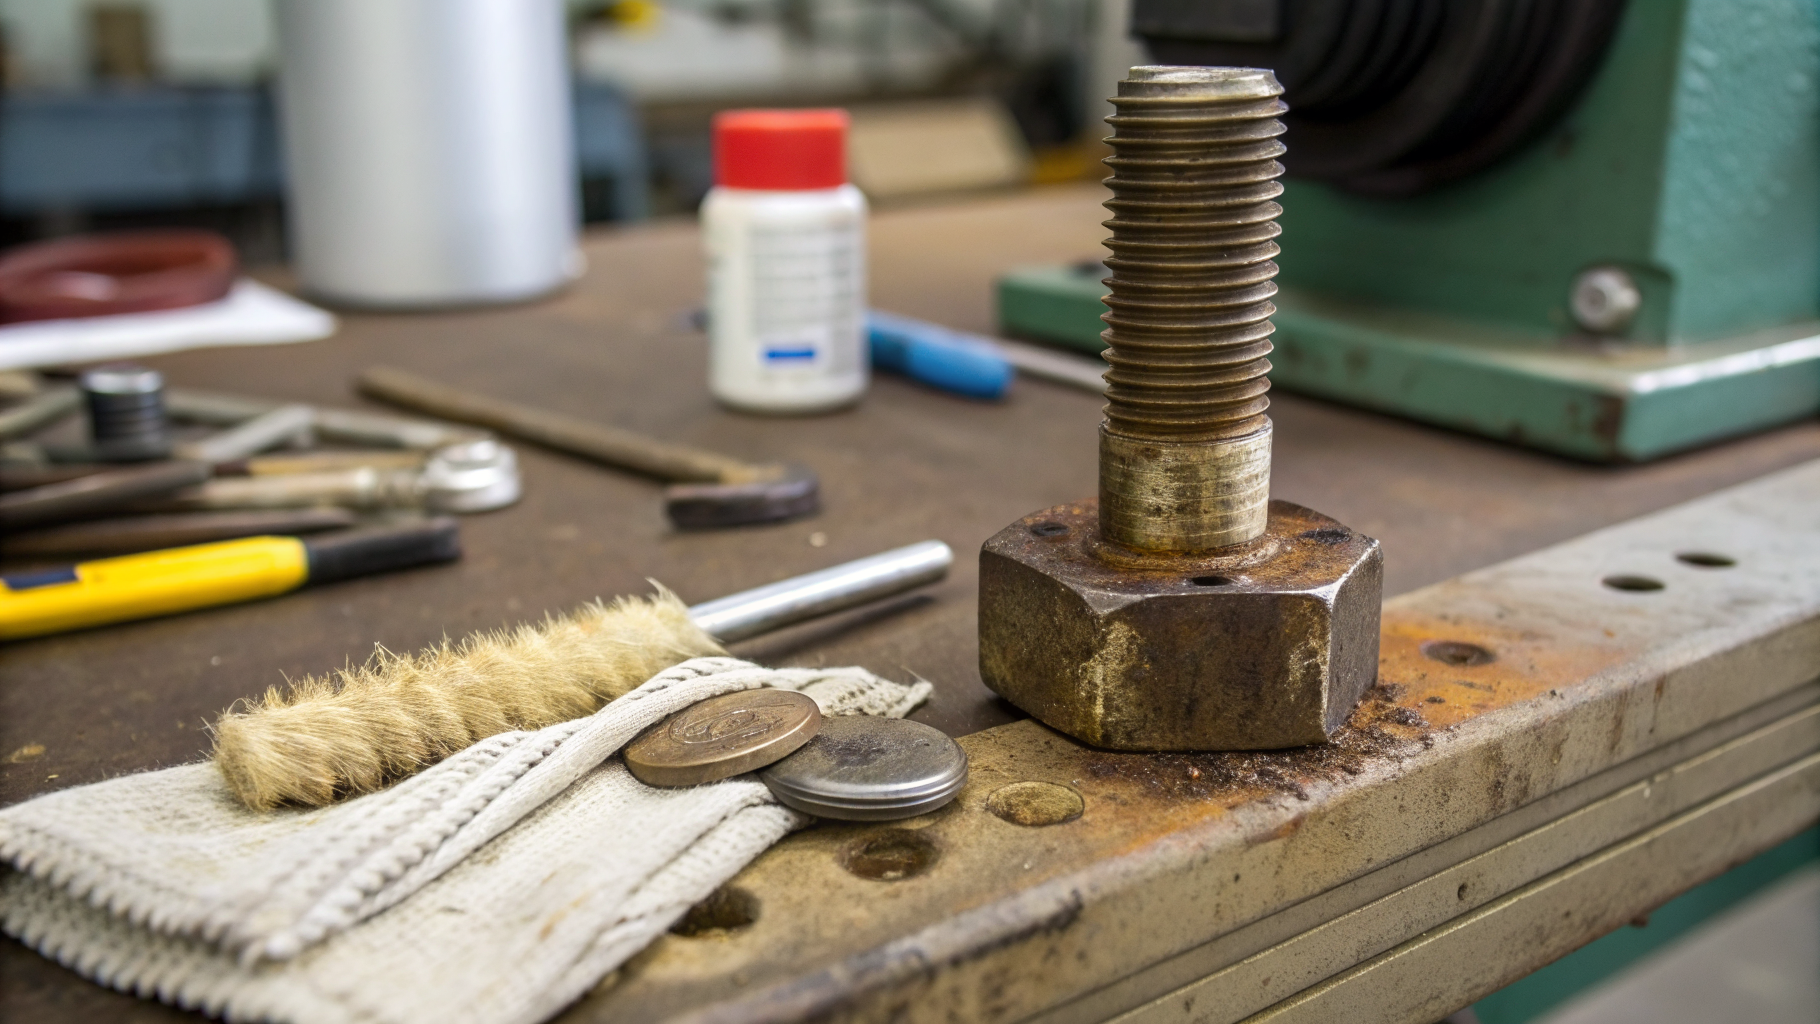
Заклинивание мелкой резьбы в машиностроении обычно проявляется одинаково: крепёж идёт рывками, момент затяжки резко растёт, а при попытке разборки срываются грани и повреждаются витки. Ситуацию усложняет то, что у мелкого шага меньше запас по профилю. Поэтому любой налёт или задир быстрее делает резьбовое соединение близким к неразъёмному.
Когда нужна технологичная очистка резьбы без ускоренного износа деталей, удобнее опираться на профильные моющие средства для машиностроения. Их применяют для удаления масел, СОЖ (смазочно-охлаждающих жидкостей), консервационных плёнок и вторичных загрязнений после мехобработки. Именно они часто запускают цепочку загрязнение - повышенное трение - повреждение.
Почему мелкая резьба закусывает
Первая группа причин связана с трением. В корне резьбы остаются масла, загустевшая смазка, остатки СОЖ или паст. Вместе с пылью и металлической стружкой они работают как абразивная суспензия. На мелкой резьбе даже тонкий слой такого налёта уменьшает рабочий зазор. Из-за этого возрастает контакт по вершинам витков, а при провороте появляются задиры.
Вторая группа причин - коррозия резьбы и продукты окисления. Они удерживают влагу, уплотняются при нагреве и нагрузке и со временем превращаются в клин между сопрягаемыми поверхностями. При разборке это выглядит как прикипевшая резьба: крепёж сначала не двигается, затем проворачивается рывком, и появляется риск сорвать витки. Технологу полезно разделять причины. Если преобладает масляно-эмульсионная плёнка, акцент делают на обезжиривании деталей. Если видны рыхлые коррозионные продукты, сначала важно механически открыть профиль витка и только затем подключать химию и промывку.
Подготовка узла перед очисткой
Безопасная очистка мелкой резьбы начинается с подготовки. Задача - снизить риск срыва резьбового профиля ещё до промывки и попыток разъединения. На практике это означает фиксацию детали, защиту прилегающих поверхностей и выбор способа доступа к виткам (щётка, промывка, погружение), чтобы не перенести загрязнение дальше по узлу.
- Оценить доступ к виткам и фиксацию детали
- Удалить стружку и абразив сухой очисткой
- Проверить целостность граней и посадок
- Изолировать зоны с чувствительными покрытиями
На этапе оценки важно отделять загрязнение от повреждений. Если резьба деформирована или витки замяты, химическая очистка может снизить трение, но не восстановит геометрию. В этом случае очистку планируют как подготовку к восстановлению резьбы калибром или метчиком, а не как решение заклинивания.
Безопасная очистка резьбы от масел
Если причина заклинивания - масляная плёнка, остатки СОЖ и консервационные составы, основной эффект даёт контролируемое обезжиривание. Оно уменьшает вязкую прослойку и вымывает мелкие частицы из межвиткового пространства. Важно не заполировать загрязнение вращением. Сначала его лучше разрыхлить щёткой по профилю, затем промывать с подачей раствора так, чтобы поток уносил взвесь из зоны резьбы.
Для универсальной очистки и обезжиривания деталей, узлов и агрегатов в промышленности применяют щелочные концентраты со средней пенностью. В этой логике используют Проклин Юнитех, который подходит для очистки деталей и при применении в рекомендуемых режимах снижает риск коррозионного воздействия на металлы. При работе с мелкой резьбой удобно организовать промывку в моечной ванне или с циркуляцией. После мойки остатки раствора удаляют промывной водой, снижая риск образования плёнки на витках.
Очистка при загрязнении и окислах
Если на витках есть продукты окисления, задача меняется. Сначала нужно обеспечить проникновение моющего раствора в межвитковое пространство и сдвинуть загрязнение с металла, а затем вымыть его. Для мелкой резьбы хорошо подходит чередование смачивания и мягкой механической обработки: короткие циклы промывки, щётка по направлению профиля, повторная промывка. Контроль простой: после промывки пробуют пройти резьбу контрольной деталью или калибром без заметного усилия и проверяют равномерность хода по всей длине.
На узлах со смешанными материалами и риском потемнения или матирования важно выбирать составы, которые при корректном применении снижают риск коррозионного эффекта. Если в узле много алюминиевых элементов или требуется аккуратная очистка алюминия как материала, логично рассматривать Проклин Юнитех Ал: средство предназначено для очистки деталей, узлов и агрегатов в промышленности и при применении в рекомендуемых режимах снижает риск коррозионного воздействия на металлы. Для технолога это означает более предсказуемую очистку без необходимости применять жёсткие механические методы, которые быстрее повреждают мелкий профиль.
Способы нанесения и условия
Результат зависит не только от состава, но и от способа подачи. Пенное нанесение помогает удержать раствор на вертикальных поверхностях и в зоне головки крепежа, а погружение и циркуляция лучше промывают межвитковое пространство. Выбор зависит от доступности зоны резьбового соединения и от того, нужно ли удержать раствор на месте или, наоборот, как можно быстрее вывести взвесь из резьбы.
| Способ применения | Где удобен | Технологический акцент |
|---|---|---|
| Погружение с перемешиванием | Снятые детали и крепёж | Лучше вымывает межвитковую взвесь |
| Циркуляционная промывка | Узлы с каналами и полостями | Снижает риск повторного осаждения грязи |
| Щёточная обработка по профилю | Локальные зоны без демонтажа | Разрыхляет налёт, снижая риск срыва витков |
| Пенное нанесение | Вертикальные поверхности и фланцы | Удерживает раствор на месте обработки |
| Промывка водой после мойки | Любой вариант применения | Убирает остатки ПАВ и взвеси |
Как не повредить профиль витков
Мелкая резьба чаще страдает не от самой очистки, а от попыток сорвать прикипевшую резьбу при сохраняющемся загрязнении. Практика, которая снижает риск, выглядит так: сначала снимают внешние загрязнения и абразив, затем обеспечивают смачивание и промывку витков. После этого пробуют разборку короткими реверсами, не доводя зону контакта до заметного нагрева. Если после промывки резьба идёт неравномерно, резкое увеличение усилия воспринимают как сигнал вернуться к промывке и механической очистке, а не как повод дожимать.
Если нужно очистить не только резьбу, но и прилегающие поверхности узла от жировых загрязнений, удобно использовать пенные составы, которые хорошо смываются водой. Для наружной мойки оборудования и удаления жировых загрязнений на металлах применяют Проклин Нейтрафом: это слабощелочной пенный концентрат, который работает в диапазоне 20-60°C и используется в виде 2-3% раствора с выдержкой 10-20 минут. В контексте резьбовых соединений это позволяет отмыть зону вокруг соединения и снизить риск повторного заноса жира и грязи в резьбу при сборке, сохраняя стабильную смачиваемость поверхности перед нанесением рабочей смазки.
Если нужно разобрать причины заклинивания под ваш материал и технологический маршрут (мойка после мехобработки, ремонтная разборка, подготовка к сборке), напишите нам - подскажем логику контроля загрязнений и подберём режим очистки без лишней механической нагрузки на мелкую резьбу.
