


Корзина пуста
Содержание
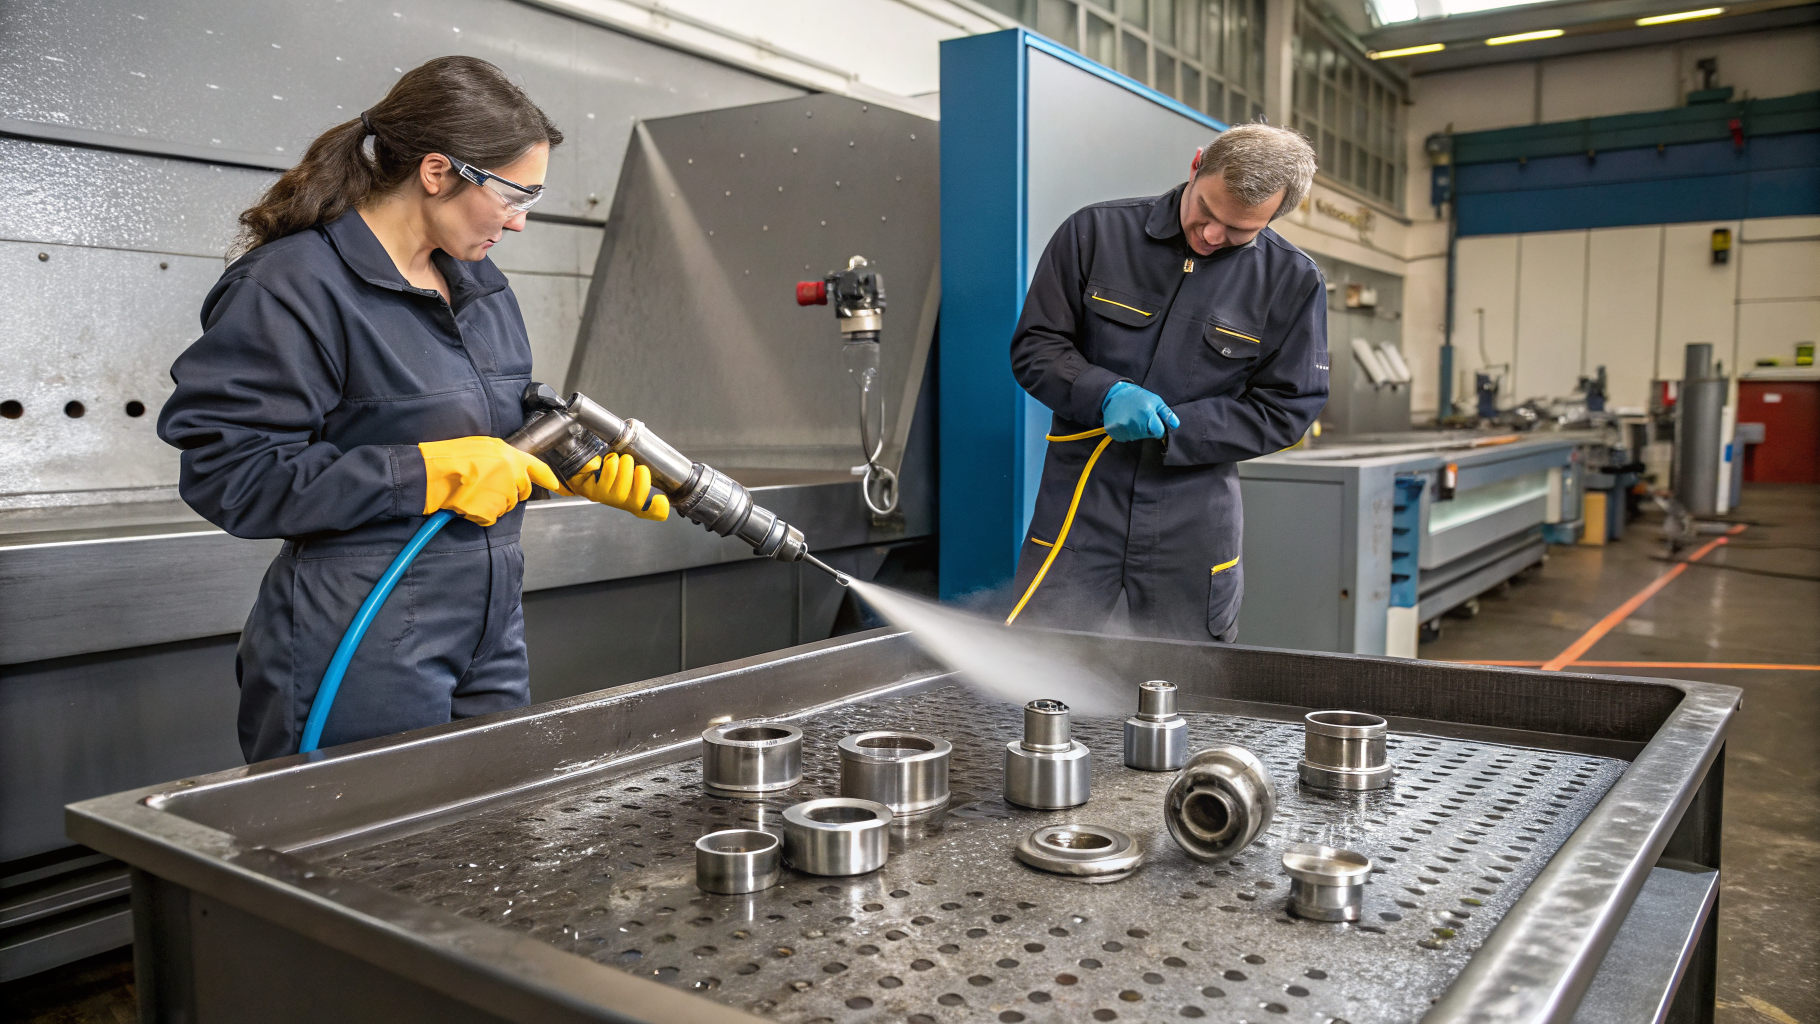
На участке подготовки к сборке химическая мойка деталей по техкарте часто становится узким местом после мехобработки. Ошибка в концентрации, температуре или промывке приводит к появлению плёнки, пятен и нестабильной адгезии консервации или покрытия. Рабочий подход строят от карты загрязнений и материалов, затем увязывают этапы с контролем и логистикой между операциями. Режим подтверждают простыми тестами и корректируют по фактическому уровню остаточного загрязнения.
Логика техкарты и состав загрязнений
В машиностроении техкарта мойки обычно разделяет задачи: удаление масел и смазок после резания, удаление следов СОЖ, удаление нагара и окалины после термоопераций. Для технолога это означает выбор не только химии, но и последовательности. Предварительное стекание и механическое удаление крупной стружки снижают химическую нагрузку на ванну и упрощают промывку. Если узел имеет глухие отверстия, резьбы и лабиринтные полости, в техкарту закладывают увеличенное время дренажа и продувку. Иначе вынос щёлочи или кислоты проявится уже на следующем этапе в виде коррозионных точек или солевого налёта.
Управляемые параметры фиксируют как диапазоны, а не как раз и навсегда заданный рецепт: концентрация рабочего раствора в процентах, температура ванны или распыла в десятках градусов, выдержка в минутах. Дополнительно контролируют качество воды для промывки, так как жёсткость и солесодержание влияют на образование разводов и расход комплексообразователей. Для подтверждения результата в техкарте удобно предусмотреть два вида контроля: визуальный по сплошности смачивания и выборочные смывы с последующим сравнением по массе остатка или по уровню ионных примесей, если поверхность идёт под покрытие.
Щелочная мойка маслозагрязнённых деталей машиностроения
При преобладании минеральных масел, консервационных смазок и паст на детали логика техкарты опирается на щёлочную среду и ПАВ, которые переводят плёнку в эмульсию и удерживают её в растворе. В стандартном режиме поддерживают среднещелочную или сильнощелочную область pH, температуру чаще выбирают в пределах 40-80 °C, а время контакта задают от нескольких минут до десятков минут - в зависимости от геометрии и толщины плёнки. Если после цикла остаются локальные участки плёнки на кромках и в зоне резьбы, технолог корректирует не только концентрацию, но и механику процесса: добавляет предварительное смачивание, усиливает перемешивание, вводит двухступенчатую промывку тёплой водой с дренажом.
Если важно обезжирить сталь и при этом снизить риск активной коррозии на паузе между мойкой и сушкой, в техкарте повышают требования к финальной промывке и сушке тёплым воздухом. Для операций, где нужна универсальность по узлам и материалам оснастки, используют щёлочные концентраты промышленного назначения, например Проклин Юнитех. Он подходит для удаления масляных и смешанных технологических загрязнений с оборудования и деталей в водных растворах, что удобно при построении единого режима для партии разнородных позиций.
| Признак на детали | Вероятный риск | Корректировка режима | Контроль |
|---|---|---|---|
| Локальные участки плёнки | риск неполного обезжиривания | выше температура | тест смачивания |
| Белёсые разводы | вынос солей | усилить промывку | смыв с фильтром |
| Тёмная плёнка | возможные остатки нагара | увеличить экспозицию | масса остатка |
Мойка деталей станков от СОЖ
Следы водосмешиваемых эмульсий и синтетических СОЖ ведут себя иначе, чем чистые масла: они оставляют липкую плёнку, могут вызывать запах и быстро загрязняют ванну. В техкарте это учитывают раздельным сбором стоков, увеличением доли промывки и настройкой удаления плавающей фазы. Если после сушки на поверхности остаётся липкость, технолог чаще получает эффект от удлинения стадии промывки и снижения концентрации на основной мойке, чем от простого повышения щёлочности. Это снижает риск повторного осаждения эмульгированных компонентов на металл.
Ещё один практический узел техкарты связан с логистикой: детали после станка нередко поступают тёплыми, а эмульсия уже подсохла. В этом случае помогает короткое предварительное замачивание при умеренной температуре, чтобы размягчить плёнку и стабилизировать результат основного цикла. Для задач, где в потоке встречаются алюминиевые приспособления и смешанные материалы, применяют составы с ингибиторами, например Проклин Юнитех Ал. Он используется как щёлочное средство для очистки деталей и узлов и помогает поддерживать один управляемый режим без резких перепадов по коррозионным рискам.
Нейтральная мойка алюминиевых деталей машиностроения
Для алюминиевых сплавов и деталей с тонкой обработанной поверхностью техкарта часто смещает акцент в сторону нейтральных или мягких щелочных режимов, чтобы снизить риск потемнения и травления. Температуру выбирают в среднем диапазоне, выдержку ограничивают, а качество промывочной воды выводят в критичный параметр. Если после сушки появляется матовость или неравномерный тон, корректировку начинают с уменьшения времени контакта и перехода на более мягкую химию. Затем проверяют дренаж из полостей и скорость сушки, поскольку локальное пересыхание капель усиливает дефекты.
Когда техкарта требует щёлочь для алюминия
Если загрязнение тяжёлое и нейтральный режим не справляется, используют ингибированную щёлочь с контролем по времени и температуре, а затем усиливают промывку до удаления значимых остатков.
В таких режимах удобны непенящиеся составы, которые обеспечивают стабильную циркуляцию и предсказуемый вынос загрязнений. Для задач, где важна совместимость с алюминием и сталью и нужно работать при повышенной температуре в водном растворе, используют Проклин Алкасип Ал. Он подходит для щелочной мойки с температурными ориентирами порядка 60-80 °C и помогает удерживать режим без активного пенообразования, что важно для циркуляционных систем.
Кислотная мойка окалины деталей машиностроения
Окалину после термообработки и прижоги на стали удаляют кислотными стадиями, но техкарта обычно предусматривает их только после полноценного обезжиривания. Если пропустить щёлочную подготовку, кислота быстро расходуется на органику и даёт неравномерное травление. Температуру и выдержку держат в безопасных диапазонах, а результат подтверждают по равномерности поверхности и по смывам на остаточную кислотность, чтобы снизить риск выноса в последующие операции. После кислотной стадии техкарта часто требует нейтрализующую промывку и быструю сушку, так как задержка во влажной среде увеличивает риск флэш-коррозии и повторного загрязнения.
На производстве встречается ещё один частый случай: после мойки детали уходят на складирование или межоперационную паузу, и именно здесь появляются затраты на повторные циклы. В техкарте полезно закрепить критерии выбора режима, чтобы не возвращаться к ваннам из-за единичных дефектов в партии:
- материал и сплав
- тип загрязнения
- геометрия полостей
- качество промывной воды
Стабильность процесса обеспечивает не только химия, но и дисциплина контроля: концентрацию поддерживают титрованием или по проводимости, температуру фиксируют по точкам ванны, время считают от момента полного смачивания, а между этапами выдерживают регламент дренажа. Это снижает простои, перерасход воды на промывки и нагрузку на персонал из-за повторной разборки узлов.
Если нужно согласовать техкарту под ваш парк моечных ванн и материалы деталей, удобнее заранее определить контрольные точки и допустимые диапазоны режимов без привязки к одному рецепту. Для уточнения совместимости и подбора концентрации под реальную воду и загрязнение можно оставить запрос без лишней переписки через внутренние каналы предприятия.
