


Корзина пуста
Содержание
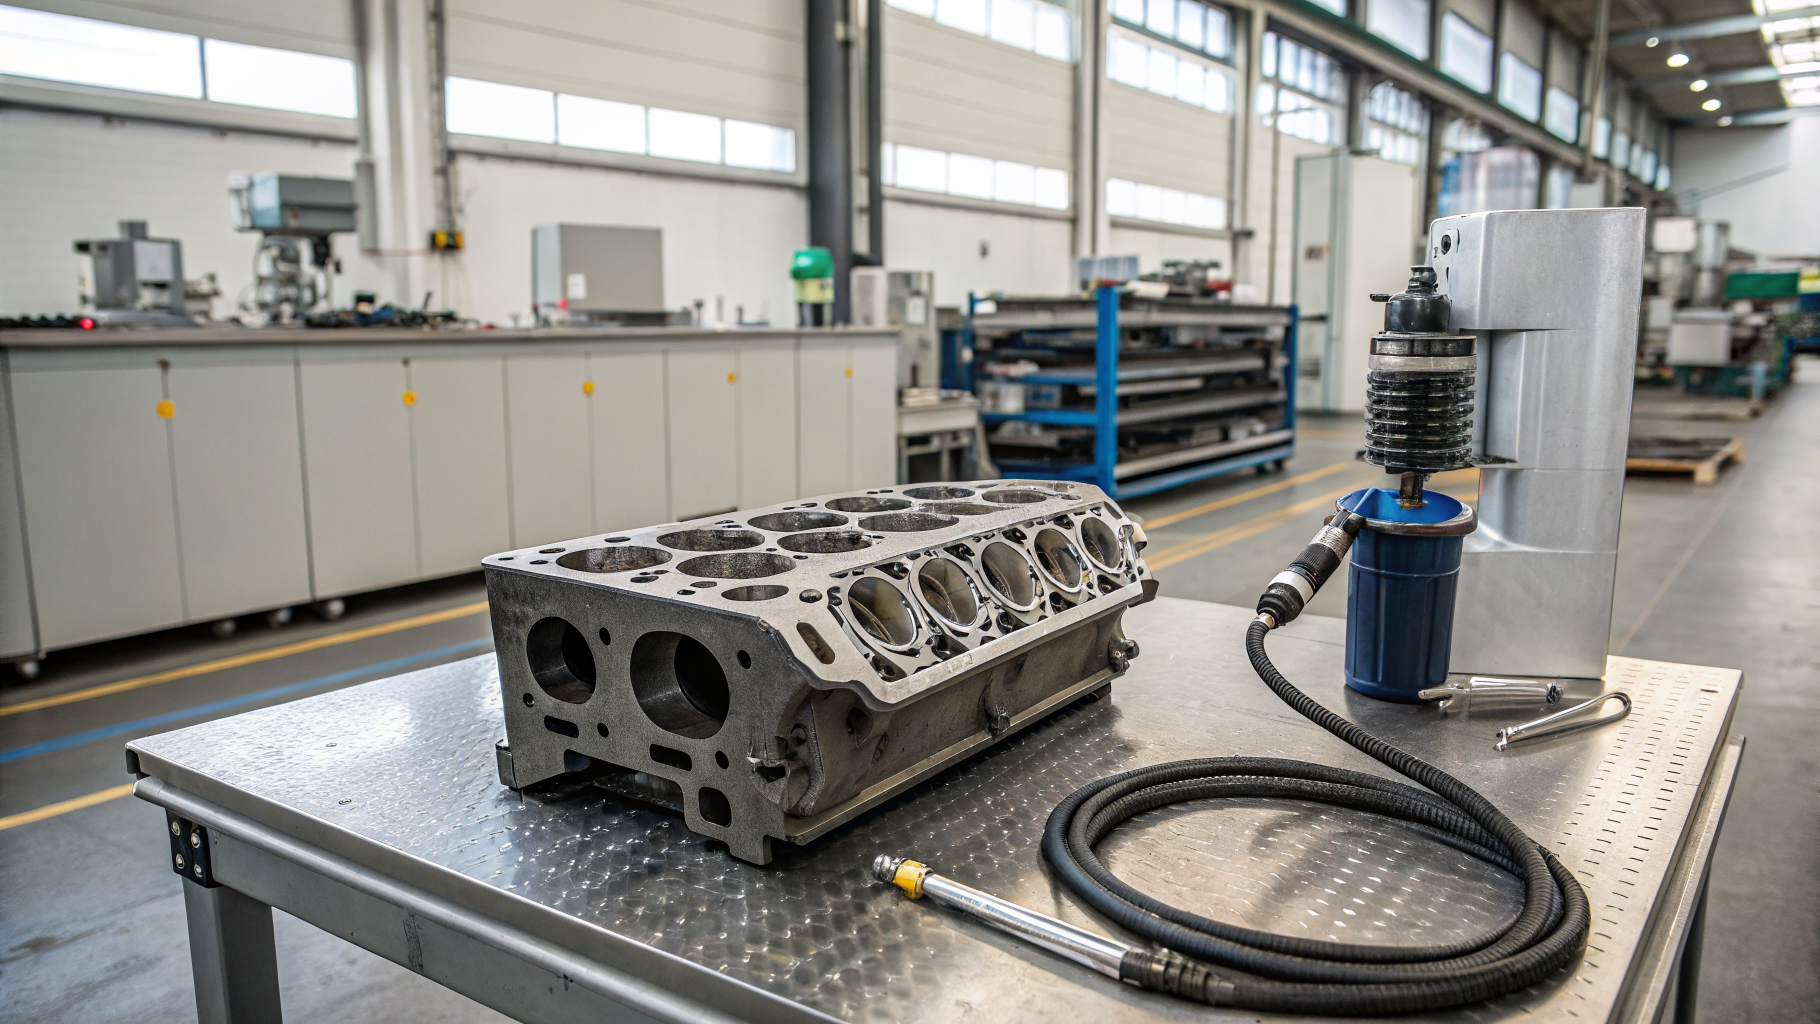
Перед финишной сборкой двигателя запчасти моют в ванне, ультразвуке или струйной установке. Ошибка в подборе состава оставляет плёнку, может вызвать точечную коррозию или привести к остаткам, которые попадают в масляные каналы. Рабочий подход выстраивают от типа загрязнений и материала деталей, затем задают режим по концентрации, температуре и времени. Результат подтверждают контролем смачивания, смывами и проверкой чистоты салфетки.
Какая чистота нужна перед сборкой
Для узлов двигателя важны не только внешний вид, но и отсутствие тонкой органической плёнки на посадочных поверхностях, шейках, в канавках и резьбах. В зонах контакта с маслом и гидравликой остатки моющего раствора и диспергированных загрязнений могут перейти в рабочую среду и ускорить износ. Поэтому мойку деталей двигателя перед сборкой чаще выстраивают как последовательность операций: удаление грубых отложений, химическое обезжиривание, промывка водой с контролем проводимости или pH стока, затем сушка тёплым воздухом.
Требования к чистоте задают измеримыми проверками. Для серийного процесса технологу удобны три уровня: визуальный контроль под направленным светом, тест смачивания на плоских участках и контрольные смывы с анализом остаточного загрязнения. При переходе на новое средство фиксируют не только результат, но и стабильность по партиям, чтобы снабжение могло оценить затраты с учётом повторных циклов, простоев и утилизации раствора.
Загрязнения и материалы определяют pH
В двигателестроении чаще встречаются консервационные масла, остатки СОЖ, полировальные пасты, нагар на стальных деталях и солевые следы после водных операций. Для масляных и эмульсионных загрязнений обычно выбирают щелочную область pH, а при деликатных сочетаниях материалов снижают щёлочность и компенсируют её механическим воздействием: циркуляцией, ультразвуком, перемешиванием. Важный критерий выбора - материал: сталь, чугун, нержавеющие сплавы, алюминиевые крышки и корпуса, медные и латунные элементы, полимеры и резины в составе узла.
Параметры, которые обеспечивают воспроизводимость, для большинства линий одинаковы: температура раствора примерно 30-60 °C для водных обезжиривателей, концентрация концентрата в воде порядка 1-5% для среднещелочных составов и время контакта 3-15 минут - в зависимости от геометрии и толщины плёнки. Если узел сложный и имеет глухие полости, увеличивают время циркуляции и уделяют особое внимание промывке, так как химия для очистки деталей двигателя работает корректно только при достаточном удалении остатков из каналов.
Режимы по способу мойки
В струйных моечных машинах ключевую роль играют механическое воздействие и обновление раствора на поверхности. Для устойчивых масляных плёнок технолог закладывает среднюю концентрацию и температуру ближе к верхней границе, а на этапе ополаскивания задаёт две ступени: первую технологическую и вторую чистую. Для универсальной водной мойки деталей, узлов и агрегатов в ваннах и циркуляционных системах подходят составы с умеренной щёлочностью и комплексообразователями, например Проклин Юнитех. Он помогает удерживать загрязнения в растворе и снижает риск коррозии при корректных режимах, что удобно при повторном использовании ванны.
| Загрязнение | Среда | Температура | Контроль |
|---|---|---|---|
| Консервационное масло | среднещелочная | 40-60 °C | смачивание, салфетка |
| Остатки СОЖ | щелочная | 30-50 °C | pH стока, смыв |
Ультразвук даёт лучший эффект в резьбах, пазах и канавках, но повышает требования к пенообразованию и газовыделению. Поэтому применяют низко- или среднепенные составы и поддерживают температуру в зоне стабильной кавитации, чаще 35-55 °C. Если на линии есть алюминиевые детали, режим выбирают мягче и подтверждают совместимость пробной обработкой на образцах, а не на единичной детали.
Практические ситуации и корректировки
После мойки на плоских поверхностях остаются жирные полосы, а вода собирается каплями. Это может быть связано с недостаточным обезжириванием или с переобогащением раствора маслом. Корректировку начинают с восстановления механики: фильтрации, замены части раствора, повышения температуры на 5-10 °C в пределах возможностей линии. Затем точно настраивают концентрацию. Для универсальных задач по удалению смазок и технологических загрязнений на стали и чугуне применяют щелочные концентраты с контролируемой пеной, например Проклин Юнитех Ал. Его используют в разбавлении, а результат подтверждают тестом смачивания и контрольной протиркой безворсовой салфеткой.
На алюминиевых корпусах и крышках после контакта с раствором появляется матовость или потемнение. В этой ситуации снижают щёлочность, сокращают время контакта до нижней границы диапазона и переводят процесс на более интенсивное ополаскивание, чтобы уменьшить риск образования налётов. Дополнительно проверяют качество воды, так как высокая жёсткость усиливает налёты и увеличивает расход реагента, что приводит к внеплановой смене ванны и простоям.
После сушки заметна белёсая плёнка в каналах и на резьбах. Чаще всего это след солей воды или не до конца удалённых компонентов раствора. Решение - в промывке: вводят вторую ступень ополаскивания более чистой водой, повышают проток и уменьшают унос раствора в промывку за счёт выдержки на сливе. Для контроля применяют измерение проводимости или pH последней промывной воды, а также смывы с внутренних полостей.
В струйной мойке иногда требуется пена для удержания контакта на вертикальных стенках, но в цехе встречаются детали с цветными металлами и участками без покрытия. Тогда режим выстраивают как ограниченно щелочной, с короткой выдержкой и обязательным тестом на образце, а участки из алюминия и оцинковки держат под отдельным контролем. В качестве пенного состава иногда используют Проклин Актифом А, но в моторных деталях его применяют осмотрительно из-за ограничений по алюминию и оцинкованной стали без хромового покрытия, а также из-за необходимости строго соблюдать инструкцию по времени контакта и промывке.
Контроль процесса и безопасность внедрения
Выбор химии для мойки двигательных деталей закрепляют операционными настройками, чтобы линейный персонал не подбирал режим по ощущениям. В производстве удобно фиксировать четыре опорные проверки:
- концентрация раствора
- температура ванны
- время экспозиции
- качество ополаскивания
Концентрацию поддерживают по титрованию или по рефрактометру, температуру контролируют встроенным датчиком с периодической поверкой, время задают программой оборудования или маршрутной картой. Отдельно оценивают логистику между мойкой и сборкой: хранение чистых деталей в открытой зоне повышает риск повторного осаждения аэрозольного масла и пыли, поэтому часто вводят закрытую тару и ограничение по времени до сборки. С точки зрения экономики наиболее заметные потери дают повторные циклы, частая замена раствора и внеплановая очистка моечной машины из-за эмульгированного масла и шлама.
Если нужен подбор состава под материалы двигателя, жёсткость воды и тип оборудования, технологи Pro.Clean помогают провести пробную обработку и закрепить контрольные точки. Для этого удобнее сразу написать нам.
