


Корзина пуста
Содержание
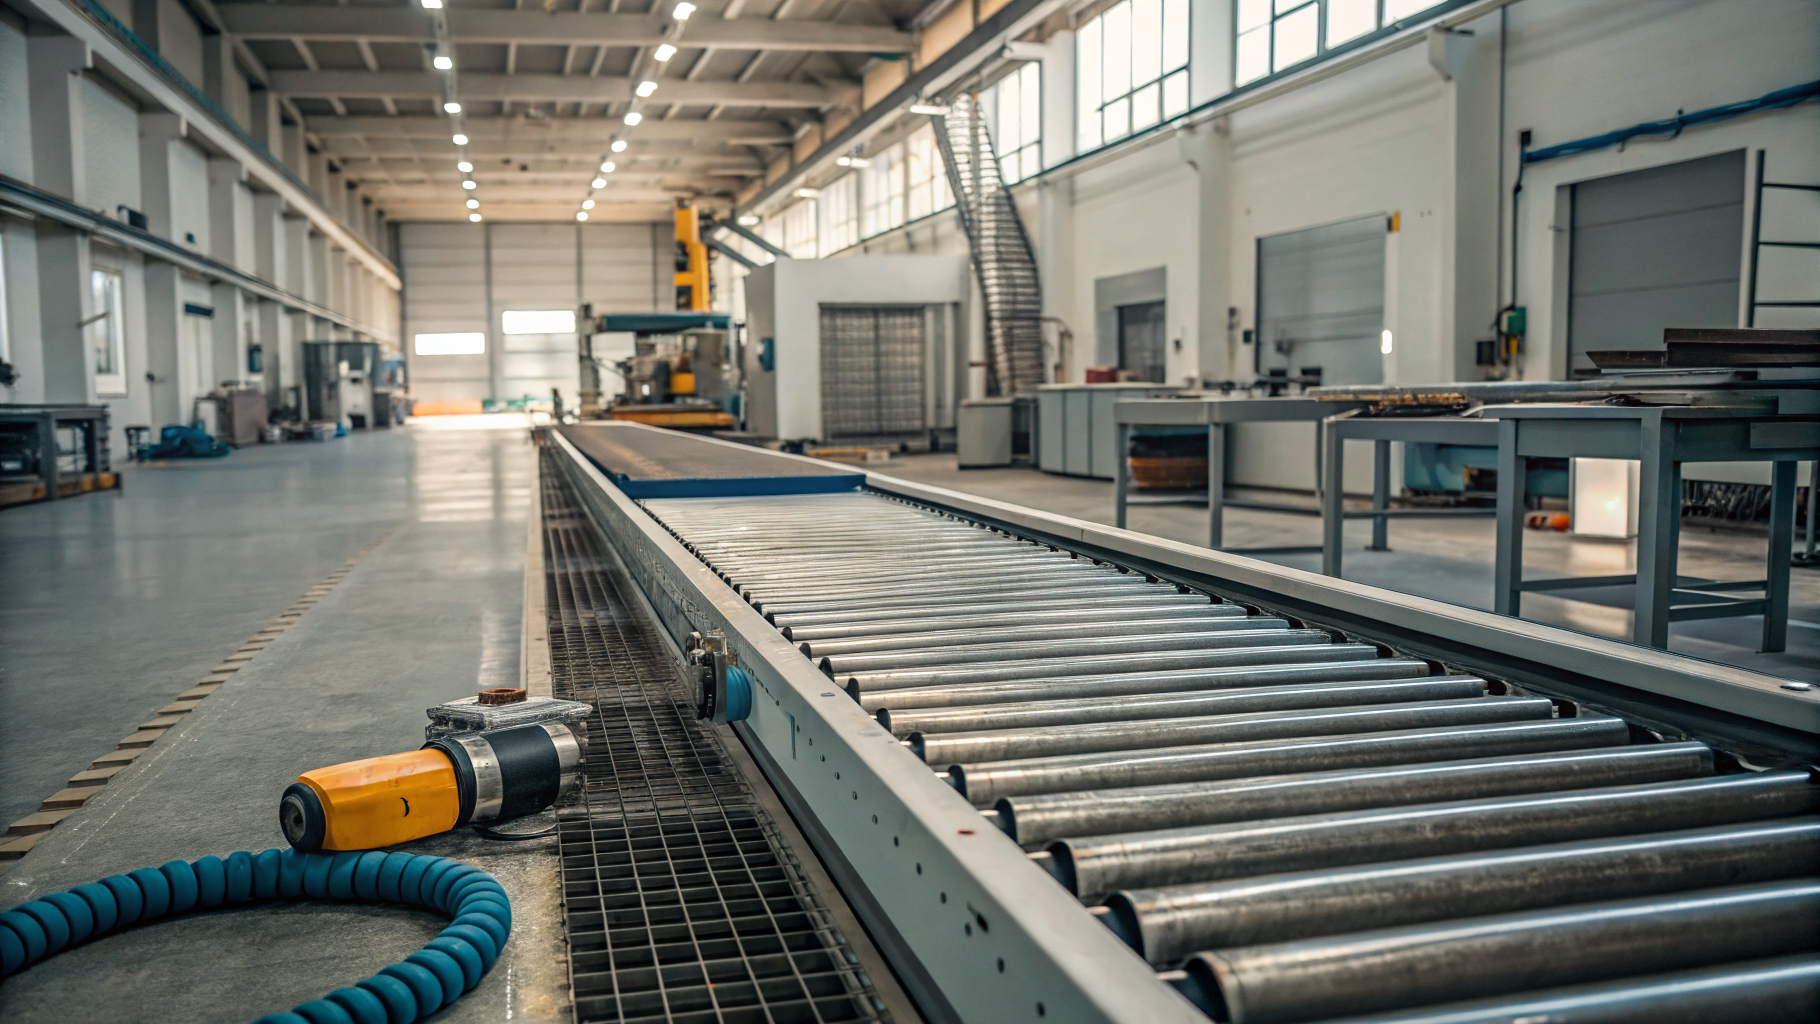
На участках сборки и мехобработки конвейер быстро покрывается смесью СОЖ, масла и металлической пыли. Ошибки в режиме мойки приводят к скольжению тары, сбоям датчиков и ускоренному износу лент и роликов. Рабочую схему выстраивают так: отдельно удаляют механические частицы и масляную плёнку, а затем контролируют остатки после ополаскивания. Результат фиксируют по смывам с контрольных точек и по стабильности трения на приводных элементах.
Моющие средства для машиностроения подбирают для отмывки конвейерных лент, направляющих, кожухов и поддонов от СОЖ, консервационных масел, графитовой пыли и налёта от стружки, когда важны совместимость с металлами и полимерами и предсказуемое смывание.
Загрязнения и материалы конвейера
На машиностроительных конвейерных линиях обычно встречаются три группы загрязнений: масляно-эмульсионные (СОЖ, гидравлические масла, консерванты), твёрдые абразивные (стружка, шлам, пыль, окалина после соседних операций) и смешанные плёнки с приставшей пылью. Они ведут себя по-разному. Твёрдые частицы лучше удалять механически и предварительным смывом, а плёнки требуют химического разрушения и эмульгирования.
Материалы узлов задают ограничения: ленты из ПВХ или резины, ролики и рамы из углеродистой или нержавеющей стали, локально - алюминиевые кожухи и детали датчиков, уплотнения и кабельные вводы из полимеров. Технолог подбирает зону pH, температуру раствора и время контакта так, чтобы не ухудшать свойства ленты и не повышать риск потемнения или травления чувствительных металлов. Если покрытие неизвестно, проводят пробную обработку на малой площади и проверяют изменение блеска, липкости и смачиваемости.
Подготовка линии и безопасная логистика
Перед началом работ линию переводят в сервисный режим и защищают электрические зоны от попадания раствора и аэрозоля. Сток и точки сбора шлама лучше определить заранее. Иначе струя переносит абразив на чистые участки и увеличивает время цикла. Для узлов с подшипниковыми опорами и смазочными ниппелями выбирают низкое или среднее давление подачи и более длительное ополаскивание, чтобы снижать риск загонять загрязнение внутрь.
Качество воды влияет на стабильность режимов: при высокой жёсткости чаще растёт расход и ухудшается смывание плёнки. Если вода нестабильна, технолог задаёт ориентир по электропроводности или жёсткости на входе и корректирует концентрацию в пределах рабочего диапазона. Итог подтверждают смывами с направляющих и с внутренней стороны бортов.
Мойка конвейеров
Процесс удобно выстраивать как цепочку операций: удаление стружки и шлама, предварительное ополаскивание тёплой водой, нанесение состава, выдержка, механическая доработка щёткой на проблемных участках, затем тщательное ополаскивание до снижения скольжения и исчезновения видимых следов пены. Для водных растворов температуру обычно держат в диапазоне 20-60 °C, а время контакта подбирают по загрязнению в пределах 5-20 минут. При струйной подаче избегают чрезмерного давления вблизи датчиков и кабельных каналов, оставляя его в низкой или средней зоне.
При обильной масляной плёнке на металлических кожухах и раме часто нужен слабощёлочной пенный продукт с хорошим смыванием, например Проклин Нейтрафом. Он удобен для наружной мойки оборудования и даёт плотную пену, которая удерживается на вертикальных поверхностях и помогает выдерживать экспозицию без постоянного повторного нанесения.
| Условия на линии | Метод нанесения | Технологический акцент |
|---|---|---|
| Пыль и стружка | Вода, низкое давление | Смыв до химии |
| СОЖ и масло | Пена на поверхности | Выдержка и щётка |
| Узкие зоны | Ручная протирка | Контроль остатка |
| Алюминиевые элементы | Мягкий режим | Тест совместимости |
Корректировки режима в стандартных случаях
Если на приводном барабане и ленте появляется липкая полоса от консервационных масел, чаще всего не хватает времени контакта или температуры. Выдержку увеличивают в пределах диапазона, а температуру поднимают до тёплой зоны. Затем проверяют трение и отсутствие выраженной скользкой плёнки на контрольном участке. Если проблема повторяется регулярно, технолог переносит мойку на конец смены, чтобы раствор успевал отработать без спешки, и вводит промежуточный смыв стружки в середине смены.
Если на боковых направляющих и в уголках рам остаётся серый налёт, обычно мешает абразивная фракция, которая экранирует плёнку. Здесь помогает двухэтапный подход: сначала более интенсивный водный смыв и сбор шлама, затем химическая обработка. Для участков, где есть алюминиевые кожухи или детали, но требуется уверенное удаление органики, применяют щелочные составы с ингибиторами коррозии и держат температуру в пределах допустимой зоны, например Проклин Алкасип Ал в концентрации порядка 0,5-2% при 60-80 °C. Результат подтверждают смывом и отсутствием выраженной матовости на алюминии после ополаскивания.
Если после высыхания остаются следы подтёков, проблема чаще всего связана с неполным удалением ПАВ и солей жёсткости. В этом случае увеличивают объём ополаскивания, переходят на более тёплую воду и снижают концентрацию в рабочем диапазоне, сохраняя время контакта. Дополнительно помогает контроль pH последней промывной воды на сливе как индикатора возможной остаточной щёлочности, без попытки привязать его к точной концентрации на поверхности.
Если требуется аккуратная мойка окрашенных защитных кожухов и водостойких покрытий на ограждениях рядом с конвейером, избегают агрессивной щелочи и длительной выдержки. Для таких смежных задач подходят составы, рассчитанные на стойкие загрязнения и бережное отношение к ЛКП, например Проклин Актифом А. При этом его обычно не применяют на алюминии и оцинкованной стали без предварительного теста и подбирают режим в диапазоне 20-40 °C с короткой выдержкой.
Контроль чистоты и повторяемость результата
Чтобы очистка производственных линий давала одинаковый результат, контроль привязывают к точкам риска: приводной барабан, внутренняя кромка ленты, зона перед датчиками, поддоны у сливов. Помимо визуального осмотра используют смывы с одинаковой площади и сравнение остаточного загрязнения по массе или по экстракции, если такая методика принята на предприятии. В производственной документации фиксируют три параметра, которыми реально может управлять смена: концентрацию рабочего раствора, температуру и время выдержки, а также способ нанесения, поскольку пена и струйная подача по-разному удерживаются на вертикальных поверхностях.
Основные ошибки при настройке процесса
Сократить количество повторных циклов помогает не усиление химии, а устранение сбоев в последовательности операций и контроль ополаскивания.
- Слабый предварительный смыв
- Избыточная концентрация
- Короткая выдержка
- Недостаточное ополаскивание
- Отсутствие контрольных смывов
Потери времени и ресурса при неправильной мойке
Ошибочный режим быстро превращается в скрытые затраты: простои на ручную дочистку, перерасход воды из-за чрезмерно длительного ополаскивания, преждевременная замена ленты из-за химического воздействия, рост износа роликов из-за абразива. Мойка оборудования на заводе становится управляемой, когда технолог разделяет задачи по типу загрязнения и задаёт критерий окончания каждого этапа, а не ориентируется на субъективную оценку чистоты. Дополнительно помогает единая тарировка дозирования и учёт температуры раствора на выходе, потому что холодный контур часто даёт другой результат даже при той же концентрации.
Если в регламент включают санитарную обработку конвейеров, её отделяют от обычной отмывки масел и шлама и проводят после полной промывки и удаления остатков моющего раствора, чтобы не снижать эффективность последующего этапа. Дезинфекция оборудования в машиностроении встречается точечно, например в зонах с особыми требованиями к чистоте тары или упаковки. В таких случаях заранее проверяют совместимость дезсредства с лентой, датчиками и маркировкой.
Когда режимы подобраны и закреплены, промышленная мойка перестаёт быть источником простоев и конфликтов между сменами. Чтобы уточнить совместимость материалов конвейера и настроить параметры под вашу воду и тип загрязнений, удобно написать нам. Ориентиры по продуктам и смежным задачам есть в каталоге средств Pro.Clean.
