


Корзина пуста
Содержание
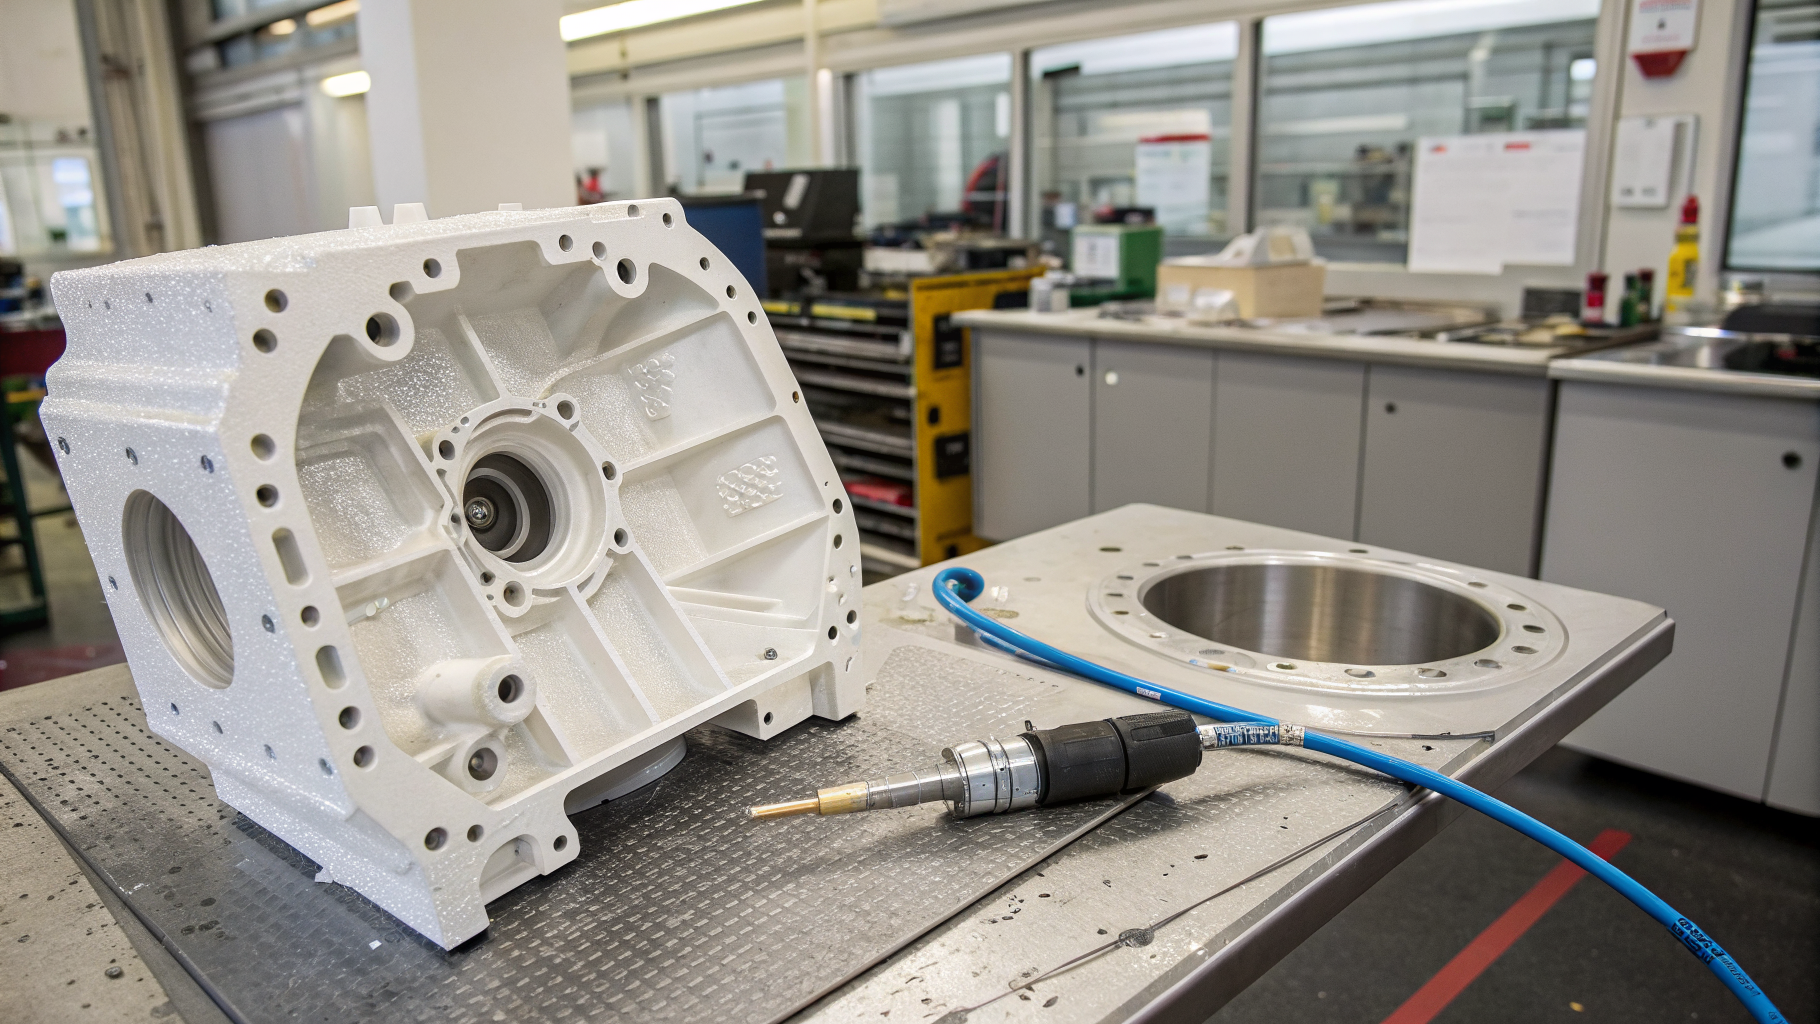
В машиностроении качество очистки нередко ухудшается не на наружных поверхностях, а в глухих карманах, внутренних каналах, резьбовых отверстиях и полостях литья. Снаружи деталь выглядит чистой, но после сборки появляются подтёки, ухудшается адгезия покрытий, растёт риск заклинивания или нестабильной работы узла. Задача сводится к трём пунктам: доставить рабочий раствор в полость, обеспечить сдвиг загрязнений с поверхности и вывести наружу загрязнения и остатки химии.
Что мешает отмывать внутренние каналы
Главная проблема скрытых зон - гидродинамика. В узких участках поток обходит препятствия, в расширениях образуются застойные области, а воздушные пробки перекрывают контакт раствора с поверхностью. Если деталь поступает после мехобработки, внутри часто остаются остатки СОЖ (смазочно-охлаждающей жидкости), тонкая плёнка масел, абразивная пыль и металлическая стружка. Эти загрязнения удерживаются капиллярными эффектами и неровностями, поэтому простая выдержка в ванне без движения редко даёт воспроизводимый результат.
Чаще всего качество повышает настройка ориентации детали и направления потока. Деталь в корзине разворачивают так, чтобы возможные воздушные ловушки имели выход вверх, а выходы каналов не перекрывались соседними деталями и сеткой. Для глухих карманов стараются обеспечить периодическое заполнение и слив. Это помогает разрушать воздушные пробки, выносить взвесь наружу и снижать риск повторного осаждения.
Доставка раствора в скрытые полости
Для промывки внутренних каналов важнее не сильная химия, а повторяемая подача раствора: рециркуляция через форсунки, направленные струи, импульсная подача, барботаж или перемешивание, которое реально меняет движение жидкости внутри детали. При серийной мойке сложных деталей оправдана оснастка: заглушки, переходники, штуцеры или временные подводы к технологическим отверстиям. Это нужно, чтобы прокачивать раствор через конкретный канал, а не рассчитывать на общий объём ванны.
Когда основная задача - обезжиривание и удаление смешанных производственных загрязнений с узлов, агрегатов и труб, используют щелочные составы. В правильно подобранных режимах они работают в циркуляции и, как правило, не приводят к заметным коррозионным эффектам на совместимых металлах, например Проклин Юнитех. В таких процессах контроль ведут не по блеску, а по косвенным воспроизводимым признакам: стабильному смачиванию внутренних стенок (без разрывов плёнки) и отсутствию масляных следов на контрольной салфетке после выхода промывной воды.
Материалы и совместимость процесса
Внутренние полости особенно чувствительны к ошибкам по совместимости: реакция на поверхности в канале может начаться незаметно, а последствия проявятся при сборке. Поэтому перед внедрением режима обычно фиксируют три вещи: материал детали и покрытий, состав уплотнений и то, какие остатки раствора допустимы по процессу (например, перед покраской или сваркой). Если в линии встречаются разные материалы, безопаснее начинать с менее агрессивных по воздействию режимов и подтверждать их контрольной партией.
- Алюминий и оцинкованные элементы проверяют отдельно по совместимости
- Нержавеющие стали и медные сплавы учитывают при выборе химии
- Полимеры и лакокрасочные покрытия оценивают на водостойкость
Стандартные сбои и корректировки
Если результат нестабилен, удобнее диагностировать процесс по симптомам на выходе: характеру подтёков, мутности промывной воды, жирным пятнам после сушки, повторяемости по партиям. Так проще понять, что именно не сработало: доставка раствора, механическое воздействие потока или стадия удаления остатков. Для технолога важно, что корректирующие действия часто связаны не с заменой средства, а с изменением порядка стадий и динамики промывки.
| Проблема | Возможная причина | Корректирующее действие | Как контролировать |
|---|---|---|---|
| Жирные подтёки после сушки | Раствор не проходит через полость | Поменять ориентацию, обеспечить прокачку | Проверка смачивания и салфеточный тест |
| Мутная промывная вода волнами | Срыв осадка и повторное осаждение | Усилить фильтрацию и обновление ванны | Визуальная оценка взвеси, контроль фильтров |
| Белёсые следы внутри канала | Солеотложения или высокая жёсткость воды | Корректировать режим промывки и декальцинации по подтверждённым отложениям | Осмотр эндоскопом, визуальный контроль промывки до прозрачности |
Загрязнения в полостях и их удаление
Скрытые зоны часто содержат слоистые загрязнения: масляная плёнка удерживает абразив и стружку, а сверху высыхают соли и остатки технологических растворов. Поэтому стадийность важнее попытки удалить всё за один проход. Сначала снимают органику и диспергируют взвесь, затем обеспечивают интенсивную промывку, и только после этого переходят к удалению минеральных отложений, если они подтверждены контролем.
- СОЖ и масла требуют обезжиривания и выноса эмульсии
- Стружка и абразив зависят от фильтрации и направленного потока
- Окалина и нагар хуже снимаются без механического воздействия
- Солевой налёт уходит после кислотной стадии и промывки
Когда в каналах подтверждаются солеотложения, для кислотоустойчивых водостойких поверхностей применяют декальцинацию составами, удаляющими налёт солей жёсткости. В смежных задачах обслуживания водонагревательного и кухонного оборудования используют Проклин антинакипин. При этом в машиностроительных процессах заранее оценивают кислотостойкость материала и исключают чувствительные поверхности, например алюминий и оцинковку. Если же на первом плане жиры и белковые загрязнения на оборудовании и транспортных поверхностях, для пенного нанесения применяют Проклин Нейтрафом. Однако для внутренних полостей и циркуляционных контуров такой формат выбирают с учётом пенообразования и требований к промывке.
Если нужно проанализировать вашу деталь по геометрии полостей, подобрать последовательность стадий и способ контроля чистоты, напишите нам и приложите фото или чертёж с критичными каналами. Для ориентиров по совместимости и типам промышленных составов под разные загрязнения удобно открыть каталог средств Pro.Clean и отталкиваться от материала и способа мойки.
