


Корзина пуста
Содержание
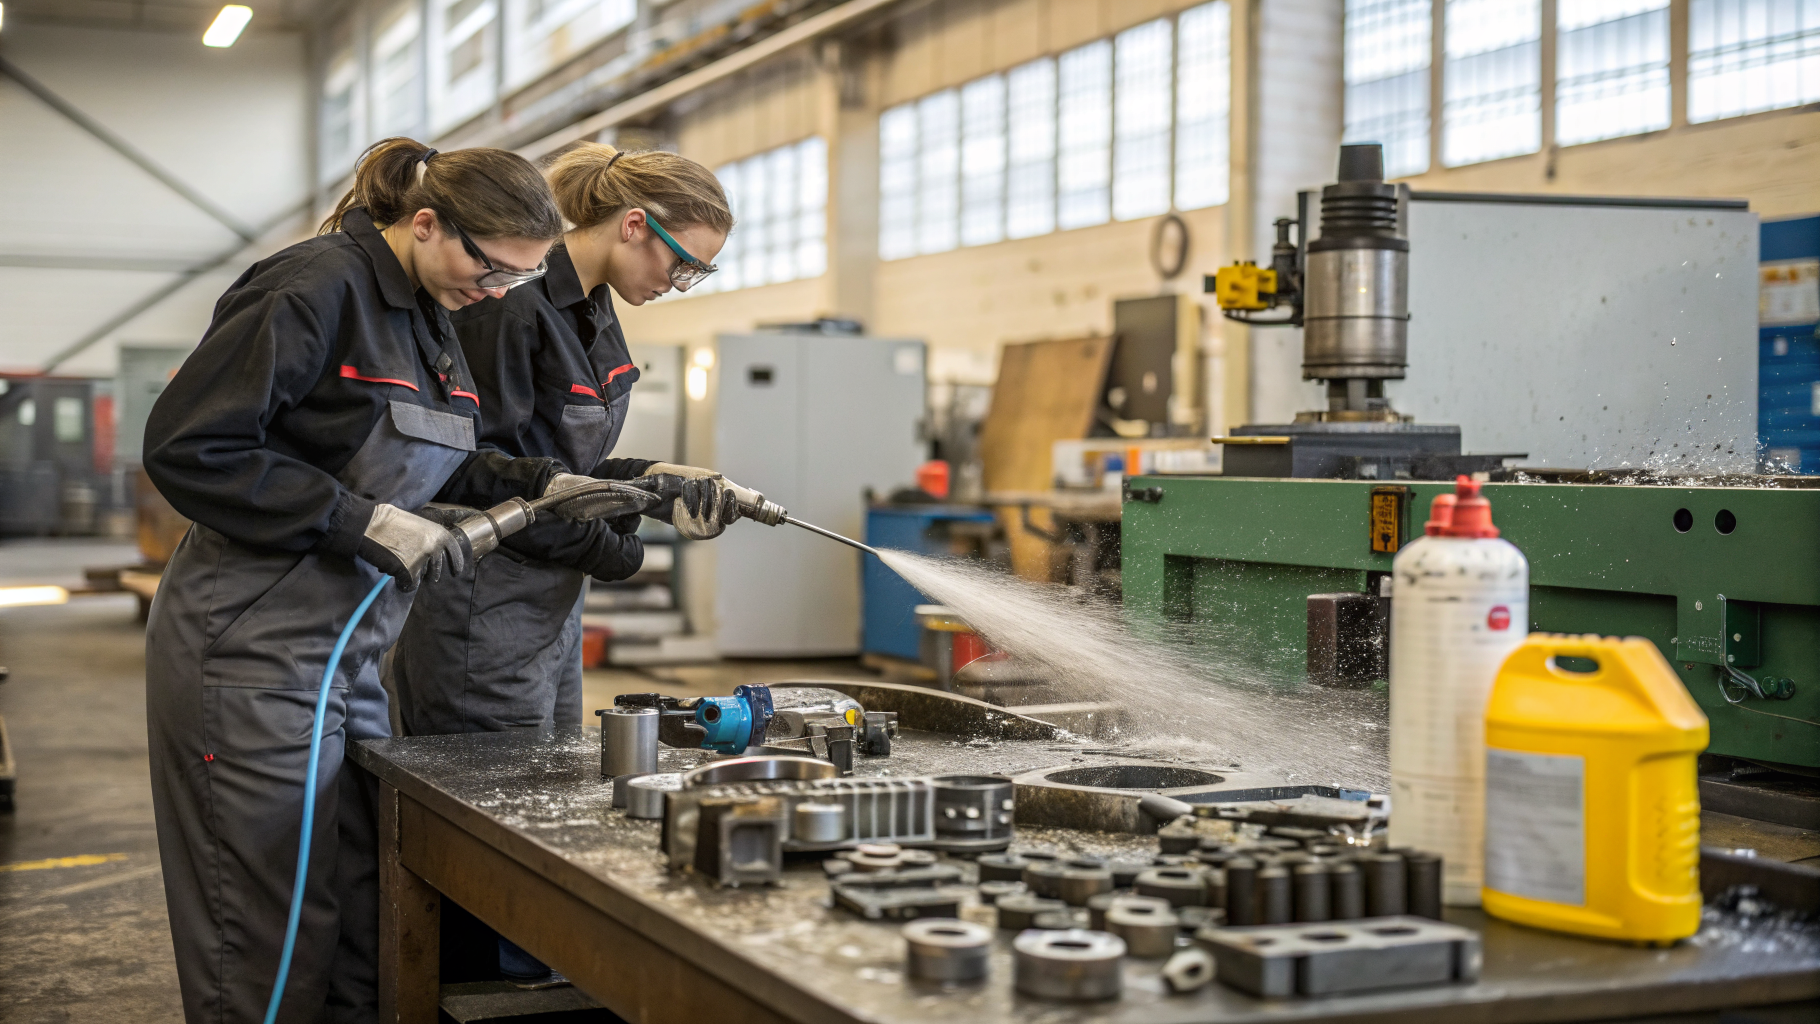
На участке мойки деталей растут затраты, хотя состав загрязнений и номенклатура узлов не меняются. Ошибка в режиме быстро приводит к повторным циклам, коррозионным рискам и простоям перед сборкой или окраской. Расходами удобнее управлять через контроль загрязнений, параметров ванны и промывки, а также через настройку механики струй и логистики между операциями. Для подбора химии под масла, СОЖ и консервационные плёнки подходят моющие средства для машиностроения для межоперационного обезжиривания стальных и алюминиевых поверхностей в струйных и погружных машинах.
Карта загрязнений и лишних операций
Снижение затрат на мойку начинается не с замены средства, а с фиксации того, какие загрязнения фактически поступают на пост: смесь минеральных масел, остатки эмульсии СОЖ, консервационные материалы, абразивная пыль. Когда в одной ванне пытаются снять всё сразу, растут концентрация, температура и время цикла, а бюджет уходит в пар и воду. Технологу выгоднее разделить потоки: детали с тяжёлыми масляными загрязнениями направлять на предварительное обезжиривание, а более чистые после мехобработки проводить по укороченному циклу с усиленной промывкой.
- Минеральные масла, плёнка и подтёки
- Эмульсия СОЖ, липкая матрица
- Консервация, воскообразный налёт
- Абразив, шлам и пыль
Минеральные масла лучше удаляются при повышенной температуре раствора и достаточной механике струи, а не при бесконечном росте концентрации. Эмульсия СОЖ часто удерживается за счёт компонентов эмульсии и солей, поэтому важны диспергирование и контроль электропроводности промывки. Консервационные составы обычно требуют более длительного контакта и аккуратного подбора щёлочности, чтобы снизить риск потемнения на цветных сплавах. Абразив и шлам дешевле убирать фильтрацией и отстоем, чем пытаться удержать их химией.
Управляемые параметры ванны и оборудования
Стоимость цикла определяют три параметра: концентрация, температура и время контакта. Для струйной мойки в машиностроении часто поддерживают рабочую зону щёлочности в среднещелочной или сильнощелочной области, а температуру раствора - в диапазоне 45-75 °C, если это совместимо с материалами и уплотнениями. Время основного этапа обычно настраивают в коридоре 2-10 минут для текущей межоперационной подготовки и увеличивают при стойкой консервации. Результат подтверждают не по блеску, а по повторяемому контролю: смыв с поверхности, тест на остаточную масляную плёнку, стабильность pH и электропроводности.
Перерасход часто связан с механикой. Изношенные форсунки формируют неверный факел, давление уходит в низкую зону, а оператор компенсирует это химией и временем. На практике технологу помогает такой порядок: раз в смену отслеживать засорение фильтра и состояние форсунок, раз в неделю сверять фактическую температуру по термометрии в баке и на обратке, а подпитку выполнять по показателю концентрации, а не визуально.
Мойка деталей дешевле за счёт промывки
Оптимизация промывки в моечной машине часто даёт больший эффект, чем усиление основного раствора. Избыточная промывка расходует воду и тепло, а недостаточная оставляет щёлочь и диспергированные масла, что вызывает пятна перед окраской и повторные циклы. Схема экономии обычно строится вокруг каскада: первая промывка снимает основную долю химии и загрязнений, вторая стабилизирует качество, а подпитку свежей водой подают в последнюю ступень с переливом назад. Для контроля используют электропроводность или pH промывной воды в баке, а также визуально проверяют отсутствие пены и разводов после сушки.
Белёсый налёт после сушки чаще всего связан с высокой минерализацией воды и уносом солей с промывки. Корректировка режима обычно проще, чем замена химии: снижают температуру промывки, уменьшают унос за счёт более длительного стекания и вводят контроль жёсткости воды. На участках с жёсткой водой частичная подготовка воды для промывки обычно окупается быстрее, чем увеличение расхода моющего раствора.
Частые ситуации и корректировки режима
При стойкой масляной плёнке после струйного этапа начинают с механики: проверяют, соответствует ли давление средней или высокой зоне, и контролируют чистоту фильтра. Затем корректируют температуру на 5-10 °C в пределах допустимого, и только после этого повышают концентрацию в разумном диапазоне. Если детали алюминиевые или есть алюминиевые элементы оснастки, предпочтительны щёлочные составы с ингибиторами и низким пенообразованием, пригодные для циркуляции, например Проклин Алкасип Ал. Он подходит для удаления жировых и белковых загрязнений с алюминиевых и стальных поверхностей в циркуляционных схемах, где пена мешает стабильной подаче.
При повторном загрязнении чистых деталей между мойкой и сборкой причина часто в логистике и хранении: тёплая поверхность быстрее собирает аэрозоль масла и пыль. Сокращают время транспортировки, вводят закрытые лотки, а температуру детали после выхода из машины стараются удерживать в умеренной зоне, чтобы снизить риск конденсации и повторного загрязнения. При пятнах после сушки в первую очередь корректируют промывку и качество воды, затем проверяют, не завышено ли время контакта со щёлочью на тонкостенных изделиях.
Когда требуется отмывка пригаров и смолистых отложений на вспомогательном оборудовании участка термообработки, экономику ухудшают ручной труд и длительное замачивание. В таких задачах используют сильнощелочные пенные концентраты, которые работают в диапазоне 20-80 °C и удерживаются на вертикальных поверхностях, например Проклин Термо. Его применяют для снятия нагара и копоти с термокамер и вентиляционных элементов, что снижает простои при очистке оснастки и камер, если материал поверхности химически стоек.
Контроль качества без лишних переделок
Экономия на мойке держится на повторяемом контроле, иначе предприятие платит за скрытые переделки. Технологу удобно связать показатель процесса и действие: если параметр отклоняется, корректируют конкретный этап, а не увеличивают всё сразу. Контроль проводят в стабильных точках: раствор в баке, последняя промывка, поверхность детали до упаковки.
| Объект контроля | Метод | Действие |
|---|---|---|
| Раствор ванны | Контроль pH | Корректировать подпитку |
| Промывная вода | Электропроводность | Настроить каскад |
| Деталь после сушки | Смыв салфеткой | Уточнить промывку |
| Форсунки и фильтр | Осмотр | Очистить, заменить |
| Шлам в баке | Отстой, фильтрация | Скорректировать слив |
Где чаще всего теряются деньги
Наибольшие потери обычно дают повторные циклы, перегрев раствора без прироста качества и унос химии с детали в промывку из-за недостаточного стекания.
Сильная пена при ручной обработке и на термооборудовании также увеличивает расход и время смыва. В таких смежных работах применяют составы вроде Проклин антижир для удаления пригаров и стойких жировых загрязнений со щелочестойких поверхностей, когда нужна пенная выдержка и последующее тщательное ополаскивание, а алюминий и окрашенные покрытия исключают.
Когда режимы зафиксированы и контроль привязан к действиям, расходы снижаются за счёт меньшего числа переделок, стабильной промывки и более бережного отношения к оборудованию. Для сопоставления решений по типам загрязнений и материалам удобно открыть каталог средств Pro.Clean и выбрать варианты под ваш тип мойки. При необходимости технологическую схему можно уточнить по фактической воде, материалам и геометрии деталей на пробной обработке.
