


Корзина пуста
Содержание
В машиностроении результат мойки деталей влияет на сборку, адгезию покрытий и стабильность размеров в узлах трения. Ошибка в оценке чистоты приводит к повторным циклам, задержкам на линии и дефектам на финишных операциях. Оценка качества мойки без лаборатории дает результат, когда ее привязывают к типу загрязнения, материалу и режиму. Такой подход упрощает внедрение процесса и снижает число повторных обработок в серии.
Какие дефекты видны после мойки
Практика показывает несколько признаков нестабильной подготовки поверхности. Жирные полосы и плёнка после сушки чаще связаны с остатками консервационных масел, СОЖ и недостаточной эмульгацией, а не с одной конкретной причиной. Белёсые разводы и пятнистость нередко появляются при высокой минерализации воды и накоплении солей в системе, особенно когда промывка работает на минимальном расходе. Потемнение на отдельных участках и изменение оттенка на алюминиевых сплавах или цинковых покрытиях может указывать на риск избыточной щелочности или слишком долгую выдержку в растворе.
Чтобы управлять процессом, важно зафиксировать параметры, которые технолог реально контролирует: температура раствора 35-70 °C в зависимости от масла и геометрии, концентрация рабочего раствора в диапазоне 0,5-5%, время контакта 2-15 минут, а также жёсткость и электропроводность воды на промывке. Если визуальные дефекты меняются от партии к партии при неизменных параметрах, разумнее не бесконечно корректировать режим, а заменить тип средства на более устойчивое к загрязнению и качеству воды. Для универсальных задач обезжиривания в среднепенной схеме и в рециркуляции подходят составы с комплексообразователями, например Проклин Эсидфом С. Он уместен, когда нужно сохранить моющую способность в серии и снизить коррозионные риски при корректной настройке процесса и подтверждённой совместимости с материалами.
Визуальная проверка чистоты деталей
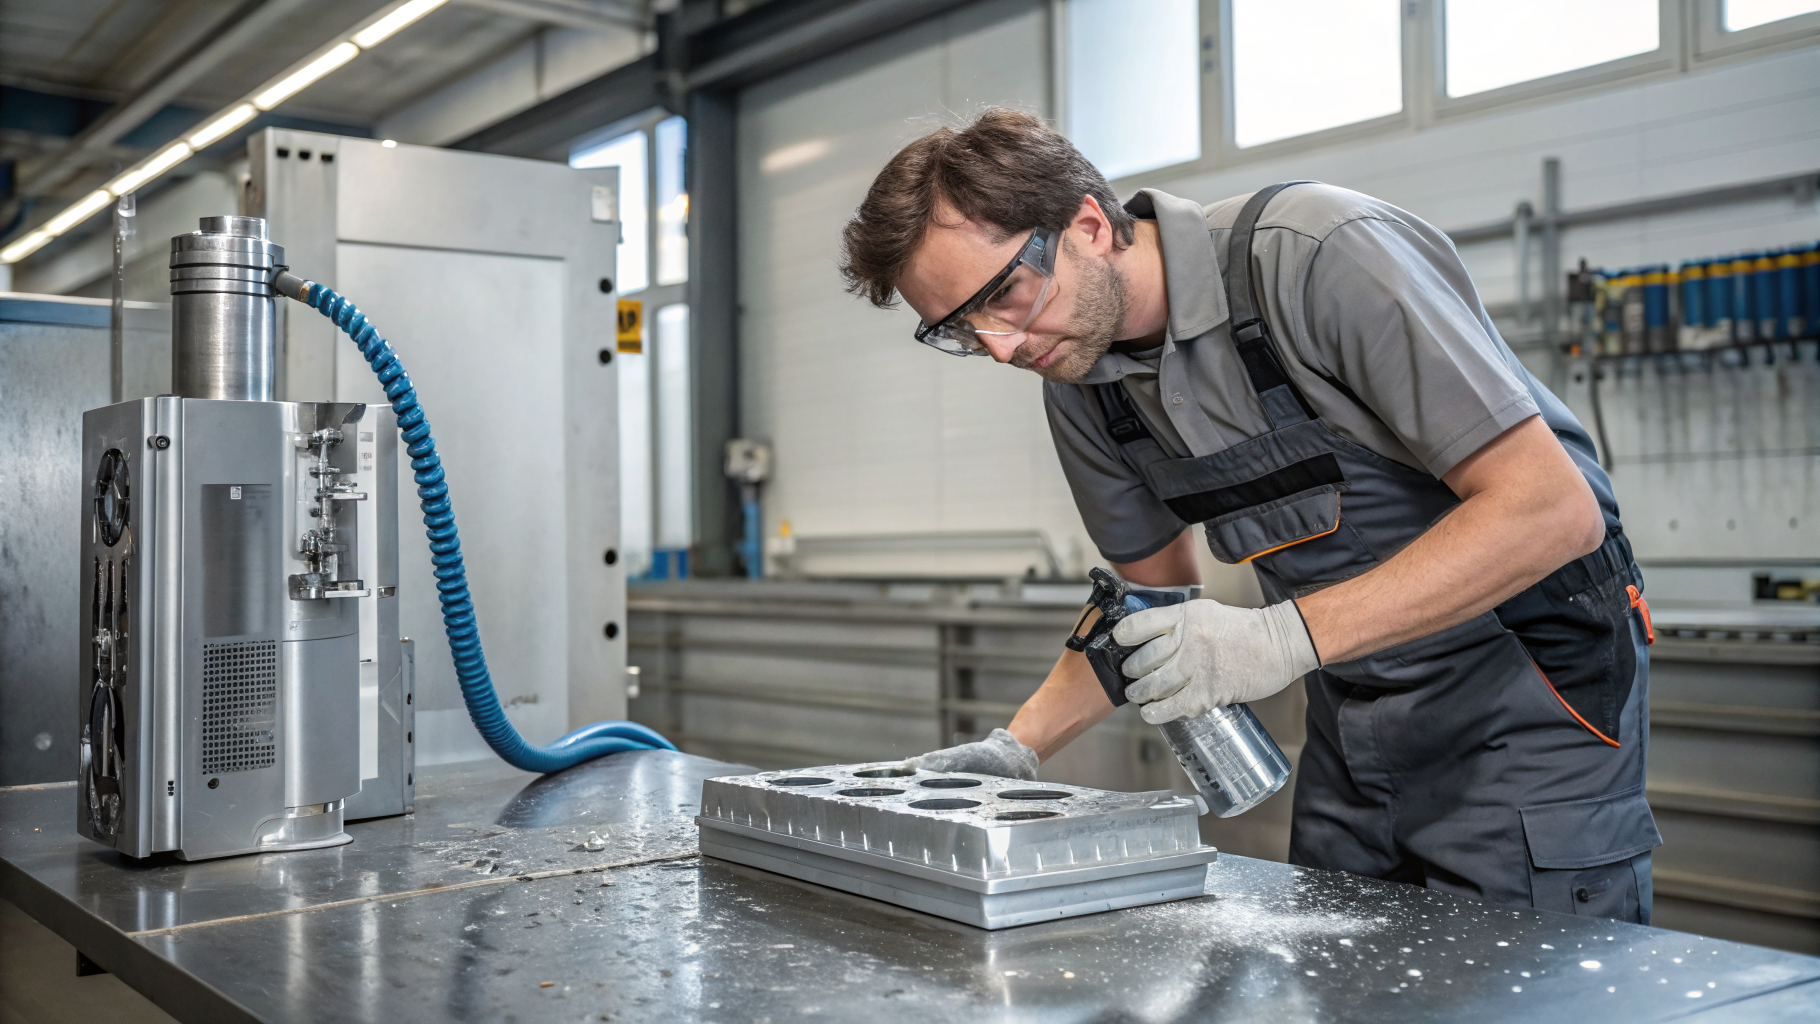
Визуальная проверка чистоты деталей дает воспроизводимый результат, если задать единые условия осмотра. Деталь оценивают после одинакового времени стекания и сушки, при стабильном освещении и в контрольных зонах, где чаще удерживается плёнка: глухие отверстия, резьбы, карманы, стыки после фрезерования и зоны после притирки. Отдельно проверяют кромки и участки после дробемётной обработки: там плёнка проявляется быстрее, и ее легко спутать с оттенком окалины или следами шлифования.
Три практические ситуации требуют разных корректировок. Если плёнка появляется только в карманах и на резьбе, сначала проверяют механику выноса: ориентацию в корзине, дренаж, интенсивность струй и время стекания. Затем увеличивают эффективность промывки или повышают температуру мойки в пределах, допустимых для материала. Если плёнка равномерная по всей поверхности, чаще не хватает химии. В этом случае выгоднее поднять концентрацию в безопасной зоне и перейти на состав с более сильной эмульгирующей способностью, чем увеличивать время контакта и перегружать линию. Белёсые разводы после сушки чаще устраняют не ростом концентрации, а контролем промывки и качества воды: избыток щелочи повышает нагрузку на ополаскивание и делает результат менее предсказуемым.
Методы контроля очистки деталей
Без лаборатории помогают простые тесты, которые связывают результат с последующей операцией. Тест на смачивание водой применяют как индикатор возможной остаточной гидрофобной плёнки: равномерная водяная плёнка без разрывов в контрольной зоне может указывать, что масляные остатки снижены до технологически приемлемого уровня. Появление разрывов требует проверки концентрации, температуры и времени. Для деталей перед окраской, фосфатированием или нанесением клеевых составов этот тест помогает заметить дрейф процесса раньше, чем появится брак на покрытии.
Еще одна частая ситуация связана с жёсткой водой и падением эффективности по мере работы ванны. Если качество ухудшается к концу смены, сначала проверяют загрузку ванны по маслу и солям, затем частоту подпитки и фильтрацию, и только после этого меняют средство. Здесь важны устойчивость к жёсткости и стабильность рабочих параметров в умеренно щелочной зоне, чтобы снизить риск избыточного пенообразования и не усложнять промывку. Для таких режимов в моечных машинах и при ручной мойке на участке подходят продукты вроде Проклин Юнитех. Его используют, когда требуется универсальная очистка деталей и узлов с контролируемой пенностью и повторяемым результатом при изменении состава загрязнений.
Тесты контроля мойки в машиностроении
В цехе часто нужна проверка, которая занимает минуты и позволяет принять решение о корректировке режима. После мойки удобно вести контроль по дефектам процесса, а не только по виду поверхности: появление точечных непрокрасов, кратеров, локальных отслоений или нестабильной адгезии в серии может сигнализировать о дрейфе обезжиривания, промывки или сушки. В таких случаях оценивают логистику между операциями: время от мойки до нанесения покрытия, условия хранения и контакт с руками, поскольку вторичное загрязнение может свести на нет даже правильно выбранную химию.
Когда проблема не в мойке
Если визуально поверхность стабильна, а дефекты появляются после транспортировки и ожидания, внимание переносят на упаковку, перчатки, консервацию и чистоту тары.
Еще один блок ситуаций связан с контролем чистоты рабочих зон и оснастки, которые контактируют с деталями после мойки. Для протирки и быстрой дезинфекции небольших по площади или труднодоступных поверхностей на постах контроля и на столах подготовки применяют Септолит-Экспресс. Он уместен как вспомогательное средство санитарной обработки, когда нужно снизить риск переноса загрязнений с окружения на уже отмытую деталь, а не как замена технологической мойке.
Если на участке нужно связать признаки на поверхности с параметрами процесса и подобрать средство под материалы, воду и способ нанесения, технологу проще опираться на пробную обработку с понятными критериями контроля. Для таких задач можно обратиться за подбором состава и режима к нашим специалистам, чтобы сократить число итераций и быстрее стабилизировать качество в серии.
