


Корзина пуста
Содержание
В моечной ванне для деталей тележек, редукторов или тормозных узлов щелочной раствор постепенно теряет активность. Ошибка в концентрации приводит к повторным циклам, увеличению времени выдержки и риску точечной коррозии стали. Контроль обычно строят на сочетании измерения щелочности, фиксированных доливов и привязки режима к типу загрязнений. Параметры уточняют с учетом температуры раствора, времени контакта и качества воды.
Что меняет концентрация в процессе
В мойке узлов транспорта щелочь работает как основа для омыления и диспергирования органики, а также как компонент, поддерживающий работу ПАВ в составе моющего средства. При снижении концентрации уменьшается скорость удаления масляной пленки и смазок, а твердые фракции нагара и графитной пыли сильнее удерживаются на микрошероховатости. При завышении концентрации быстрее расходуются ингибиторные добавки в оборотной системе, возрастает риск потемнения цветных сплавов и увеличивается нагрузка на ополаскивание, так как остаточную щелочность сложнее смыть.
Практический ориентир по управляемым параметрам задают не одной цифрой, а диапазоном. Для большинства механизированных процессов по стали начинают с сильнощелочной области и подбирают рабочие концентрации в пределах примерно 0,5-3% по продукту, а температуру держат в зоне 40-80 °C. Время контакта чаще укладывается в 5-20 минут при циркуляции и в 10-30 минут при замачивании. После этого решение о корректировке принимают по контролю щелочности и результатам смывов на остаточные загрязнения.
Методы измерения щелочности на участке
На производстве обычно используют два уровня контроля. Оперативный обеспечивают тест-полоски или портативные pH-метры: они показывают, что раствор выходит из сильнощелочной зоны, и помогают быстро выявить ошибку дозатора. Технологический уровень обеспечивает титрование по общей щелочности. Этот метод менее чувствителен к влиянию ПАВ и солей жесткости и лучше подходит для расчета долива концентрата по фактическому расходу. Приборный контроль полезно привязывать к температуре пробы, так как измерение pH и электропроводности зависит от нагрева. Поэтому пробы из ванны или бака желательно доводить до близкой температуры, например 20-25 °C.
В закрытых контурах дополнительно отслеживают электропроводность как быстрый индикатор тренда, но не используют ее как единственный критерий. Накопление солей, продуктов нейтрализации и вынос эмульсии могут повышать проводимость при снижении активной щелочности. Поэтому на этапе внедрения устанавливают рабочую корреляцию между титрованием и показаниями датчика. Для задач, где важна беспенная работа в автоматизированной мойке деталей, применяют продукты вроде Проклин Алкатех А. Низкое пенообразование помогает стабилизировать работу оборудования и снизить риск переливов в насосной части.
Как настроить подпитку раствора
Стабильность концентрации обеспечивают не разовыми корректировками, а дисциплиной подпитки. Для ручного участка удобно правило фиксированного долива: объем добавки задают на единицу потерь по уровню в ванне, а контроль щелочности проводят по графику, например раз в смену или после обработки партии сильно загрязненных узлов. На механизированных линиях применяют дозирование по расходомеру подпиточной воды и периодически проверяют раствор титрованием, чтобы дозатор не уводил концентрацию при изменении качества воды или температуры.
Три параметра, которые лучше фиксировать в журнале, помогают технологу быстрее находить причину нестабильности: температура раствора, время контакта на этапе мойки и жесткость подпиточной воды. Жесткая вода ускоряет образование нерастворимых солей, повышает расход моющего состава на поддержание моющей способности и может ухудшать ополаскивание. При заметных колебаниях жесткости снижают долю подпитки сырой водой, переходят на умягчение и пересматривают частоту контроля по титру.
Частые отклонения и корректировки режима
При щелочной мойке маслозагрязненных узлов транспорта основной сбой обычно связан с выносом эмульсии и мелкодисперсной стружки в ванну. Раствор визуально остается однородным, но обезжиривание становится нестабильным, а после сушки появляются пятна. Корректировка обычно включает два действия: снижают нагрузку на ванну за счет предварительного стекания и механического удаления избытка смазки, затем вводят частичную фильтрацию или отстой с удалением шлама. По режиму чаще помогает не увеличение концентрации, а удержание температуры в среднем диапазоне 50-70 °C и обновление раствора по суммарному загрязнению, которое подтверждают смывами с контрольной детали.
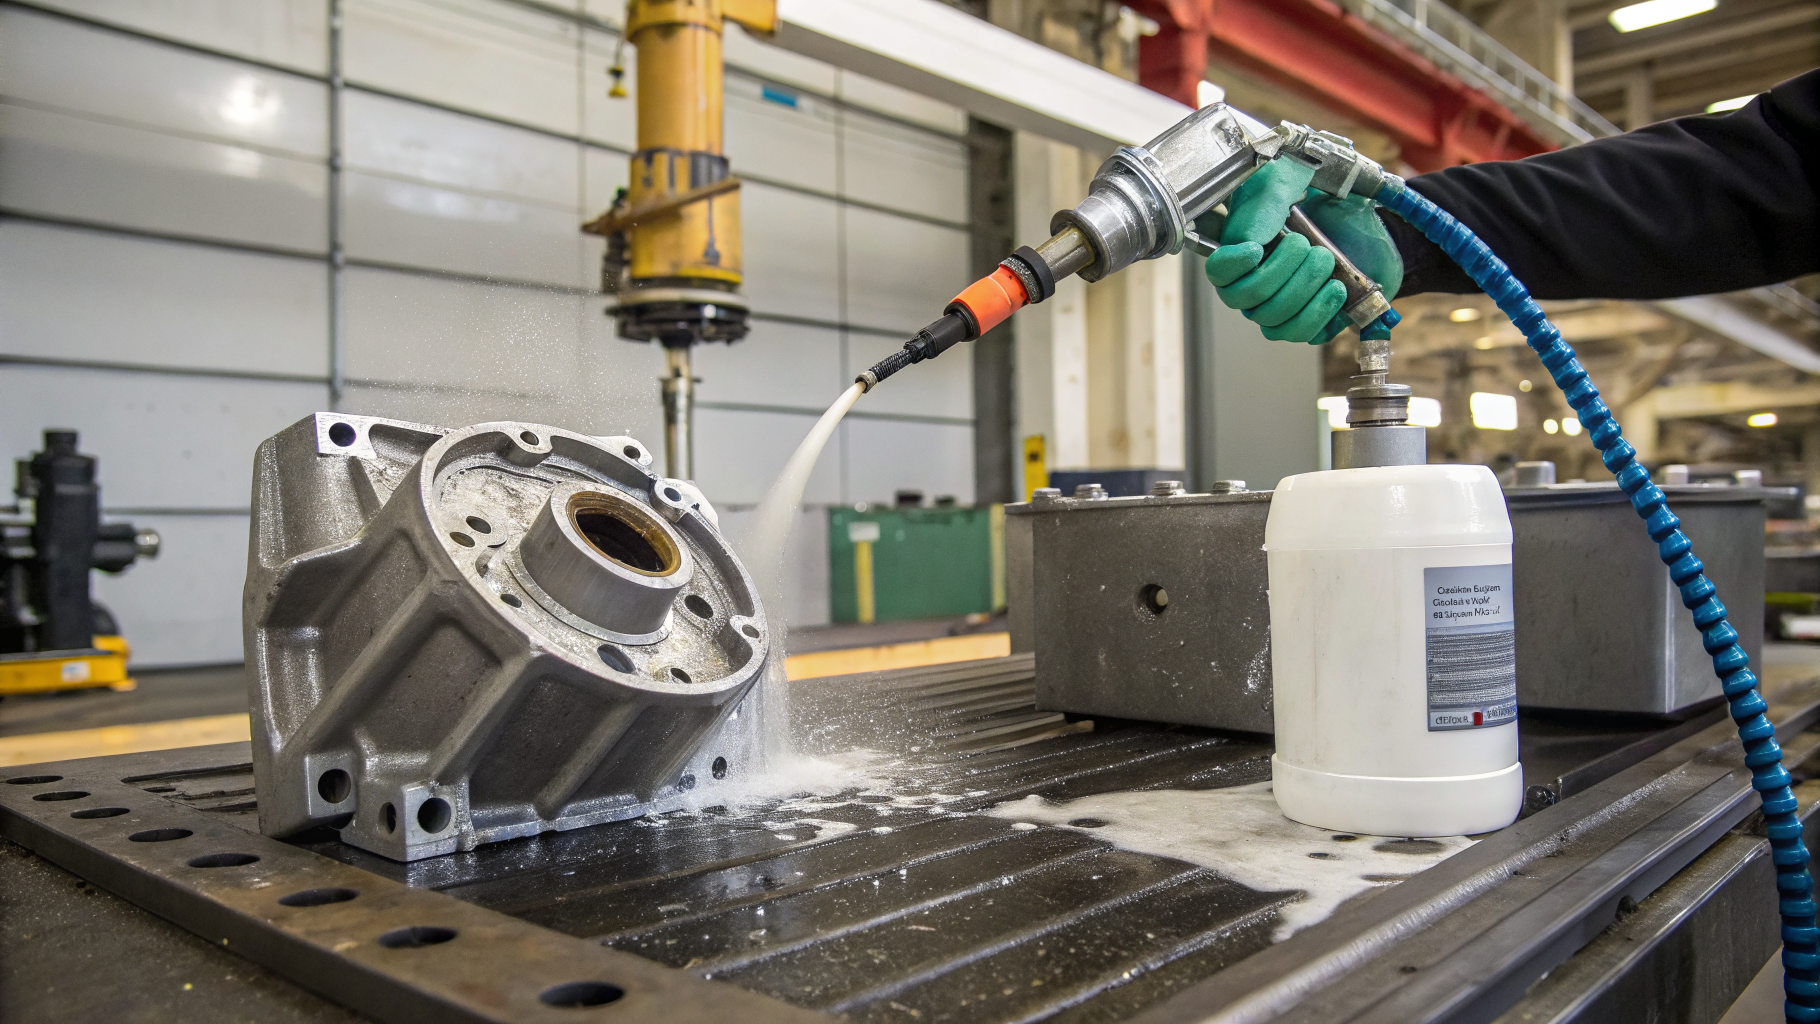
При щелочной мойке нагара узлов транспорта проблема обычно проявляется как неполное удаление плотной пленки в зонах перегрева и в теневых полостях. Увеличение концентрации быстро упирается в ограничения по материалам и по ополаскиванию, поэтому чаще выигрывают за счет времени контакта и способа нанесения. На участках с пенным нанесением улучшают смачиваемость и удержание состава на вертикальных поверхностях, а температуру раствора держат ближе к верхней границе допустимого диапазона оборудования. Для жестких органических отложений на термонагруженных поверхностях в смежных задачах применяют сильнощелочные пенные концентраты, например Проклин Термо. В транспорте важно заранее проверить совместимость с материалом узла и сократить время контакта на чувствительных покрытиях.
Для щелочной мойки смазочных отложений редукторов характерен эффект ловушки: свежий раствор отмывает наружные поверхности, но в полостях остается старая загущенная смазка. Затем при нагреве она вытекает и повторно загрязняет деталь. Корректировка включает прогрев узла до умеренной температуры перед мойкой, чтобы снизить вязкость, и двухстадийную обработку. Первая стадия короче и направлена на удаление пленки, вторая проводится после дренажа полостей и обновления раствора по щелочности. Если в составе парка есть алюминиевые крышки и детали из мягких металлов, концентрацию держат ближе к нижней границе рабочего диапазона и используют ингибированные составы, допускающие контакт с алюминием, например Проклин Алкасип Ал в концентрациях порядка 0,5-2% при 60-80 °C.
При щелочной очистке графитных отложений букс типичен перерасход реагента из-за ошибки в диагностике. Графит и дорожная пыль плохо удаляются, если струя не попадает в зоны уплотнений и лабиринтов, и технолог повышает концентрацию без результата. Корректировку начинают с механики процесса: меняют ориентацию детали в корзине, вводят паузы для стекания, проверяют давление и расход как средние или высокие для конкретной установки. Затем возвращаются к концентрации и температуре. Эффективность подтверждают не только внешним видом, а контрольным смывом из труднодоступной зоны и проверкой остаточного загрязнения на салфетке или по массе смыва.
Контроль качества после ополаскивания
Концентрацию щелочи имеет смысл контролировать вместе с качеством удаления остатков раствора. На практике это связывают с двумя проверками: измерением pH последней воды ополаскивания и смывами с поверхности детали после сушки. Если pH ополаскивания уходит в щелочную область, корректируют расход воды, время ополаскивания или вводят промежуточное ополаскивание в замкнутом контуре. Такой подход снижает риск последующего окисления, снижает риск скольжения при сборке и уменьшает простои из-за повторной мойки.
Если нужно увязать контроль щелочности с материалами узла, режимами оборудования и реальными загрязнениями на вашем транспорте, напишите нам. Технологу проще подобрать устойчивую схему контроля, когда заранее известны сплавы, геометрия деталей, качество воды и ограничения по температуре.
