


Корзина пуста
Содержание
При разборке двигателя при капитальном ремонте детали выходят из узлов с плотной смесью масла, сажи и продуктов окисления. Ошибка в выборе химии или режима оставляет плёнку. Из-за неё срывается контроль геометрии, нарушается адгезия герметиков и растёт риск повторных разборок. Процесс выстраивают через разделение загрязнений по природе и этапам, а режим подбирают по температуре, концентрации и механике воздействия. Критерии принимают по смывам и остаточному загрязнению, а не по одному виду поверхности.
Загрязнения после разборки и их химия
На деталях и агрегатах после вскрытия обычно одновременно присутствуют масляные отложения, загущённые смазки, лаковые плёнки, нагар в зоне камеры сгорания и на днищах поршней, а также коррозионные продукты в скрытых полостях. Для таких смесей в практике капремонта чаще выбирают щелочные водные составы, так как они эмульгируют углеводородную фазу и удерживают дисперсные частицы во взвеси. Важно заранее разделить узлы по материалам и типам покрытий, потому что один и тот же раствор даёт разный результат на стали, алюминии, чугуне и деталях с лакокрасочным слоем.
Связка параметров обеспечивает воспроизводимость: температура ванны или раствора в диапазоне примерно 40-70 °C, концентрация рабочего раствора порядка 1-5% для погружной мойки и циркуляции, время выдержки 5-30 минут. При струйной обработке добавляют ещё один управляемый фактор - интенсивность потока. Она переводит отрываемую плёнку в уносимую фазу и снижает риск повторного осаждения. Контроль в цехе обычно выстраивают через визуальный осмотр в зонах риска и смывы на остаточную масляную плёнку на контрольных площадках.
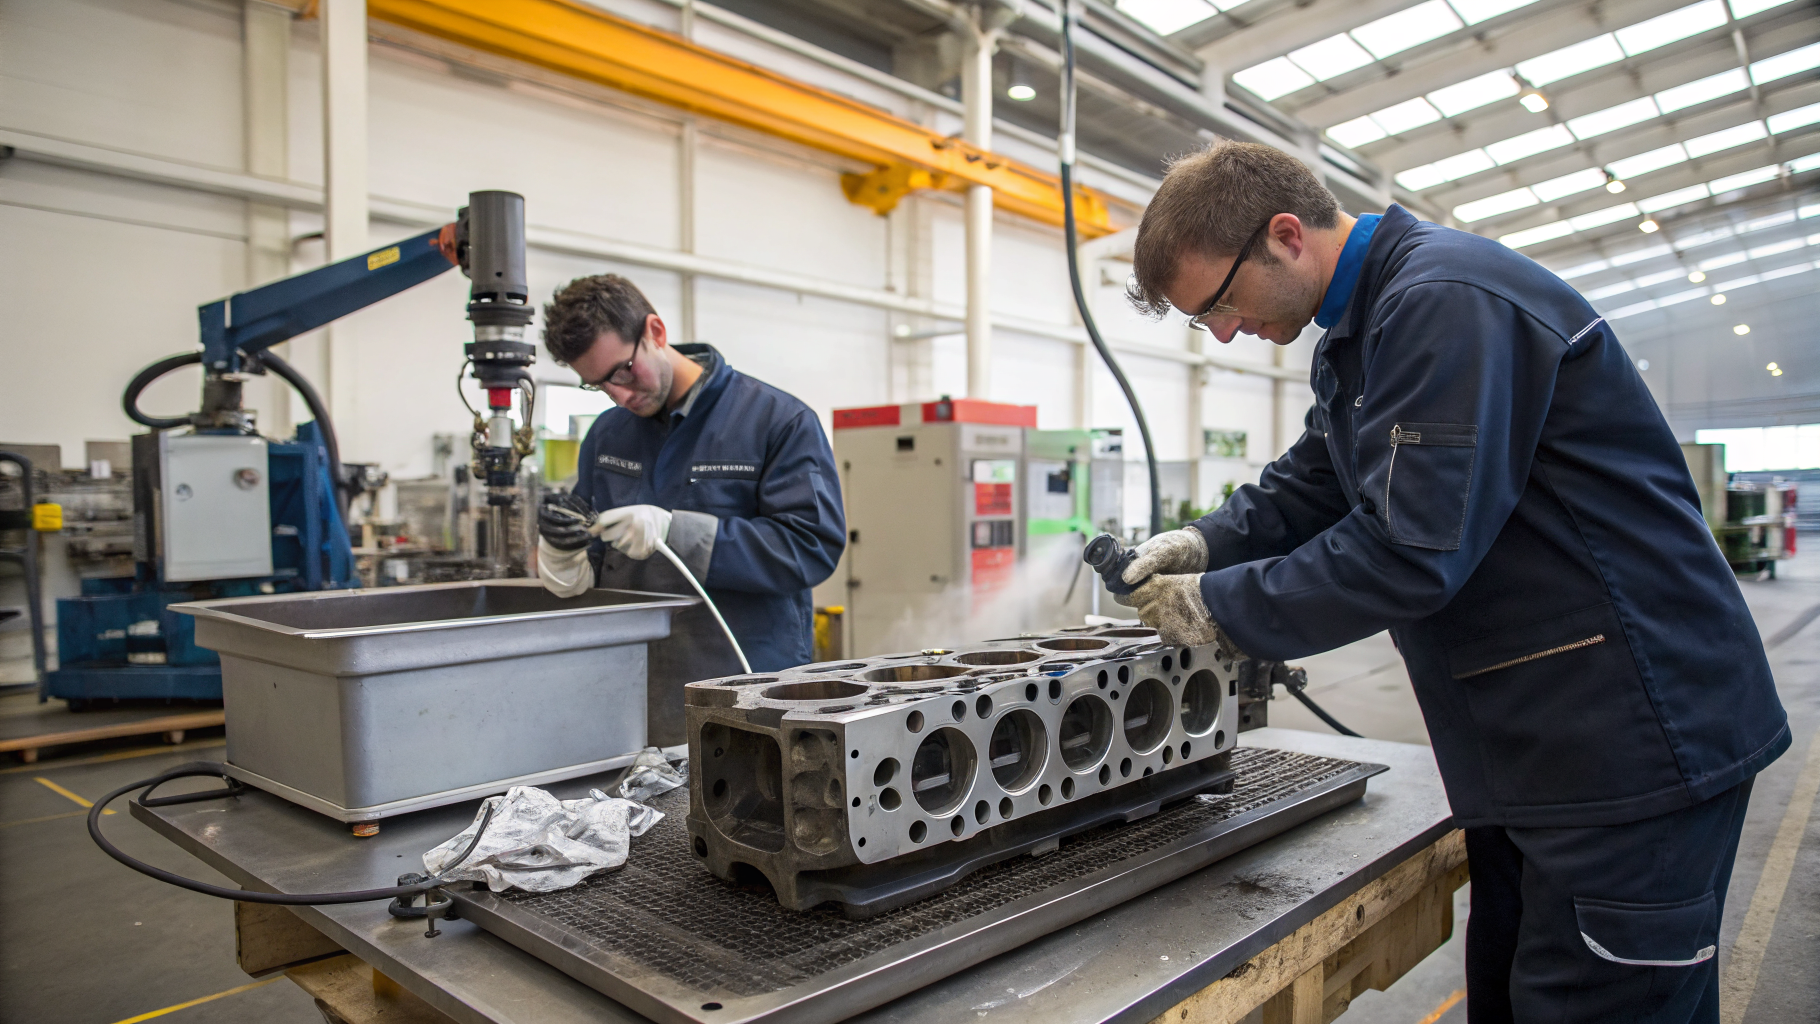
Схема мойки при капремонте двигателя
Технологическую последовательность строят от грубого к точному: предварительное удаление рыхлой грязи и сгустков, основная щелочная мойка, промежуточное ополаскивание, доочистка локальных зон, финальное ополаскивание и консервация либо быстрая сушка. Между этапами стараются не делать длительной межоперационной выдержки, так как подсохшая эмульсия превращается в трудносмываемую плёнку и вынуждает повышать температуру или концентрацию. Для основной стадии часто используют концентрат для мойки двигателя со средним пенообразованием, рассчитанный на циркуляцию и многократное применение, например Проклин Юнитех. Он подходит для обезжиривания узлов и деталей при водной технологии, когда важны стабильность раствора и возможность управлять процессом по концентрации.
Ополаскивание после щелочи выстраивают с учётом качества воды: при высокой жёсткости чаще появляются солевые разводы и шероховатая плёнка на чугунных и стальных поверхностях. В этом случае режим корректируют частичной заменой воды, контролем проводимости либо использованием смягчённой воды на финальном ополаскивании. После удаления остатков моющего состава участок вводят в работу только после стекания и высыхания, чтобы снизить риск переноса щёлочи в последующие операции дефектации и сборки.
Материалы, покрытия и совместимость
При капитальном ремонте рядом находятся алюминиевые головки и крышки, чугунные блоки, стальные коленвалы и крепёж, а также резинотехнические изделия и полимерные элементы. Поэтому совместимость проверяют на реальной детали или купоне при той же температуре и времени, что планируются в линии. Оценку ведут по потере блеска, изменению цвета и признакам травления. Щелочные средства в сильной щелочной области стараются не выдерживать на алюминии без проверки, а для цветных металлов режим обычно снижают по температуре и времени.
- Алюминий, сплавы
- Чугун и сталь
- Резины и пластики
- ЛКП и эмали
Если требуется сохранить лакокрасочное покрытие на навесных элементах или мойка идёт по внешним поверхностям агрегатов перед дефектацией, удобнее управлять процессом через пену и короткую выдержку. Для таких задач применяют составы, ориентированные на бесконтактную и контактную мойку транспорта, например Проклин Актифом А. Он помогает удалить дорожные и масляные загрязнения с окрашенных и полимерных поверхностей при температуре порядка 20-40 °C, а на алюминии и оцинкованных деталях режим задают только после теста совместимости.
Средство для очистки масляных отложений
Остаточная жирная плёнка после ванны чаще связана не только с недостатком щёлочи, а с перегрузкой раствора маслом и падением эмульгирующей способности. Режим корректируют регулярным снятием плавающей фазы, фильтрацией или отстаиванием с последующим возвратом раствора в работу. В линиях с погружной мойкой полезно вести простой учёт по визуальной прозрачности и времени разделения эмульсии в пробе и принимать решения до того, как начнётся повторное осаждение на тёплых деталях.
Если нужна универсальная мойка деталей, узлов и трубопроводов в ремонтной зоне и важна стойкость к многократному применению, в технологию часто ставят щелочные концентраты с умеренным пенообразованием и комплексообразователями, например Проклин Юнитех Ал. Такой вариант удобен там, где в потоке одновременно идут крышки, картерные детали и элементы оснастки, а корректировка режима достигается изменением концентрации в пределах 1-5% и температуры в рабочем окне ванны. Результат оценивают по смывам на остаточное загрязнение и по стабильности смачивания после ополаскивания.
Практические ситуации и корректировки режима
Стойкие лаковые плёнки на внутренних поверхностях картера и крышек часто сохраняются при низкой температуре раствора и короткой выдержке. Результат улучшают повышением температуры в пределах возможностей оборудования и материалов, а также добавлением стадии циркуляции или применением мягкой щётки на участках без прецизионных кромок. Затем переходят к тщательному ополаскиванию. Контроль выполняют смывом с контрольной площадки и проверкой равномерного смачивания водой без разрывов плёнки, что может указывать на остаточные загрязнения.
Нагар на поршнях и в зоне выпускных каналов удерживается механически, поэтому одно обезжиривание его не удаляет. Для удаления нагара с деталей двигателя в водной технологии обычно вводят предварительное отмокание в щелочном растворе при повышенной температуре и ограниченной выдержке, затем подключают направленную струйную обработку средней или высокой интенсивности на доступных поверхностях. Если остаются плотные включения в канавках, выполняют локальную доработку щёткой с контролем геометрии, чтобы не снять металл с рабочих посадок.
Потемнение алюминиевых деталей после цикла чаще связано с завышенной концентрацией или временем, а не с самим фактом щелочной мойки. Режим стабилизируют снижением концентрации, сокращением выдержки и более быстрым переводом на ополаскивание, а температуру держат в нижней части диапазона. Для подтверждения совместимости фиксируют массу детали до и после пробного цикла и оценивают состояние поверхности на контрольном участке, после чего масштабируют режим.
| Дефект | Вероятная причина | Корректировка режима | Контроль |
|---|---|---|---|
| Жирная плёнка | Перегрузка масла | Снятие плавающей фазы | Смыв, смачивание |
| Разводы после сушки | Жёсткая вода | Смягчение, промывка | Осмотр, проводимость |
Если заметен остаток смазки в резьбовых отверстиях и каналах, причина часто в геометрии и воздушных пробках при погружении. Помогает изменение ориентации детали в корзине, применение пульсации циркуляции или кратковременный подъём и повторное погружение для выхода воздуха. Удаление смазки с деталей двигателя подтверждают смывом из канала и повторным ополаскиванием до стабильного результата. Иначе при последующей сборке остаются локальные очаги загрязнения и появляются лишние простои.
Если нужно уточнить режим под ваш парк моечных установок и материалы деталей, напишите нам, технологи Pro.Clean помогут собрать исходные параметры и выбрать контроль качества. На старте достаточно описать тип загрязнений, температуру процесса, качество воды и требования к поверхности после ополаскивания.
