


Корзина пуста
Содержание
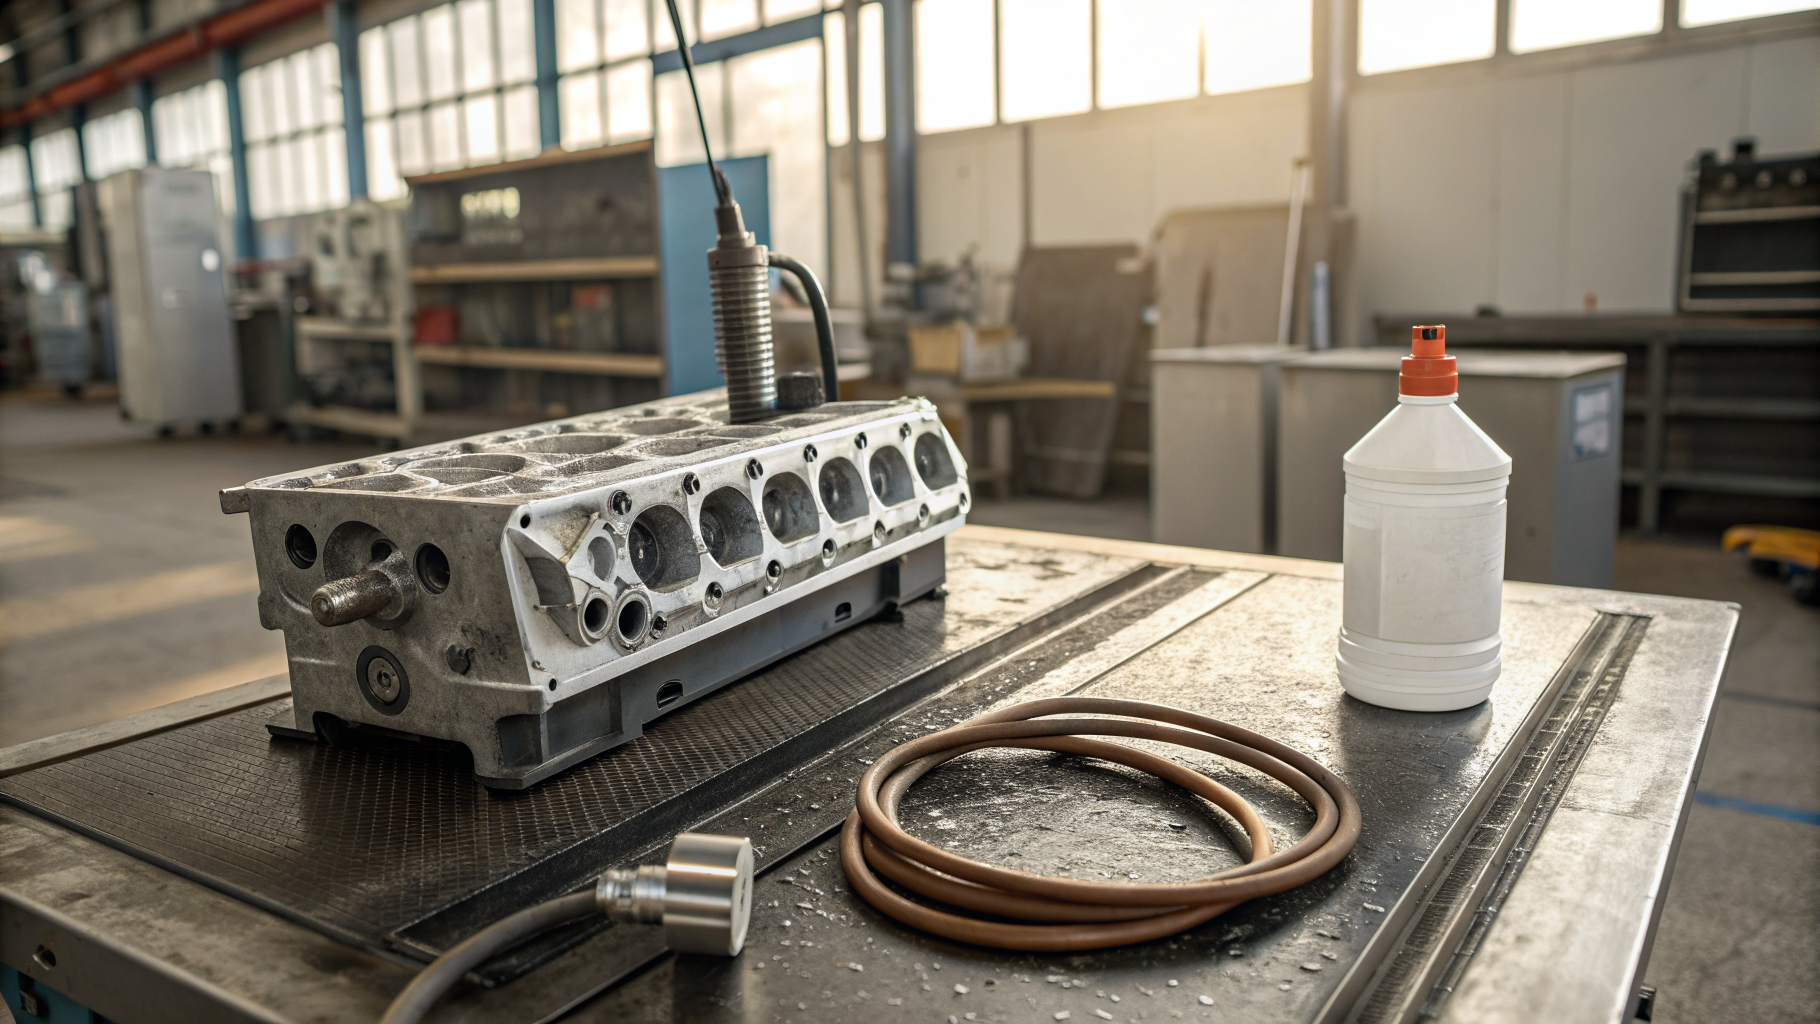
Моющие средства для машиностроения используют при подготовке деталей ДВС к дефектации и сборке, когда нужно убрать масло, консервацию и нагар с металла без риска для базовых плоскостей и пар трения. Ошибка в выборе химии или режима может оставить матирование, точечную коррозию или неравномерную шероховатость. Это влияет на посадки и ресурс. Работу начинают с подбора состава под материал и тип загрязнения, затем задают температуру, концентрацию и механику воздействия. Результат оценивают не по внешнему блеску, а по контролю остаточной пленки и признаков солевых отложений после промывки.
Материал детали и допустимая химия
Стабильная мойка деталей двигателя начинается с разделения номенклатуры по материалам и покрытиям: легированные стали, чугун, алюминиевые сплавы, медные и латунные элементы, а также фосфатирование и цинковые покрытия на крепеже. Чтобы сохранить микрорельеф, на алюминии и поверхностях с тонкими покрытиями избегают резких переходов в сильнощелочную область. На чугуне контролируют антикоррозионную защиту в паузах между операциями. Водоподготовка влияет не меньше, чем состав: при высокой жесткости растет риск солевых пятен и повышения трения при первой прокрутке. Поэтому для промывки чаще используют умягченную воду и проверяют электропроводность промывных ванн как косвенный индикатор накопления растворимых солей.
Для узлов, где требуется безопасная мойка металла без активного воздействия на покрытие и без повышенного пенообразования, в линиях с рециркуляцией и в установках погружного типа подходят умереннощелочные составы с ПАВ и комплексообразователями, например Проклин Юнитех Ал. Он подходит для снятия масляной пленки и технологической грязи с деталей, когда важна управляемость процесса по температуре, концентрации и времени, а также повторное использование раствора при контроле загрязненности.
Очистка деталей ДВС
Чтобы не изменить шероховатость, режим выстраивают вокруг трех управляемых параметров: температура раствора или детали в зоне примерно 35-70 °C, концентрация рабочего раствора в пределах 1-5% для большинства щелочных обезжиривателей и время контакта порядка 3-15 минут в зависимости от геометрии и загрязнения. Механику подбирают аккуратно: в струйной мойке используют среднее давление при достаточном расходе. В ультразвуке снижают удельную мощность на тонкостенных элементах и деталях с острыми кромками, чтобы снизить риск повреждения мягких покрытий. Контроль ведут смывами или тестом на водяную пленку на контрольной поверхности. Дополнительно фиксируют массовую долю масла в ванне и мутность как признак переноса смол и диспергированных частиц.
- Перегрев раствора
- Избыточная щелочность
- Недостаточная промывка
Ошибки проверяют по наблюдаемым дефектам. Перегрев и длительная выдержка ускоряют омыление и вынос присадок, но на алюминии повышают риск потемнения и точечного травления. В этом случае режим корректируют снижением температуры и времени при сохранении механики струи. Избыточная щелочность часто дает матирование и повышает риск коррозии после сушки. Тогда технолог снижает концентрацию до нижней границы и усиливает промывку с контролем pH на выходе. Недостаточная промывка может проявляться радужной пленкой и налетом после сушки. Тогда увеличивают объем промывной воды, вводят каскад из двух промывок и контролируют электропроводность последней стадии.
Основные загрязнения в двигателестроении
Состав загрязнения определяет не только химию, но и порядок стадий: важно не растирать твердые частицы по базовым плоскостям и не разносить смолы по всей партии.
- Масло и присадки
- Консервационные смазки
- Нагар и смолы
- Металлическая пыль
Масло с пакетом присадок чаще удаляют щелочными составами с ПАВ при умеренной температуре. При накоплении масла в ванне вводят слив части раствора и подпитку, иначе растет риск повторного осаждения. Консервационные смазки нередко требуют предварительного разогрева детали до 40-60 °C и увеличения времени контакта, но без повышения щелочности на цветных металлах. Нагар лучше удаляется при сочетании химического размягчения и мягкой механики струйной мойки. Агрессивные попытки ускорить процесс повышают риск изменения микрорельефа на зеркалах и посадках. Металлическую пыль и абразив стараются убирать отдельной стадией предварительного ополаскивания и фильтрации, чтобы частицы не работали как притир при основной обработке.
Режимы, корректировки и контроль результата
На линии обычно повторяются несколько ситуаций, для которых требуется корректировка режима. При сильной закоксованности на поршнях и в канавках колец химическое размягчение делают основным этапом: повышают температуру в верхней зоне диапазона и увеличивают выдержку, но механику струи оставляют средней, чтобы снизить риск полирования кромок. Если алюминиевые крышки и корпуса темнеют после щелочи, технолог снижает концентрацию и температуру, увеличивает время промывки и ускоряет сушку теплым воздухом, так как влажная пауза после мойки повышает риск пятнистости. При появлении белесого налета после сушки внимание смещают на качество воды и каскадность промывок, а также на контроль электропроводности последней промывки и регулярную замену фильтров.
Для внешних окрашенных и хромированных элементов двигателя или навесного оборудования, где нужна щадящая очистка деталей без риска для лакокрасочных покрытий и с работой в воде разной жесткости, используют пенные составы транспортного назначения, например Проклин Актифом А. Его применяют как вспомогательный этап для внешних поверхностей и кожухов, а не для внутренних алюминиевых каналов и прецизионных пар, где критичны остатки ПАВ и контроль шероховатости после промывки.
- Дозировать по проводимости
- Фильтровать рециркуляцию
- Сушить без пауз
- Контролировать pH выхода
- Тестировать на образце
Еще один повторяющийся случай - попытка переносить средства со смежных участков. Сильнощелочные готовые пенные составы для пригаров уместны для термокамер и кухонного оборудования, но в двигателестроении их обычно держат вне процесса мойки моторных деталей из-за рисков для алюминия, окрашенных зон и ряда эластомеров. К таким относится Проклин антижир экстра. Если на участке все же требуется точечная обработка очень стойкой смолистой корки на стальных приспособлениях, ее проводят отдельно от потока деталей ДВС, с короткой экспозицией и последующей усиленной промывкой с контролем pH на выходе.
Чтобы согласовать режим под конкретную геометрию деталей, жесткость воды и парк моечных установок, удобнее обсудить параметры и контрольные методики через форму обратной связи. Это помогает быстрее подобрать рабочий диапазон концентрации, температуры и времени без лишних повторных циклов, перерасхода воды и простоев оборудования.
