


Корзина пуста
Содержание
После мойки на деталях остаётся тонкая плёнка масла, хотя раствор был свежим и режим выглядел корректным. Это приводит к проблемам при сборке, ухудшает адгезию покрытий и может провоцировать коррозию при хранении. Рабочий подход начинается с разбиения процесса на этапы и фиксации управляемых параметров для каждого из них. Затем режим проверяют измеримыми методами контроля, а не только по внешнему виду.
Предварительная очистка деталей
Одна из самых затратных ошибок в машиностроении - пытаться сделать мойку универсальной операцией и пропускать снятие грубого слоя загрязнений. На корпусных деталях, кронштейнах, крышках редукторов и оснастке чаще всего мешают смазочно-охлаждающие жидкости, консервационные масла, пасты, абразивная пыль и мелкая стружка. Если этот слой сразу отправить в ванну или моечную камеру, он быстрее выводит раствор из рабочего состояния и повышает риск повторного переноса загрязнений на поверхность.
Процесс обычно становится стабильнее, когда добавляют отдельный этап подготовки: механическое удаление стружки, слив из полостей и локальную обработку наиболее нагруженных зон. Для первичного обезжиривания и удаления эксплуатационных загрязнений на разных типах металлов применяют щелочные универсальные составы, например Проклин Юнитех. Он помогает удалить смесь масел и эмульсий перед основной стадией и удерживать загрязнения в растворе за счёт ПАВ и комплексообразователей.
- Снятие стружки и пыли
- Слив из полостей
- Локальная обработка кромок
Ошибки при мойке высокого давления
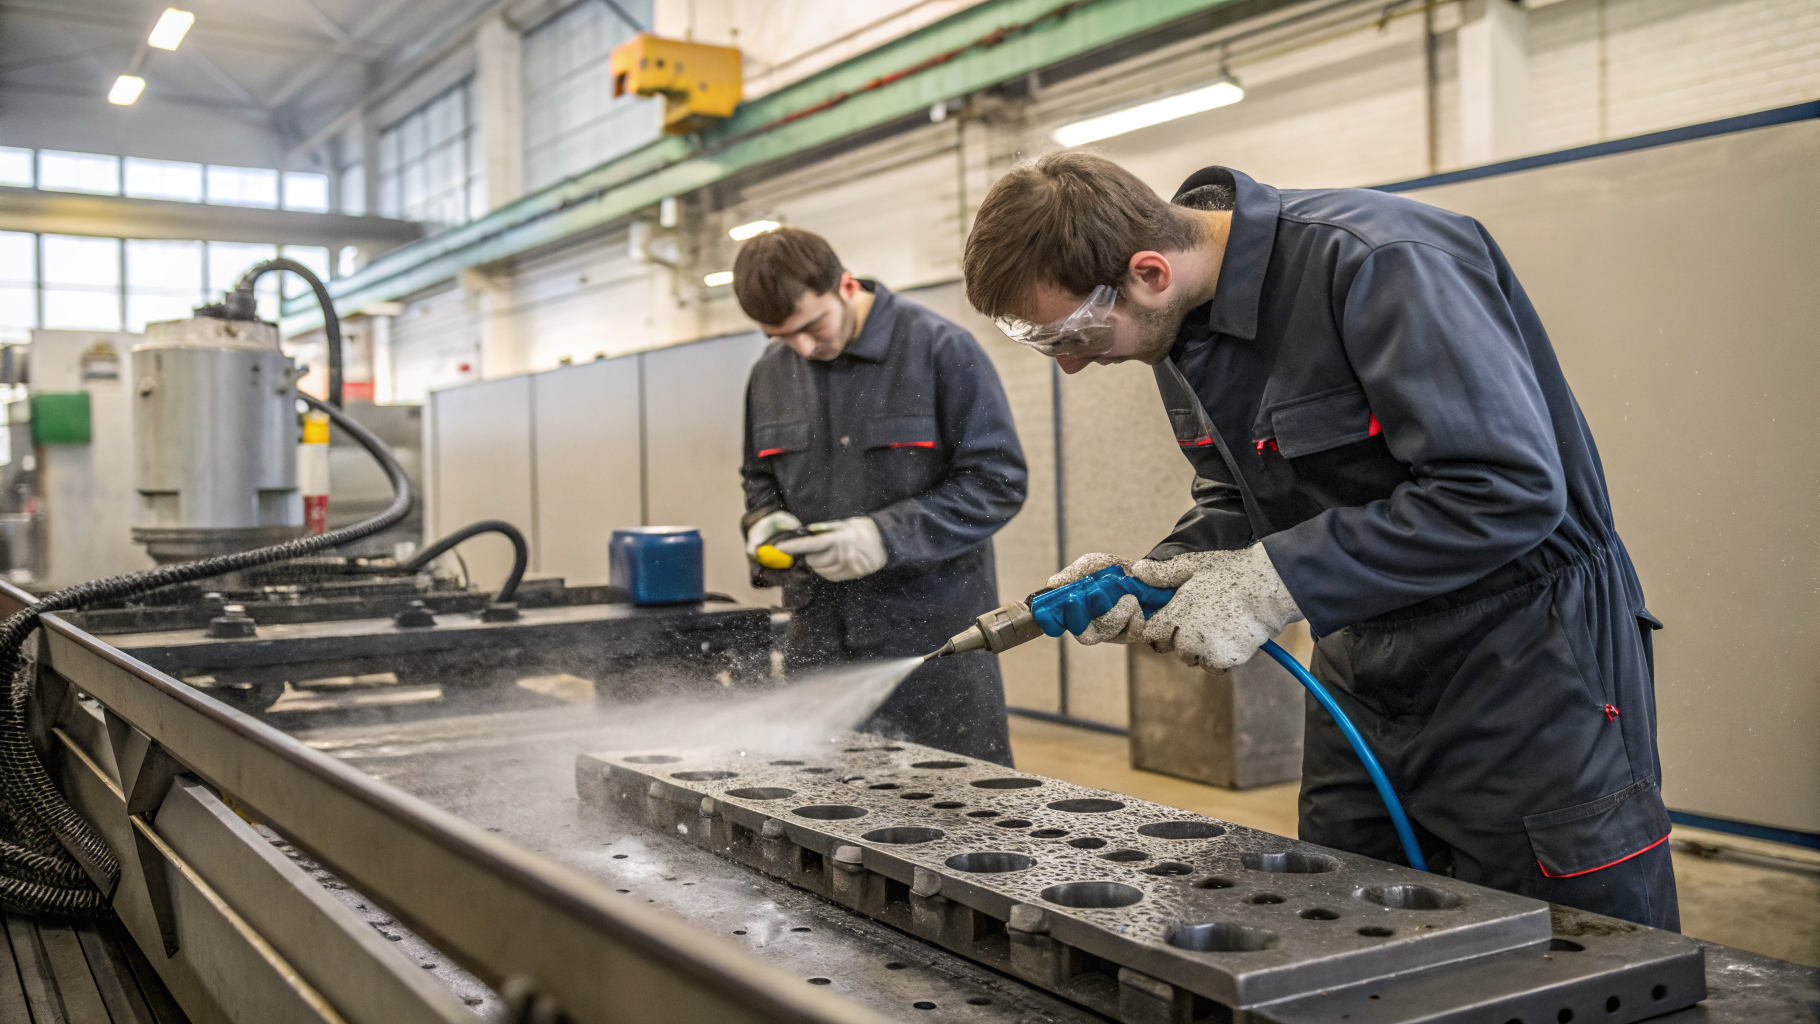
Струйная обработка часто создаёт иллюзию чистоты: сильная струя смывает видимую грязь, но может оставлять тонкий органический остаток. Ещё одна распространённая проблема связана с геометрией: глухие отверстия, резьбы, каналы, лабиринтные полости и зоны под уплотнениями образуют теневые участки. При высоком давлении и неверном подборе форсунок раствор не попадает в нужную область или, наоборот, загоняет загрязнение глубже и усложняет последующее ополаскивание.
Корректировку режима обычно строят вокруг трёх параметров: механическое воздействие, температура раствора и концентрация. Для щелочных моющих растворов часто держат рабочую температуру порядка 40-70 °C, а концентрацию задают в диапазоне 1-5% в зависимости от типа масла и времени контакта. По механике вместо попытки бесконечно повышать давление практичнее оценить фактический расход и угол факела, затем настроить траекторию и время обработки в цикле. Контроль подтверждают смывами с критических зон или тестом на остаточное загрязнение после ополаскивания, поскольку визуальная чистота не гарантирует отсутствия плёнки.
Выбор химии для мойки деталей
Проблемы часто начинаются с несоответствия химии загрязнению и оборудованию. Сильнощелочные средства хорошо работают по масложировым и эксплуатационным загрязнениям, но требуют внимательного отношения к материалам детали, покрытиям и режиму ополаскивания. Отдельная ошибка связана с пеной: в автоматизированных моечных системах излишнее пенообразование может приводить к кавитации насосов, нестабильной подаче и загрязнению датчиков уровня, поэтому в таких системах стремятся использовать низкопенные составы.
Если процесс построен на механизированной мойке с рециркуляцией и важна стабильность подачи, применяют сильнощелочные беспенные продукты в зоне pH около 12-13 в рабочем растворе. Для удаления органики и стойких масляных плёнок на наружных поверхностях металлических узлов и агрегатов подходит Проклин Алкатех А. Он рассчитан на режимы, где важно контролировать низкое пенообразование и поддерживать эффективность на загрязнениях смешанного типа.
Время и температура замачивания
Замачивание в ваннах и корзинах нередко настраивают по принципу дольше и горячее, а затем получают перерасход энергии и снижение производительности. На практике ограничением становится не только кинетика растворения масла, но и качество воды, накопление солей, унос раствора на деталях и фактическая температура самой детали. Если в корзину попадает холодный металл, раствор быстро теряет рабочую температуру, а время контакта увеличивают без заметного эффекта.
Режим замачивания удобнее задавать диапазонами и привязывать к контролю. Для среднещелочных систем часто стартуют с 1-3% при 35-60 °C и выдержке порядка 5-20 минут, затем корректируют по результатам смывов и по состоянию поверхности после ополаскивания. При повышенной доле эмульсий и смешанных загрязнений полезно поддерживать перемешивание или циркуляцию, так как это снижает пограничный слой и ускоряет перенос загрязнений в раствор. Для универсальной очистки деталей, узлов и агрегатов в ваннах и моечных машинах используют составы вроде Проклин Юнитех Ал. Он удобен, когда нужен один продукт для разных типов поверхностей и требуется контролируемая щелочность без коррозионного воздействия на металлы при корректно подобранном режиме.
- Температура раствора
- Концентрация, проценты
- Время выдержки
- Перемешивание или циркуляция
Сушка и ополаскивание деталей
Даже при качественной основной стадии деталь может остаться проблемной из-за ополаскивания и сушки. Жёсткая вода и недостаточный расход на промывку оставляют солевые следы, которые проявляются после высыхания и мешают сборке, окраске или консервации. Ещё одна распространённая ошибка связана с логистикой между операциями: если мокрые детали долго остаются на воздухе, влага удерживает остатки химии в зазорах и может ускорять коррозионные процессы на кромках и в резьбах.
Управляемые меры здесь простые и дают предсказуемый эффект: ополаскивание делают ступенчатым, а финальную воду контролируют по электропроводности и отсутствию пены на сливе. Затем сушку настраивают по температуре воздуха и времени продувки. Для большинства деталей из стали и чугуна в потоке поддерживают сушку тёплым воздухом в диапазоне примерно 40-80 °C, а временной разрыв до следующей операции стараются сокращать. Результат подтверждают контрольными смывами с резьб и глухих отверстий и визуальной проверкой на солевые следы и подтёки. Такие признаки считают поводом для повторного измерения, а не доказательством причины.
Если нужна помощь с привязкой режима к геометрии деталей, воде и парку моечного оборудования, технологи Pro.Clean обычно начинают с пробной отработки параметров и критериев контроля, чтобы исключить повторные циклы и простои.
