


Корзина пуста
Содержание
Перед заменой манжеты или O-ring деталь снимают, разбирают и отправляют в мойку. Ошибки на этом этапе приводят к перекосу уплотнителя, течи, ускоренному износу посадочного места и повторному ремонту. Практичный подход строится на разделении загрязнений по происхождению, выборе pH-зоны под материал и управлении режимом по температуре, времени контакта и качеству промывки. Результат подтверждают контролем поверхности в зоне посадки и контрольными смывами, если это принято в цехе.
Зоны риска в посадке уплотнителя
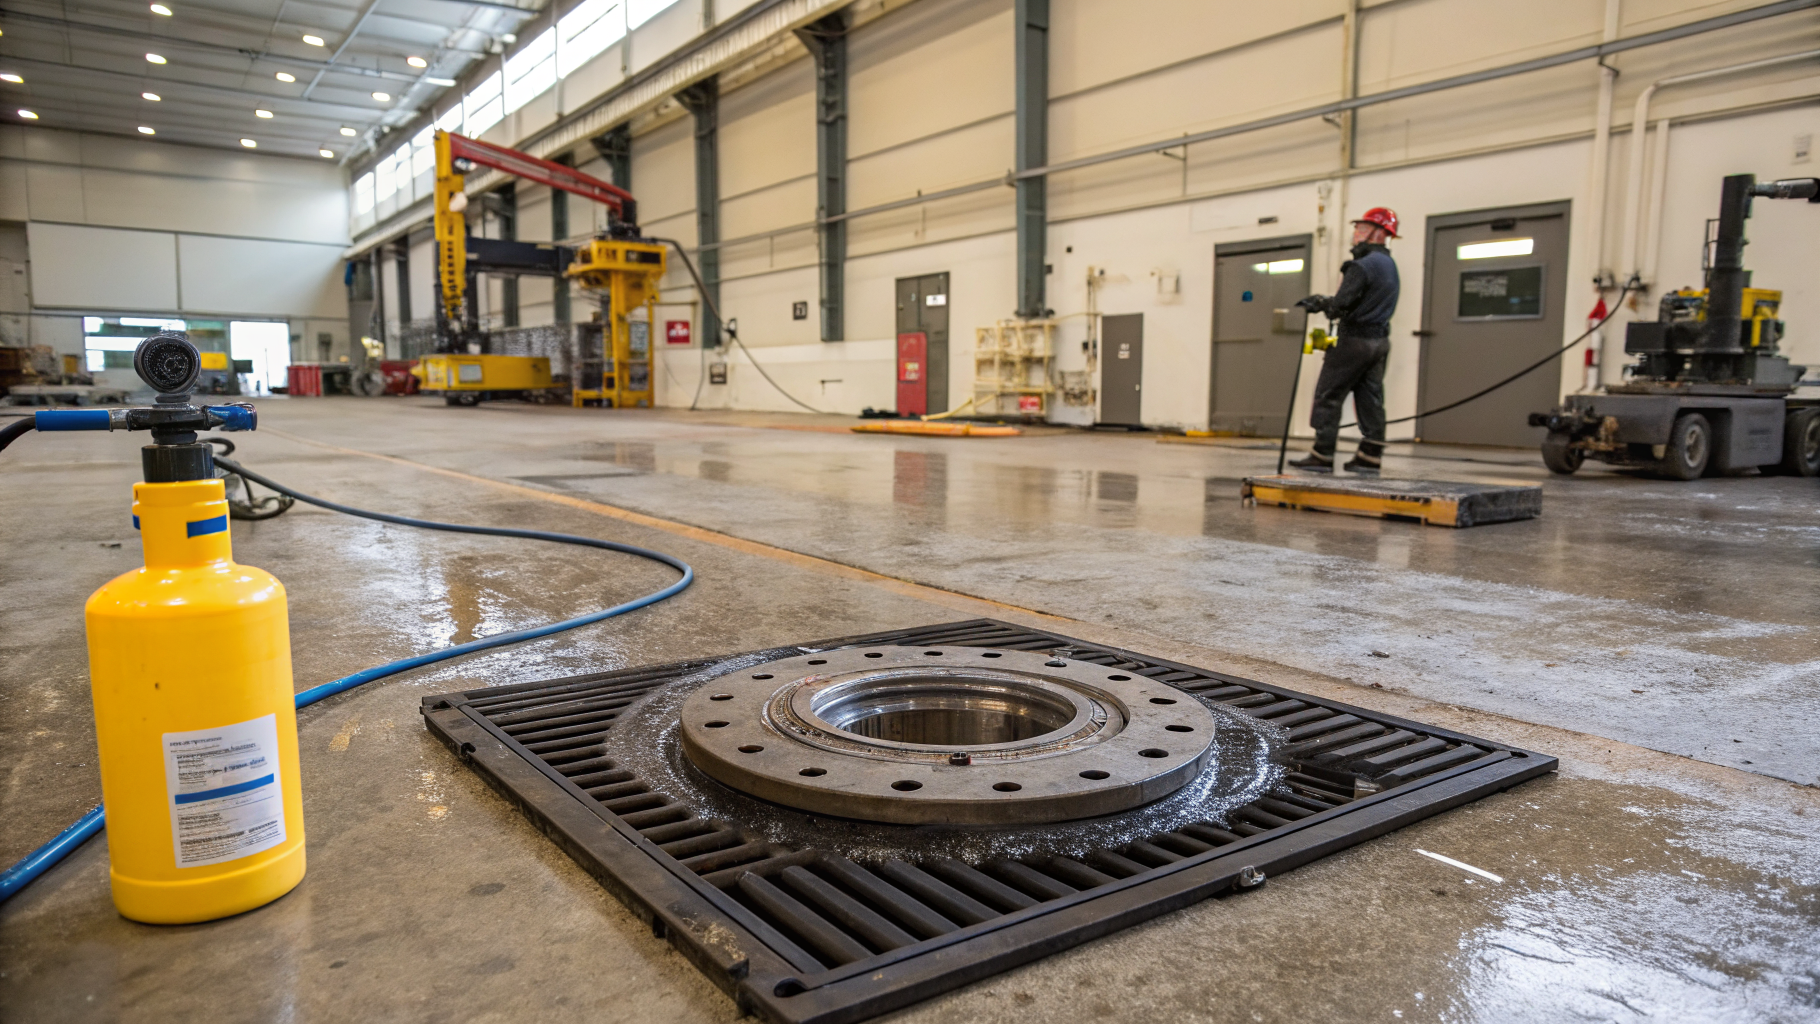
Критичны канавки под O-ring, посадки под манжеты, торцы фланцев и участки, где работает статическое уплотнение. На этих местах тонкая плёнка консервационного масла, СОЖ, мелкая стружка и абразивная пыль действуют как разделительный слой и как источник царапин. Обычно технолог фиксирует три управляемых параметра: температуру раствора или детали в диапазоне 20-60 °C для большинства водных процессов, концентрацию рабочего раствора в зоне 1-5% для щелочных составов средней силы и время контакта порядка 5-20 минут. Пригодность подтверждают визуальным контролем без попыток определить состав плёнки, а также простым тестом смачивания водой в зоне уплотнения как индикатором возможных остаточных загрязнений и неравномерного обезжиривания.
Процесс удобнее выстроить так: сначала удалить рыхлые загрязнения, затем растворить и эмульгировать масло, после чего вывести остатки моющего раствора промывкой. На деталях со смешанными материалами и резьбовыми парами важно не увеличивать выдержку и не перегревать раствор, чтобы не повысить риск потемнения стали и набухания отдельных эластомеров.
Загрязнения после разборки узла
Для ремонта характерны технические загрязнения: минеральные и синтетические масла, загустевшая смазка, остатки СОЖ после мехобработки, пыль от шлифования, притирочные пасты, следы анаэробных герметиков. Щёлочные составы хорошо работают по маслам и эмульсиям, но требуют контроля совместимости с материалами и контроля остатков на поверхности перед сборкой. Для мягкого обезжиривания деталей из стали и цветных сплавов, когда важны совместимость с широким набором металлов и стабильная смываемость, применяют составы уровня слабощёлочной пены, например Проклин Нейтрафом. После мойки деталь вводят в работу только после удаления остатков раствора и высыхания зоны посадки.
Если при разборке обнаружен старый герметик, технолог корректирует порядок операций: локальная механическая зачистка пластиковым скребком, затем водная мойка, после чего повторная промывка. Такая последовательность снижает расход химии и уменьшает риск переноса полимерных фрагментов в канавку уплотнителя.
Режимы мойки и контроль результата
В машиностроении применяют погружную ванну, щёточную мойку и струйную обработку. Для струйного оборудования задают низкое, среднее или высокое давление, а эффективность связывают с геометрией детали и её ориентацией в корзине: «тень» в канавке часто означает не недостаток химии, а неблагоприятную гидродинамику. При погружении на результат сильнее влияют температура и перемешивание, при ручной обработке - способ нанесения и выдержка.
- Температура раствора
- Концентрация по загрязнению
- Время выдержки
- Качество промывки
- Сушка зоны посадки
Контроль обычно комбинируют. Сначала визуально оценивают отсутствие плёнки и включений в зоне канавки и на торце, затем выполняют протирку безворсовой салфеткой как проверку на перенос масла. Для ответственных узлов используют смывы с ограниченной площади и сравнение с внутренним эталоном участка. Если вода после промывки даёт устойчивое вспенивание на детали, это может указывать на остатки моющего средства; в таком случае время промывки увеличивают или переходят на двухступенчатое ополаскивание с обновлением воды.
Частые отклонения и корректировки процесса
Если после сушки в канавке уплотнения появляется серая матовая плёнка, технолог в первую очередь проверяет жёсткость воды и качество ополаскивания. Корректировка включает снижение концентрации моющего раствора в пределах выбранной зоны и увеличение объёма промывки. При жёсткой воде добавляют стадию финального ополаскивания подготовленной водой. Подтверждение проводят повторным смывом именно из канавки, а не с плоской поверхности рядом.
При остатках густой смазки на деталях редукторных узлов и в резьбовых полостях чаще помогает повышение температуры до 40-60 °C и более длительная выдержка, чем рост концентрации. Для универсальной очистки узлов перед ремонтом, когда загрязнение смешанное и нужна управляемая пена или ванна без выраженной агрессии к металлам при соблюдении режима, используют продукты уровня щёлочного универсального концентрата, например Проклин Юнитех. Если деталь массивная и остывает медленно, выдержку ограничивают и чаще обновляют раствор, чтобы не накапливать вынесенное масло и не терять моющую способность.
При потемнении низколегированной стали и появлении следов на мягких металлах технолог снижает температуру и сокращает время контакта, а также проверяет ингибирование и совместимость состава с материалом. Сильнощелочные концентраты применяют только в смежных задачах, когда нужно быстро снять особо стойкую плёнку нагара или полимеризованных загрязнений с щелочестойких поверхностей. При этом для алюминия, оцинковки и чугуна такие средства обычно не выбирают. В подобных случаях уместна пробная обработка на локальном участке с контролем времени контакта для Проклин Термо, а затем обязательная тщательная промывка до снижения щелочности смыва по индикаторной бумаге или по нейтральному pH смыва.
Связка мойки с заменой уплотнений
Процесс сборки чувствителен к остаткам моющего средства и влаге. После обработки деталей перед установкой уплотнителей стараются обеспечить сушку в потоке тёплого воздуха или на стеллаже при контролируемой вентиляции, чтобы капли не оставались в канавке. Влияет и логистика между мойкой и сборкой: если деталь хранится, поверхность может набрать пыль и конденсат. Поэтому используют закрытую тару или упаковку и ограничивают время ожидания по внутреннему регламенту.
| Загрязнение | Признак | Корректировка режима | Контроль |
|---|---|---|---|
| СОЖ, масло | плёнка на воде | теплее, дольше | протирка салфеткой |
| Герметик старый | точечные остатки | зачистка, повтор мойки | осмотр канавки |
Экономический эффект такой подготовки проявляется в сокращении повторных циклов мойки, снижении простоев на разборку из-за течи и более стабильном ресурсе уплотнений. Если на участке часто меняются типы узлов и загрязнений, полезно закрепить 2-3 проверенных режима для разных групп деталей и вести журнал корректировок по результатам контроля смывов и состоянию посадки.
Для подбора режима под ваши материалы, воду и способ нанесения достаточно описания узла и характерных загрязнений. После этого можно провести пробную обработку на контрольных деталях. Если нужен быстрый ориентир по линейке, смотрите позиции в каталоге средств Pro.Clean и согласуйте технологию внедрения с учётом вашей мойки и маршрута сборки.
