


Корзина пуста
Содержание
После токарных, фрезерных и шлифовальных операций детали выходят с остатками СОЖ, консервационных масел и мелкой стружки в канавках и отверстиях. Ошибка в режиме приводит к пятнистой плёнке, проблемам с адгезией покрытий и нестабильной сборке. Схему выстраивают по логике загрязнений: сначала отделяют твёрдые частицы, затем удаляют органику, после этого обеспечивают вынос продуктов реакции и солей. На старте технолог задаёт контрольные точки по температуре раствора, концентрации и качеству воды, а ключевую проверку выполняют через контроль очистки деталей от смазки после мехобработки.
Какие загрязнения задают режим
При многостадийной мехобработке на поверхности часто остаётся смесь минеральных масел, эмульсионных компонентов СОЖ, противоизносных присадок, абразивной пыли и оксидных продуктов, которые образуются при нагреве и хранении между операциями. Поэтому один универсальный шаг редко даёт стабильный результат. Органика требует смачивания и эмульгирования, абразив - выноса потоком и фильтрации, а оксидные налёты нередко удерживаются на микрошероховатости и требуют отдельной логики обработки. Технологическую задачу формулируют через требование следующей операции, например под окраску, гальванику, консервацию или сборку с герметиком.
Управляемые параметры обеспечивают воспроизводимость. Температура рабочей ванны обычно в диапазоне 40-70 °C, концентрация - 1-5% по массе для водных щелочных составов, время контакта - 2-15 минут в зависимости от геометрии и степени загрязнения. При этом учитывают температуру самой детали, потому что холодный металл может снижать скорость обезжиривания и повышать риск повторного осаждения эмульсионных компонентов на выходе.
Многостадийная схема мойки и логистика
Стабильную промывку металлических деталей после обработки выстраивают как цепочку операций, где каждая решает свой класс загрязнений и снижает нагрузку на следующую ванну. Входной этап часто делают предмоечным: он снижает основную масляную плёнку и выносит абразив. Это сокращает расход основного раствора и уменьшает число повторных циклов. На основной мойке поддерживают щёлочность в рабочем диапазоне и контролируют накопление масла в ванне. После неё задают каскад ополаскиваний, чтобы снизить вынос солей и ПАВ на сушку.
- Предфильтрация стружки
- Предмойка по маслу
- Основное обезжиривание
- Каскадное ополаскивание
- Сушка с контролем
Логистика между станком и мойкой влияет не меньше химии. При длинных межоперационных паузах эмульсия СОЖ подсыхает, присадки могут полимеризоваться на поверхности, а в резьбах и глухих отверстиях формируются стойкие отложения. На практике корректировка сводится к сокращению времени пролёживания, использованию закрытой тары, а при необходимости - к отдельному этапу замачивания при умеренной температуре, чтобы размягчить плёнки перед струйной обработкой.
Струйная обработка для сложной геометрии
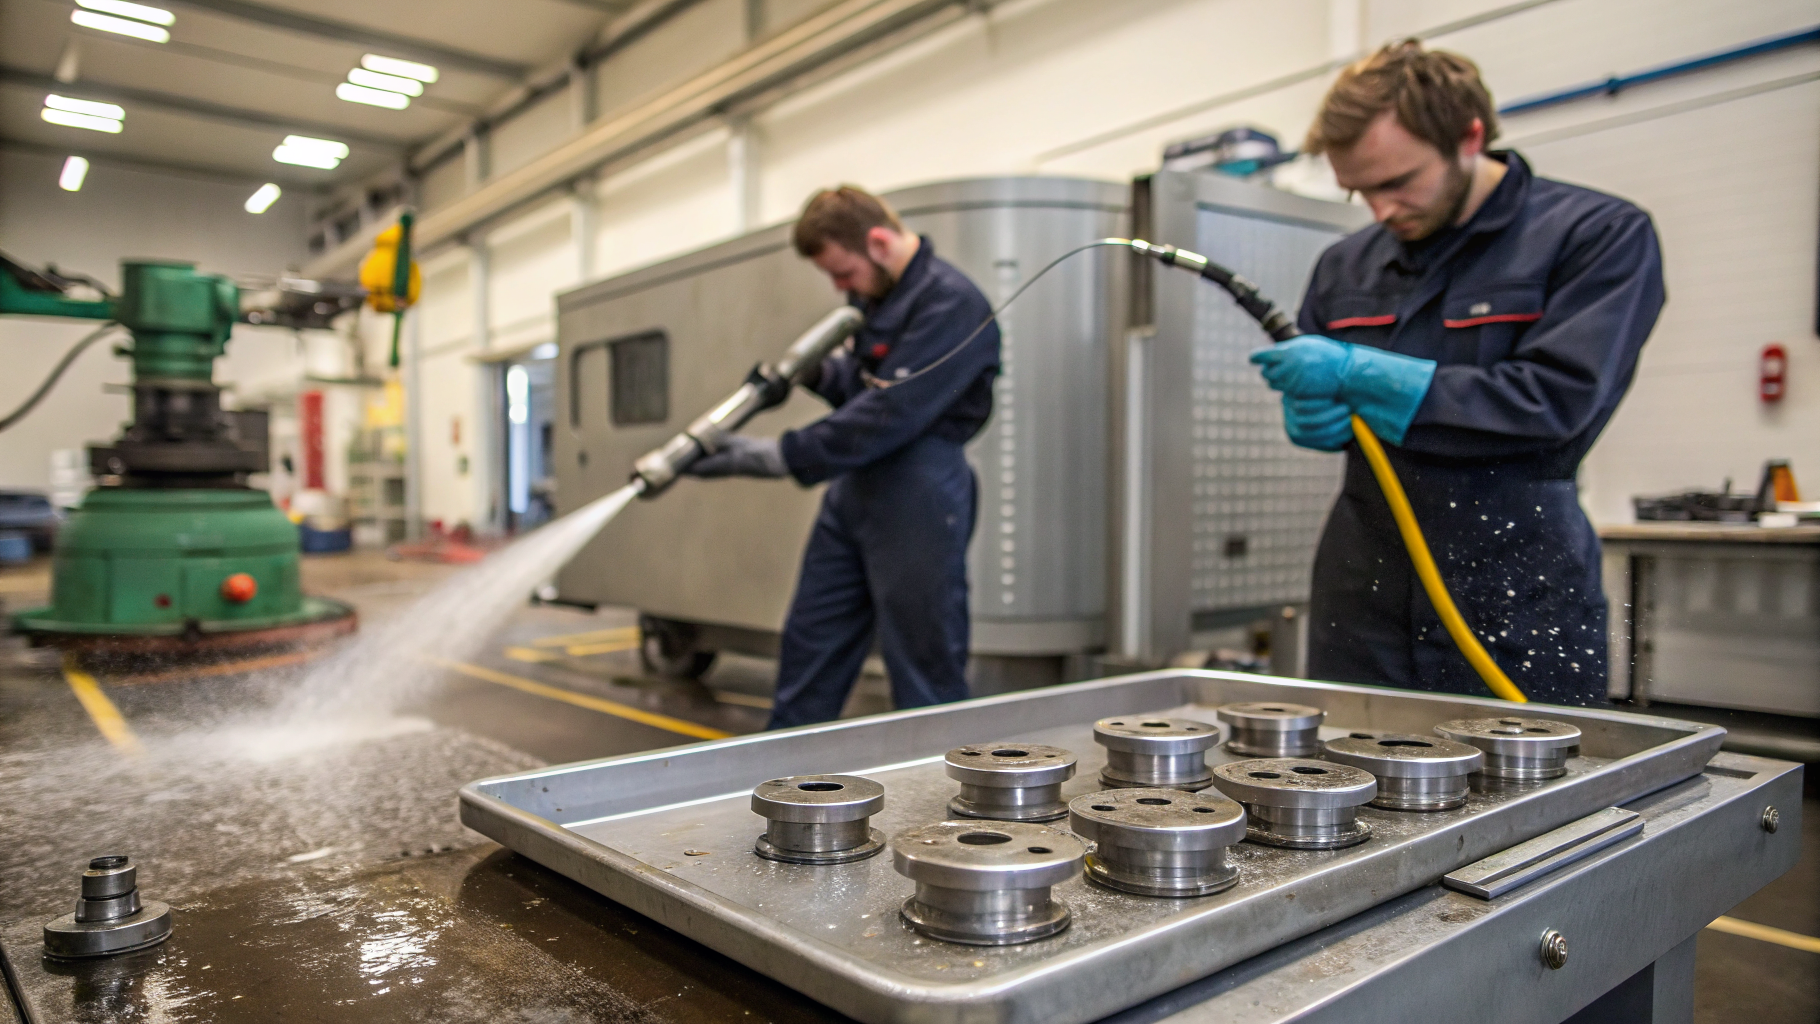
Струйная мойка деталей машиностроения эффективна там, где есть каналы, лабиринтные полости, глухие отверстия и пересечения, в которых удерживаются эмульсия и стружка. Для таких зон оценивают не только химию, но и гидродинамику. Давление держат в низкой-средней или средней-высокой зоне, а качество форсунок и ориентация детали определяют, будет ли загрязнение выноситься или произойдёт его перераспределение. При настройке помогают тестовые прогоны с контрольной деталью и последующим смывом с выбранных критичных зон, чтобы сравнить уровень остаточного загрязнения до и после изменения направления струй.
Для моющих средств при сложной геометрии важны смачиваемость, способность удерживать дисперсный абразив во взвеси и низкое пенообразование в автомате. На участках с автоматизированной подачей и жёсткими ограничениями по пене применяют сильнощелочные беспенные составы, например Проклин Алкатех А. Он удобен как рабочая ванна для удаления масложировых и эксплуатационных загрязнений при механизированной мойке, когда пена ухудшает работу насосов и орошение.
Оксиды и пятнистость после сушки
Удаление оксидов с поверхности деталей на практике обычно начинается с разделения причин. Равномерный серый налёт может быть следом исходной оксидной плёнки после термического влияния резания, а пятнистые разводы нередко связаны с солями жёсткости воды или выносом эмульсии из ванны. Проверку выстраивают через контроль жёсткости воды, проводимости ополаскивания и тест на смачиваемость после финального каскада. Технологическое решение обычно включает корректировку ополаскивания и обновление каскада, а не увеличение концентрации моющего раствора.
| Признак на детали | Вероятная причина | Корректировка режима | Контроль результата |
|---|---|---|---|
| Разводы после сушки | Соли в воде | Каскад ополаскиваний | Проводимость воды |
| Тёмный налёт | Оксидная плёнка | Отдельный этап снятия | Смыв с участка |
| Жирные полосы | Вынос масла | Обновить ванну | Тест смачиваемости |
Если риск коррозии важен из-за длительного хранения перед сборкой, избегают режима, который оставляет заметные щёлочные остатки на поверхности. В этом случае помогает смещение акцента на вынос и нейтральность ополаскивания. В качестве рабочего раствора часто выбирают универсальные щелочные составы с контролируемым пенообразованием, например Проклин Юнитех. Он подходит для задач обезжиривания деталей и узлов при многократном применении раствора, когда технолог поддерживает стабильность ванны через фильтрацию и плановую подпитку.
Пять основных отклонений и корректировки
На производственных мойках повторяются несколько ситуаций, где результат улучшают не заменой всей химии, а точной настройкой параметров и этапов. При забивании каналов абразивом добавляют предфильтрацию, повышают интенсивность гидросмыва и сокращают время пролёживания деталей после шлифования.
При устойчивой эмульсионной плёнке после мойки увеличивают температуру раствора в пределах возможностей материала и ограничений оборудования и уточняют концентрацию в диапазоне 2-5%. Одновременно проверяют, что ополаскивание не переиспользуется сверх меры. При появлении пены в автоматизированной системе уменьшают механическое перемешивание, корректируют способ подачи и переходят на низкопенные рецептуры, чтобы насосный контур работал стабильно. При белёсой пятнистости после сушки усиливают каскад ополаскивания, вводят контроль качества воды и корректируют сушку по температуре и времени, потому что пересушивание может фиксировать солевые следы. При следах коррозии после мойки сокращают паузу до сушки, держат финальную воду ближе к нейтральной зоне и проверяют совместимость сплава с выбранной щёлочностью.
Контроль, который даёт повторяемость
Для производственной стабильности режим связывают с измеряемыми показателями: концентрацией по титрованию или плотности, температурой ванны, проводимостью финального ополаскивания и смывами с критичных зон.
Если в линии есть алюминиевые сплавы или смешанные материалы, режим подбирают с учётом химической стойкости и склонности к потемнению. Для таких задач в одном потоке с чёрными металлами часто применяют более мягкие щелочные рецептуры, например Проклин Юнитех Ал. Он удобен как универсальное средство для очистки деталей и узлов при контролируемой щёлочности, когда технолог снижает риск нежелательной реакции на чувствительных поверхностях.
Если нужно увязать мойку с вашим парком оборудования и реальными загрязнениями после многостадийной обработки, параметры проще подтвердить пробной серией и измерениями на выбранных контрольных деталях. Для подбора режима и подходящего средства из каталоге средств Pro.Clean можно опереться на материал, тип СОЖ и требования следующей операции, а затем закрепить настройки в инструкции участка.
