


Корзина пуста
Содержание
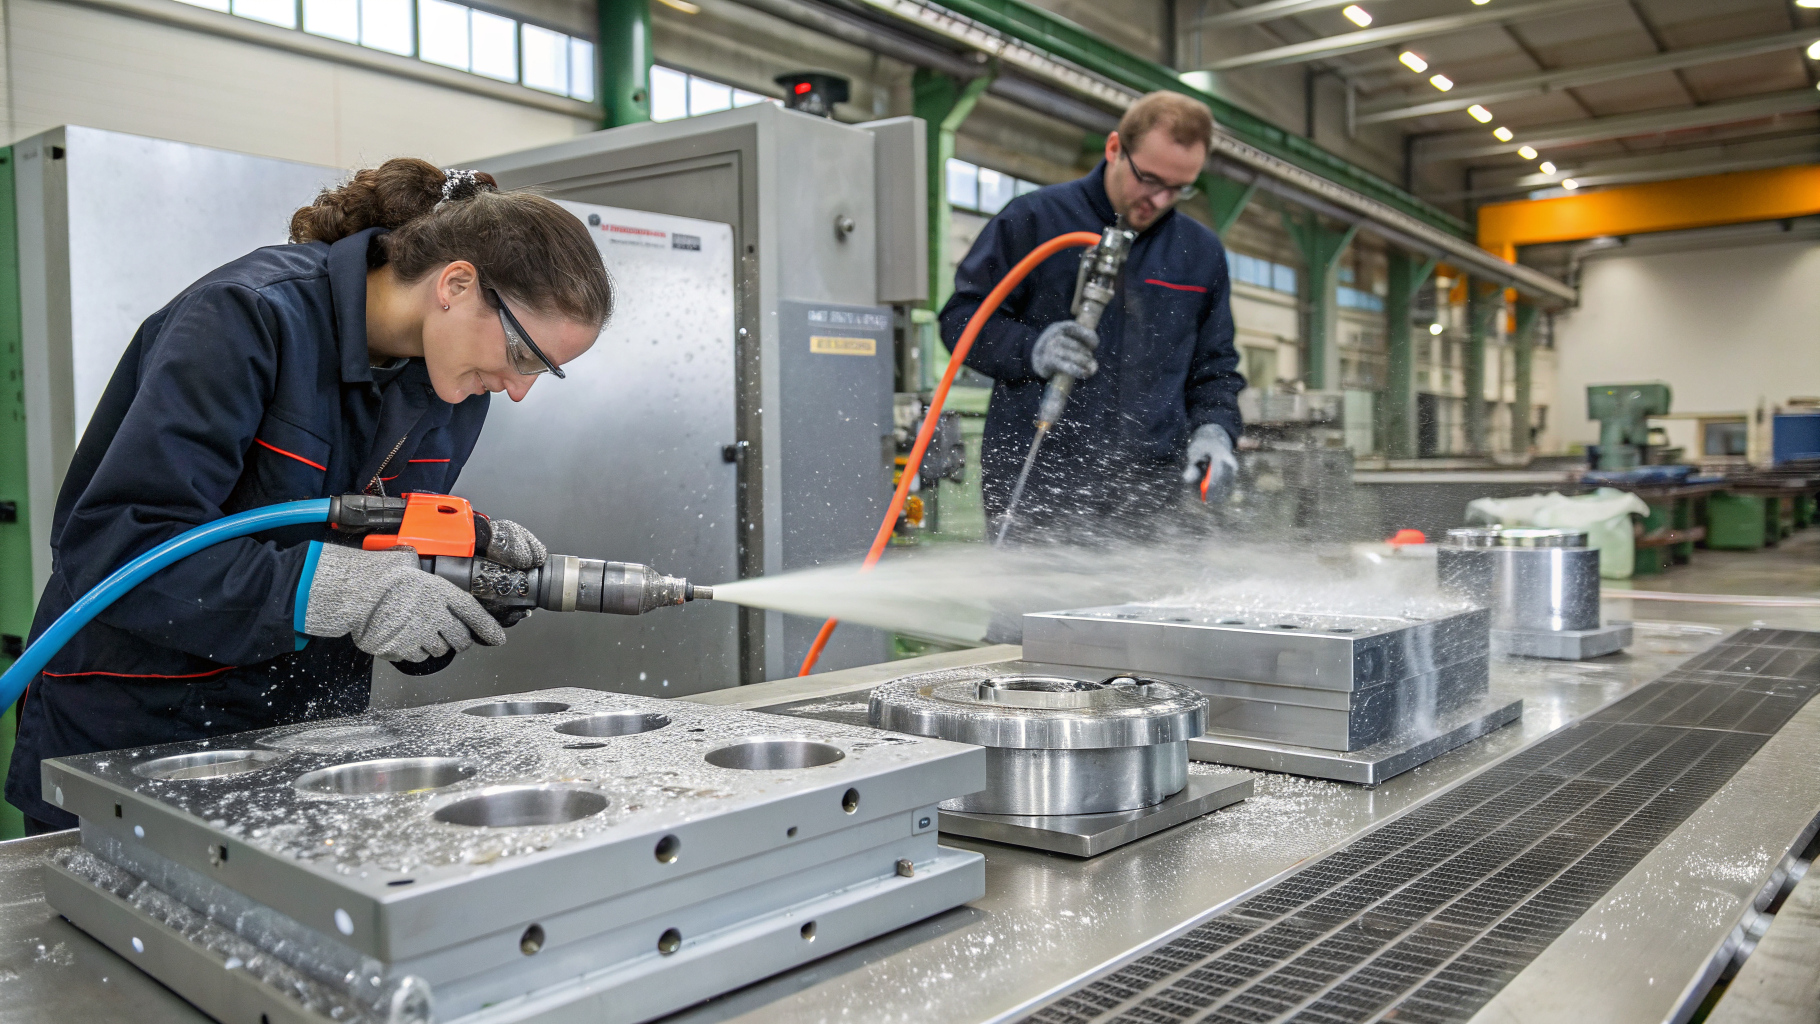
После заводской обкатки агрегатов детали выходят с загрязнениями: мелкой стружкой, притирочной пылью и масляной плёнкой. Ошибки на этапе мойки приводят к повторной разборке, ускоренному износу при сборке и нестабильной работе узлов на стендовых испытаниях. Практика показывает, что эффективнее раздельно управлять механикой и химией: сначала снять твёрдую фракцию, затем перевести масло в эмульсию и вывести его из полостей. Для таких задач применяют щелочные низкопенные составы из специализированных промышленных моющих средств с контролируемой совместимостью с металлами и уплотнениями.
Состав загрязнений после обкатки
После приработки в картере и каналах остаются минеральные масла, остатки консервации, следы сборочных паст и мелкодисперсные металлические частицы. Стружка удерживается в углах и на резьбах, а масло фиксирует её на поверхности. Поэтому одна водная промывка редко даёт стабильный результат. В технологической карте удобно разделять загрязнение на две фазы: твёрдую взвесь, которую важно вывести потоком, и органику, которую нужно эмульгировать и диспергировать, чтобы она не оседала обратно.
На результат сильнее всего влияют управляемые параметры: температура раствора примерно 40-80 °C, концентрация рабочего раствора 0,5-3% и время контакта 5-20 минут. Для подтверждения достаточности режима используют визуальный контроль на свету для выявления стружки и контроль смывов с контрольной площади на остаточную маслянистость. Это помогает снизить риск перепутать плёнку масла с влагой после ополаскивания.
Этапы процесса послепроизводственной мойки
Устойчивая схема строится на раздельном удалении твёрдой фазы и масла, а также на защите оборудования от вспенивания и повторного переноса загрязнений на деталь. Для механизированных ванн и струйных установок после обкатки подходят низкопенные щелочные продукты. Когда требуется усиленное обезжиривание наружных поверхностей деталей и узлов, применяют составы вроде Проклин Алкатех А. Он подходит для работы в автоматизированных системах благодаря низкому пенообразованию и ориентирован на масложировые эксплуатационные загрязнения.
- Предварительный смыв и продувка
- Щелочная мойка раствором
- Ополаскивание водой
Параметры режима и контроль качества
Температуру подбирают так, чтобы снизить вязкость масла и ускорить эмульгирование, но без перегрева деталей с уплотнениями и полимерами. Для большинства металлических узлов после обкатки начинают со среднего нагрева и уточняют режим по смывам, а не по внешнему блеску. Концентрацию корректируют по нагрузке ванны и типу масла: при росте доли тяжёлых масел и паст концентрацию повышают в рамках диапазона, а при избытке мелкой стружки делают упор на гидромеханику и фильтрацию раствора.
Контроль обычно ведут на трёх уровнях: визуальная проверка полостей эндоскопом или фонарём на наличие частиц, смыв с поверхности на остаточную маслянистость и оценка осадка в фильтрах как индикатор того, что твёрдая фракция действительно уходит из системы. При струйной подаче ориентируются на достаточное давление как на инструмент вымывания частиц из каналов. При этом расход и геометрия форсунок часто важнее, чем попытки компенсировать недостаток механики ростом концентрации.
Частые проблемы и корректировки
Удержание стружки в глухих полостях чаще всего проявляется при коротком предварительном смыве и слабой циркуляции. Обычно корректировка сводится к добавлению этапа продувки воздухом до щелочной стадии и настройке направления струй на зоны накопления. После этого вводят промежуточную фильтрацию или сетчатые корзины. Если на выходе остаётся масляная плёнка, режим усиливают не временем, а температурой и концентрацией в разумных пределах. Затем добавляют дополнительное ополаскивание тёплой водой, чтобы удалить эмульсию с поверхности.
Потеря стабильности процесса из-за жёсткой воды проявляется ростом расхода и появлением мутности раствора. Решение обычно сводится к контролю жёсткости и переходу на средства, сохраняющие работоспособность в воде разной жёсткости, с последующей корректировкой концентрации по смывам. В циркуляционных схемах внутренней промывки агрегатов, когда важно снизить риск коррозии и сохранить алюминиевые элементы, применяют щелочные составы с ингибиторами, например Проклин Алкасип Ал, который рассчитан на циркуляционные режимы и совместим с алюминием, сталью и нержавеющей сталью при корректном подборе условий.
| Признак | Вероятная причина | Корректировка | Контроль |
|---|---|---|---|
| Частицы в каналах | Слабая гидромеханика | Усилить струю | Осмотр полостей |
| Жирная пленка | Низкая температура | Поднять нагрев | Смыв, салфетка |
| Пена в установке | Неподходящий состав | Сменить состав | Уровень пены |
Когда нужен пенный состав
Пена полезна для наружных поверхностей стендов, поддонов и ограждений, где важно удержать раствор на вертикальных поверхностях и нет риска уноса стружки в моечный контур. Для таких смежных задач применяют Проклин Актифом А. Для алюминия и оцинковки без покрытия совместимость заранее проверяют на образце.
Снижение простоев и перерасхода ресурсов
Повторные циклы, рост времени сушки и внеплановая чистка ванн дают заметные потери даже без пересчёта в проценты. Экономия обычно строится на стабилизации режима: меньше колебаний температуры, своевременная фильтрация и понятный критерий замены раствора по накоплению загрязнений. Снабжению проще планировать расход, когда концентрация держится в заданном коридоре, а лаборатория фиксирует результат смывами по единой методике.
- Фильтровать мелкую стружку
- Поддерживать стабильный нагрев
- Контролировать жёсткость воды
- Развести потоки ополаскивания
Для мойки после обкатки важнее воспроизводимость, чем разовые усиления режима. Если нужно уточнить совместимость со сплавами, уплотнениями и фактической геометрией каналов, технологию проще согласовать на пробной партии и закрепить контроль смывами в карте процесса.
