


Корзина пуста
Содержание
В цеховой моечной линии жёсткость и солевой состав воды часто меняются в течение смены. Из-за этого режим становится невоспроизводимым. Ошибки в настройках приводят к налёту, пятнистой плёнке и ухудшению адгезии последующих покрытий. Стабильность обеспечивают управляемыми параметрами: контролем проводимости и pH раствора, корректировкой концентрации и температуры, а также правильно выстроенной промывкой. Важно заранее определить, где качество воды критично, а где процесс выдерживает разброс без потери результата.
Какие водные колебания ломают процесс
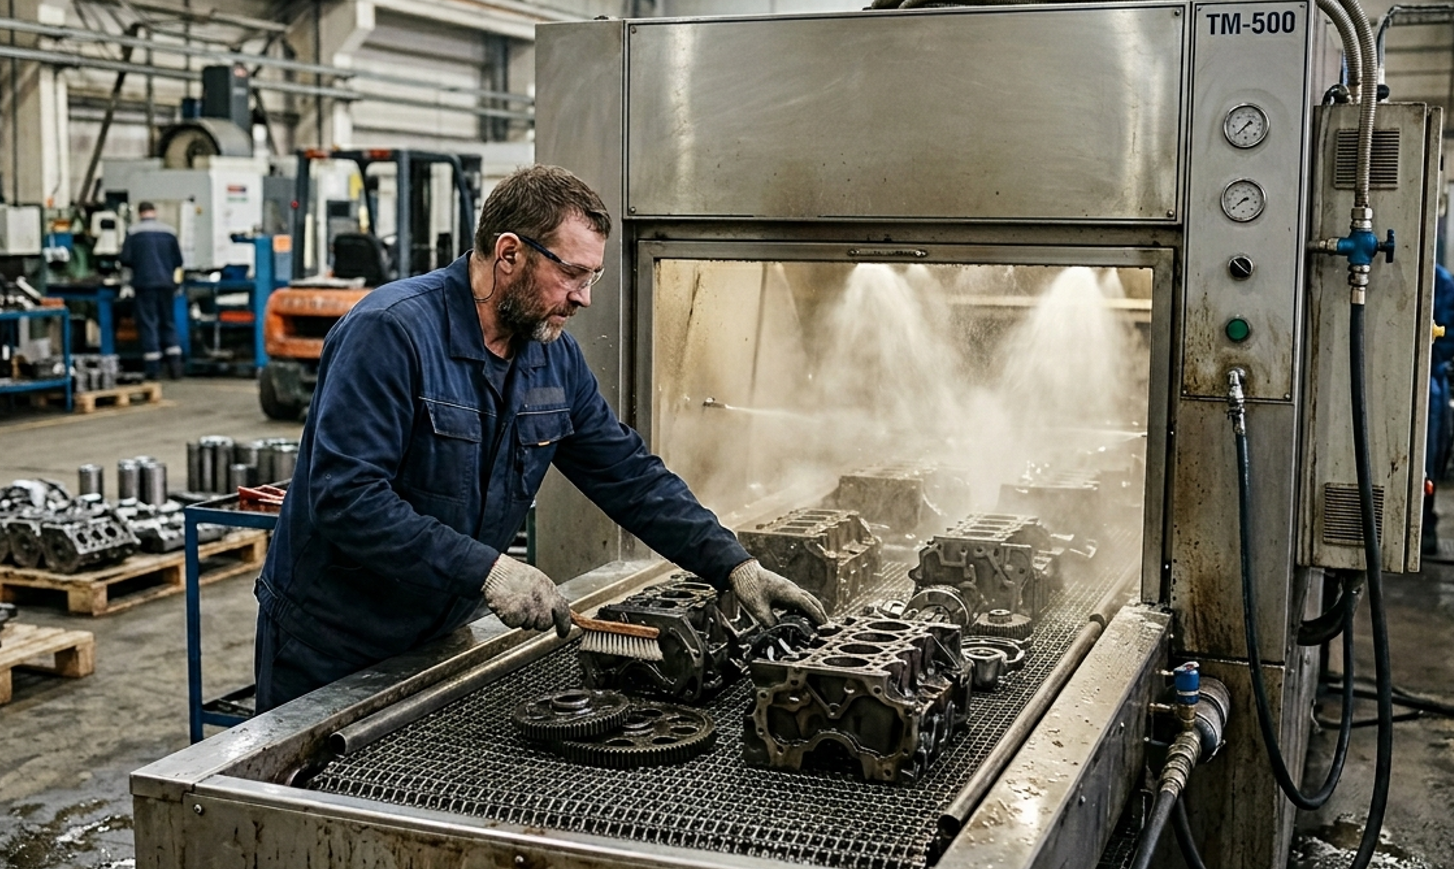
В машиностроении задачи мойки обычно включают удаление СОЖ, консервационных масел, смазок, абразивной пыли и частиц металла с корпусов, крепежа, шестерён и деталей после мехобработки. При нестабильном качестве воды часть загрязнений может не переходить в раствор, а переноситься на металл и фиксироваться при сушке. Жёсткость означает наличие солей кальция и магния: они могут связывать компоненты моющего раствора и усиливать образование налёта. Повышенная минерализация увеличивает электропроводность и может ускорять коррозионные проявления на стали при длительной логистике между операциями.
Технологически управляют тремя узлами: качеством подпиточной воды, состоянием моечного раствора и режимом промывки. Для воды обычно контролируют проводимость, жёсткость и мутность простыми экспресс-методами и фиксируют значения по сменам. Для ванн и машин важны температура раствора, концентрация, время контакта и перемешивание, а также температура детали при переходе на промывку и сушку. Эти параметры проще поддерживать стабильными, чем пытаться прогнозировать состав воды на входе.
Управляемые параметры и быстрый контроль
При скачках качества воды имеет смысл задать рабочие окна по параметрам, которые можно проверять без лаборатории. Концентрацию в щелочных составах контролируют титрованием или по косвенным признакам, обязательно привязывая их к контрольным образцам. Температуру держат в диапазоне, который сохраняет моющую способность и не провоцирует интенсивное испарение и нарастание солей. Часто это зона 45-70 °C для мойки деталей с масляной плёнкой. Время контакта задают диапазоном 3-15 минут для погружных процессов и выбирают с учётом степени загрязнения и геометрии детали.
- Проводимость подпитки
- Жёсткость по тесту
- pH рабочей ванны
- Температура раствора
- Время выдержки
Чтобы корректно фиксировать результат контроля, полезно разделять признаки и подтверждение. Визуальная плёнка после сушки может указывать на риск солевого налёта или недостаточного обезжиривания. Гипотезу подтверждают смывом с поверхности и оценкой остаточного загрязнения по массе или простым тестом смачиваемости. Если отклонение проявляется только на части партии, дополнительно проверяют температуру детали на входе в промывку, потому что тёплый металл быстрее сушит каплю и усиливает пятнистость.
Погружная мойка в жёсткой воде
При погружной мойке в жёсткой воде чаще всего страдает промывка. Соли оседают при испарении и дают белёсый налёт, а на масляных плёнках появляется пятнистость. Режим обычно корректируют двухступенчатой промывкой: первая промывка в более загрязнённой воде снимает основную щёлочь и диспергированные масла, вторая промывка на более стабильной подпитке снижает солевую нагрузку на поверхность. Если ванна мойки быстро теряет активность из-за солей, в ряде процессов помогают составы, рассчитанные на широкий диапазон жёсткости воды, например Проклин Алкасип Ал. Он подходит для щелочной мойки и не пенится, что упрощает работу в циркуляционных схемах и снижает риск перетаскивания пены на промывку.
При стабильной температуре и перемешивании важна логика пополнения. Концентрат и воду вводят малыми порциями с перемешиванием, чтобы не получить локальные зоны высокой щёлочности. Такие зоны могут усиливать травление алюминиевых сплавов и ускорять расход ингибиторов. Контроль ведут по pH в щелочной области и по титру, а корректировку дозировки привязывают к загрузке по массе деталей и уровню загрязнения СОЖ.
Рециркуляция раствора и контроль загрязнений
Рециркуляцию моющего раствора в машиностроении используют, чтобы снизить водопотребление и стабилизировать цикл. Однако при нестабильной подпитке возрастает накопление солей и эмульгированных масел. При признаках повторного осаждения плёнки на деталях технолог меняет не только концентрацию, но и баланс удаления загрязнений: увеличивает отстой, устанавливает скиммер для масла, добавляет фильтрацию по механическим частицам. Время циркуляции и интенсивность перемешивания подбирают так, чтобы дисперсия загрязнений не разрушалась до отстоя. Иначе ванна быстро переходит в грязный режим.
Для универсальных линий, где в потоке встречаются разные смазки и СОЖ, подходят среднепенные щелочные концентраты. Они допускают многократное применение после очистки. В таких режимах уместен Проклин Юнитех. Его используют для обезжиривания деталей и узлов, а стабильность ванны оценивают по воспроизводимости теста смыва и отсутствию вторичной плёнки после промывки и сушки.
Каскадная промывка и дефицит воды
Каскадная система мойки деталей помогает выдерживать нестабильное качество воды и одновременно поддерживать режим, когда важна мойка деталей при дефиците воды. Смысл каскада в том, что самая чистая вода контактирует с самой чистой поверхностью на последней стадии, а затем переливом уходит на предыдущие промывки. При правильной настройке сокращаются повторные циклы и простои из-за жалоб на налёт. При этом затраты смещаются в контроль и обслуживание каскада, а не в перерасход моющих составов.
| Признак на детали | Вероятная причина | Корректировка режима | Контроль результата |
|---|---|---|---|
| Белёсый налёт | Жёсткая промывка | Вторая промывка чище | Смыв, проводимость |
| Жирная плёнка | Перегруз ванны | Температуру выше | Тест смачивания |
| Точки коррозии | Длинная логистика | Сушка быстрее | Осмотр после выдержки |
В каскаде важно согласовать температуры. Если последняя промывка заметно холоднее детали, повышается риск конденсации и водяных следов, особенно на сложной геометрии. Обычно помогают два приёма: выравнивание температуры промывочной воды в зоне 25-45 °C и увеличение времени стекания перед сушкой. Важен и интервал между промывкой и сушкой. Его стараются минимизировать, иначе минерализация капли проявляется сильнее.
Локальная доводка и чистота рабочих мест
При нестабильной воде часть рисков смещается на рабочие места контроля и сборки. Случайные отпечатки, локальные разводы и перенос загрязнений с рук мешают оценке чистоты и провоцируют повторную мойку. Для точечной доводки вне ванны применяют одноразовые материалы, которые не добавляют соли и не требуют промывки. В таких задачах уместны Проклин ОПМ как влажные салфетки, пропитанные спиртовым составом, если материал поверхности совместим со спиртами и нет задачи заменить основную мойку.
Стабильность процесса проще удерживать, если технолог фиксирует параметры воды и ванн по сменам и заранее задаёт границы корректировки по температуре, концентрации и времени. Если нужно быстро подобрать режим под вашу воду и загрузку линии, удобнее начать с повторной проверки промывки и рециркуляции, а затем согласовать состав в каталоге средств Pro.Clean.
