


Корзина пуста
Содержание
На участке мехобработки детали уходят на сборку, а следы СОЖ и консервационных масел остаются на поверхности. Ошибка в привязке операции к маршруту приводит к снижению адгезии покрытий, нестабильной затяжке резьб и повторным промывкам. Правильную интеграцию выстраивают от требований следующей операции и фактических загрязнений. Затем задают контроль чистоты и управляемые параметры режима, чтобы результат стабильно повторялся в разных сменах.
Для задач машиностроения удобнее опираться на готовые классы составов из каталога моющих средств для машиностроения. В нём средства подбирают под масложировые загрязнения, остатки эмульсии, пыль абразива и налёт после термоопераций. Это сокращает время ввода операции в маршрутную карту и снижает риск несоответствий по материалам и пенообразованию при механизированной подаче.
Место операции в технологической цепочке
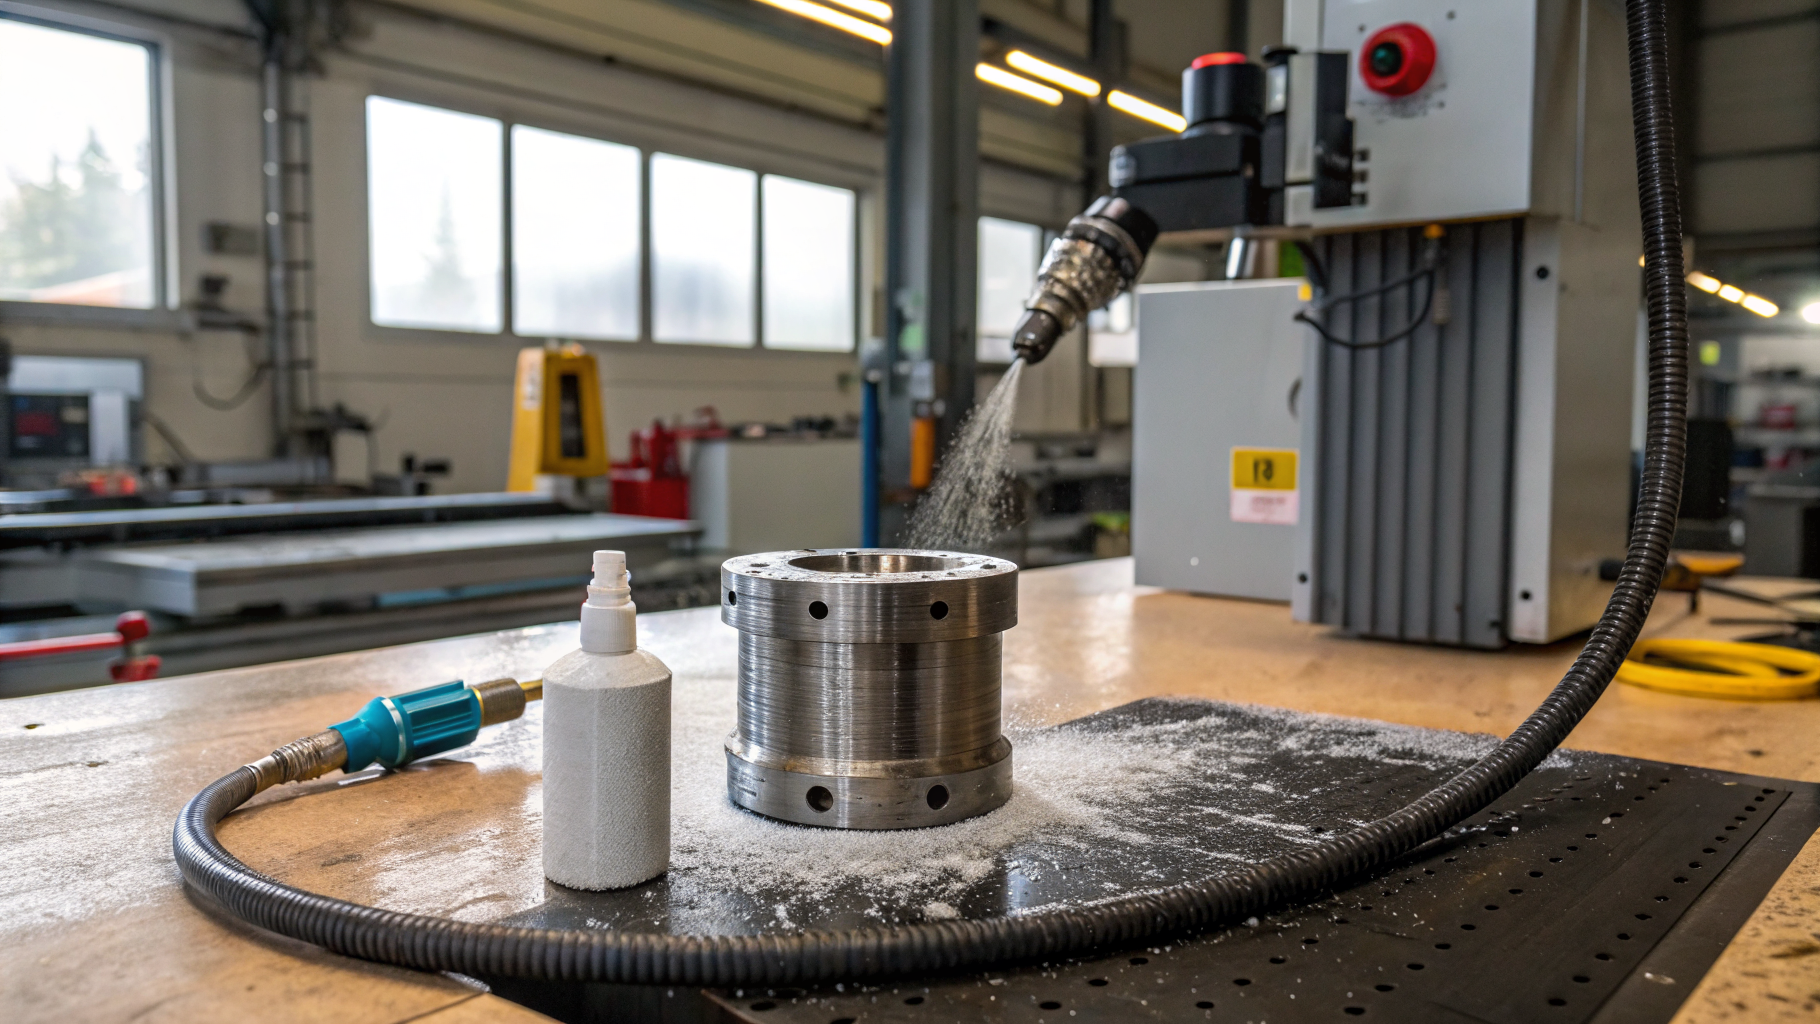
Операцию мойки деталей ставят в маршрут там, где она разрывает перенос загрязнений и не создаёт повторного засаливания. Перед сборкой и нанесением покрытий обычно выделяют отдельный этап, а после мехобработки часто вводят предварительное смывание СОЖ, чтобы не перегружать основной контур. Технолог фиксирует в карте два уровня: предварительную очистку как подготовку поверхности и финишное обезжиривание деталей как допуск к следующей операции.
Для стабильности важна логистика между постами. Если деталь после ванны или камеры лежит в таре рядом с участком смазки, на ней быстро оседает аэрозоль масел. Корректировка обычно сводится к нескольким действиям: задают предельное время между окончанием цикла и упаковкой, а также вводят закрытую тару или межоперационную защиту от аэрозоля. Дополнительно контролируют температуру детали на выходе, так как на холодном металле конденсат снижает повторяемость и может переносить растворённые соли из воды на поверхность.
Параметры режима и контроль чистоты
Техпроцесс мойки описывают через три группы параметров: химию, тепломассообмен и качество воды. Для щелочных составов в машиностроении часто держат рабочие концентрации в диапазоне 0,5-5% и температуру раствора порядка 40-80 °C, а выдержку задают от нескольких минут до десятков минут - в зависимости от геометрии и типа загрязнения. При струйной подаче ориентируются на устойчивый средний или высокий напор, чтобы обеспечить срыв плёнок и вынос диспергированных масел, а не их размазывание по поверхности.
Контроль результата привязывают к рискам следующей операции. Для сборки применяют визуальный контроль равномерного смачивания и контрольные протирки без ворса, а для подготовки под покрытие добавляют смывы с участка и оценку остаточного загрязнения по лабораторной методике предприятия. Если после цикла остаются разводы, технолог проверяет не только концентрацию, но и жёсткость воды, так как соли кальция и магния могут давать осадки и повышать потребность в промывке. Для рабочих ванн полезны регулярные измерения pH в щелочной зоне и контроль загрязнённости раствора по нарастанию масла, чтобы вовремя менять ванну или вводить сепарацию.
- Замачивание в ванне
- Струйная циркуляция
- Пенная обработка
Основные проблемы при запуске операции
Остатки СОЖ и эмульсии после мехобработки часто образуют липкую плёнку, которая сохраняется даже после промывки водой. Настройка режима обычно включает повышение температуры в пределах, допустимых для материала, и переход на низкопенный щелочной состав, который стабильно работает в циркуляции и удерживает масло в дисперсии. Для таких задач подходят продукты вроде Проклин Алкатех А. Сильнощелочная область и низкое пенообразование помогают встроить процесс в автоматизированную мойку наружных поверхностей узлов и агрегатов при наличии эксплуатационных масложировых загрязнений.
На литых и термообработанных деталях встречается смесь нагара с тонкой масляной фракцией, из-за чего загрязнение удаляется неравномерно. Технологическое решение обычно связано с разделением этапов: сначала механический срыв и предварительное разжижение при более высокой температуре, затем основной цикл с контролем времени выдержки. Если пятнистость повторяется, корректируют не только концентрацию, но и перемешивание или струйный обдув, так как в глухих карманах не хватает обновления раствора.
После мойки может появляться белёсый налёт и ухудшаться смачиваемость, хотя жир визуально удалён. Чаще всего это связано с качеством воды и неполным ополаскиванием после щёлочи. Практическая мера - двухступенчатая промывка: первая ступень тёплой водой для удаления основной массы щёлочи, солей и ПАВ, вторая - более мягкой водой. Для критичных поверхностей на финише добавляют деминерализованную воду. Параллельно снижают унос концентрата: задают время стекания и правильную ориентацию деталей на подвесе.
Детали из алюминиевых сплавов или с алюминиевыми элементами в сборе могут темнеть при неправильно выбранной щёлочности или перегреве. В техпроцесс вводят ограничение по температуре и выбирают средство с ингибиторами, а затем закрепляют в инструкции тест на совместимость при пробной обработке партии. В подобных режимах удобно использовать Проклин Алкасип Ал, так как он рассчитан на щелочную мойку алюминиевого оборудования и сохраняет совместимость с распространёнными пластиками и уплотнениями при соблюдении режима и последующей промывке до полного удаления остатков.
При наличии окрашенных поверхностей и смешанных материалов в одном узле задача усложняется: высокий pH и длительная выдержка повышают риск матирования ЛКП и набухания отдельных полимеров. Корректировка режима строится на снижении температуры и времени контакта при сохранении механического воздействия, а также на переходе к пенному нанесению там, где нужна локальная обработка без полного погружения узла. Для таких участков применяют Проклин Актифом А, который рассчитан на пенную мойку водостойких поверхностей и содержит антикоррозийные добавки, что помогает аккуратнее встроить обработку в участок с ЛКП при соблюдении ограничений по алюминию и оцинковке.
Материалы и совместимость в карте процесса
Совместимость фиксируют в техкарте как ограничения по материалам, температуре и времени контакта, чтобы сменные бригады не меняли режим на глаз.
- Сталь и чугун
- Алюминиевые сплавы
- Нержавеющая сталь
- Пластики и резины
Если нужно быстро уточнить режим под вашу геометрию деталей, воду и типы загрязнений, удобнее согласовать контроль и параметры через форму обратной связи. Это поможет встроить промышленную мойку в маршрут без лишних повторных циклов, простоев оборудования и перерасхода воды на промывках.
