


Корзина пуста
Содержание
При сборке резьбового узла на болте или шпильке часто остаются СОЖ, консервационная смазка и следы пальцев. Это меняет трение в паре резьба-гайка и под головкой, а значит влияет на фактический натяг при том же моменте. Чтобы затяжка была стабильной, резьбу обезжиривают перед сборкой и контролируют остаточные загрязнения. В цехе удобно опираться на единый регламент по температуре детали, времени контакта и качеству промывки, а режим уточнять по результатам смывов и по повторяемости момента.
Для подбора составов под разные масла и способы мойки используют линейку промышленных средств каталог средств Pro.Clean. В нем можно ориентироваться на щелочность, пенообразование и совместимость с материалами резьбовых элементов.
Как жир и СОЖ искажают натяг
На резьбе и опорной поверхности под головкой крепежа трение определяет, какая доля момента перейдет в осевое усилие. Масляная пленка, остатки антикоррозионных покрытий или эмульсия после мехобработки смещают коэффициент трения в непредсказуемую сторону. В одном случае соединение недобирает натяг и может самооткручиваться при вибрации, в другом возникает перетяг с риском срыва резьбы и локальной пластической деформации.
На результат влияет не только выбор средства, но и параметры процесса: температура детали и раствора в диапазоне примерно 20-60 °C, концентрация рабочего раствора 1-5% при умеренных эксплуатационных загрязнениях и выше при тяжелых отложениях, выдержка 2-10 минут с учетом геометрии витков. Качество воды тоже важно: при повышенной жесткости быстрее растет расход и может ухудшаться смачивание. Поэтому режим подтверждают смывами или контрольной протиркой безворсовой салфеткой с оценкой переноса загрязнения.
Этапы подготовки резьбы
Повторяемость по моменту и углу затяжки повышается, когда обезжиривание встроено в сборочный маршрут и не конфликтует с логистикой между участками. Если после мойки деталь долго лежит на воздухе, на поверхность оседают пыль и аэрозоль масла, а при высокой влажности возможна точечная коррозия. Поэтому интервал между сушкой и сборкой стараются удерживать в пределах смены, а комплектующие хранить в закрытой таре.
- Снятие грубых остатков
- Обезжиривание и промывка
- Сушка и контроль
На этапе щелочной водной мойки для стальных крепежных элементов и деталей с резьбой М6-М30 часто выбирают составы со средней пенностью, если требуется ручная дочистка и хорошее смачивание витков, например Проклин Юнитех. Он работает в щелочной области и подходит для обезжиривания деталей и узлов при соблюдении рабочих концентраций и последующей промывке.
Способы мойки и корректировки режима
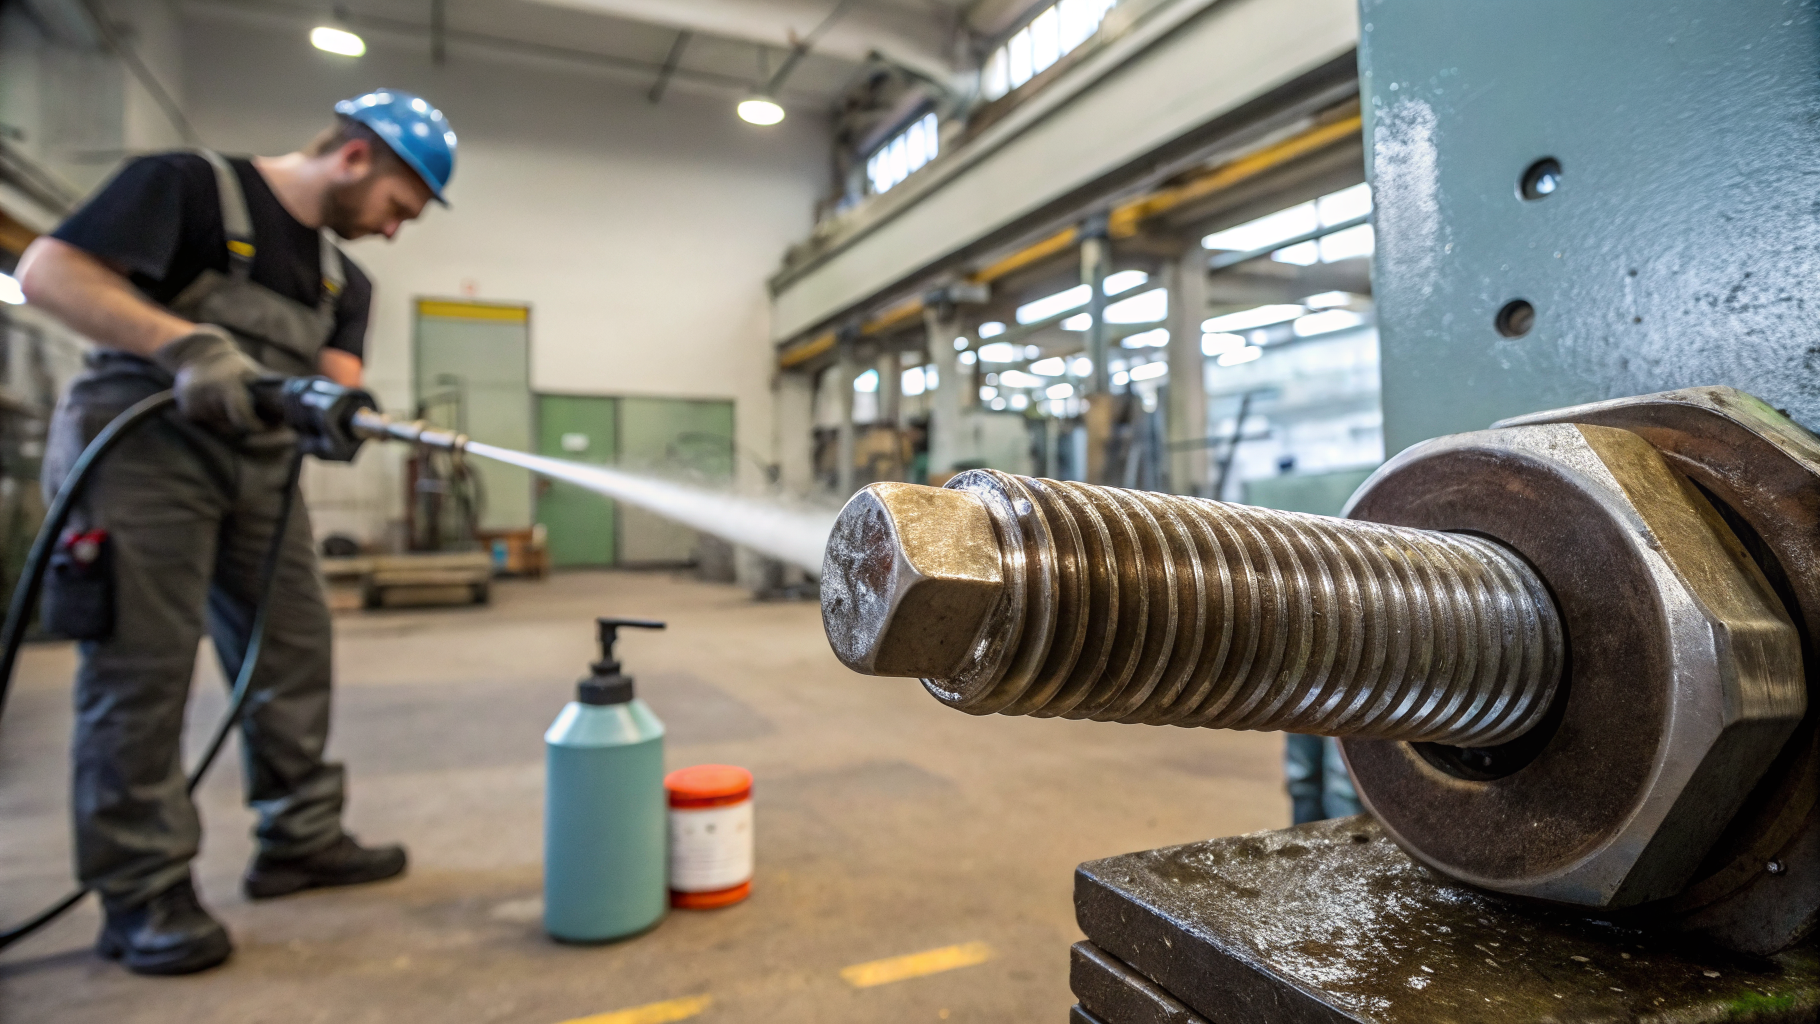
Для резьбовых соединений важно доставить состав в корень профиля и вывести загрязнение из межвиткового зазора. Этого добиваются сочетанием химии и механического воздействия: струя, щетка, ультразвук, погружение с перемешиванием. При выборе способа учитывают риск удержания раствора в глухих отверстиях и необходимость последующей сушки теплым воздухом.
- Погружение с перемешиванием
- Струйная циркуляция
- Ручная щетка по виткам
- Протирка салфеткой
Производственные отклонения удобнее рассматривать как набор корректировок режима. При налете густой консервационной смазки на крепеже повышают температуру раствора до теплого диапазона и увеличивают время контакта, а пенообразование снижают выбором низкопенного состава и умеренной механикой. Для такого тяжелого органического слоя применяют сильнощелочные беспенные концентраты, например Проклин Солвент, который подходит для механизированной мойки металлических изделий и снижает риск срыва процесса из-за пены на автомате.
При остатках СОЖ после нарезания резьбы проблема часто связана с уносом эмульсии в корень профиля и недостаточной промывкой. В этом случае помогает двухступенчатый подход: сначала щелочная мойка с выдержкой в диапазоне нескольких минут, затем обязательное ополаскивание водой с контролем проводимости или визуальной оценкой равномерности стекания пленки как признака возможных остаточных загрязнений. Если после промывки на витках остаются разводы, режим корректируют по качеству воды и по интенсивности струи, а не только по концентрации.
При ремонте и разборке узлов встречаются масляно-грязевые отложения с абразивной пылью, которые плохо удаляются водными растворами без механического воздействия. В таких случаях применяют безводные растворительные составы для локальной обработки резьб и посадочных мест, когда важно быстро снять ГСМ и не размачивать соседние зоны, например Проклин Юнитех Ал. Он уместен как универсальный вариант для очистки узлов и агрегатов, когда нужна очистка с последующим ополаскиванием и сушкой.
Материалы резьбы и совместимость
Резьбовые элементы в машиностроении делают из углеродистых и легированных сталей, нержавеющих марок, алюминиевых сплавов, латуни и бронзы. Рядом могут находиться полимеры и эластомеры уплотнений. Поэтому совместимость оценивают сразу по двум направлениям: химическая стойкость материала к pH и риск электрохимической коррозии при контакте разнородных металлов во влажной среде. Проверку обычно проводят пробной обработкой на образце, затем контролируют внешний вид и повторяемость затяжки на серии, а также отсутствие остаточной липкости на витках.
- Углеродистые стали
- Легированные стали
- Нержавеющие стали
- Алюминиевые сплавы
- Латунь и бронза
Контроль чистоты перед сборкой
Для подтверждения результата применяют визуальный осмотр, протирку безворсовой салфеткой и смывы с оценкой остаточного загрязнения. Участок вводят в работу после удаления остатков средства по принятой схеме промывки и высыхания.
Правильно настроенная очистка резьбовых соединений снижает число повторных протяжек и внеплановых разборок, а также экономит время на корректировке момента из-за нестабильного трения. Если нужен подбор режима под ваш крепеж, материалы и способ мойки, напишите нам и приложите описание загрязнений и доступных температур. Для сопоставления по щелочности и пенности удобно также открыть каталог средств Pro.Clean и выбрать несколько вариантов на пробную обработку.
