


Корзина пуста
Содержание
После разборки двигателя на чугуне часто остаются масляная плёнка, нагар и шлам в каналах. Ошибка в подборе химии и режима может ухудшать посадки, затрудняет дефектовку и повышает риск повторной разборки. Рабочий подход обычно выстраивают вокруг последовательности этапов: удаление крупных отложений, щелочная обработка, тщательная промывка и сушка. Параметры подбирают по типу загрязнения и геометрии детали, а результат подтверждают контролем чистоты.
Какие загрязнения держатся на чугуне
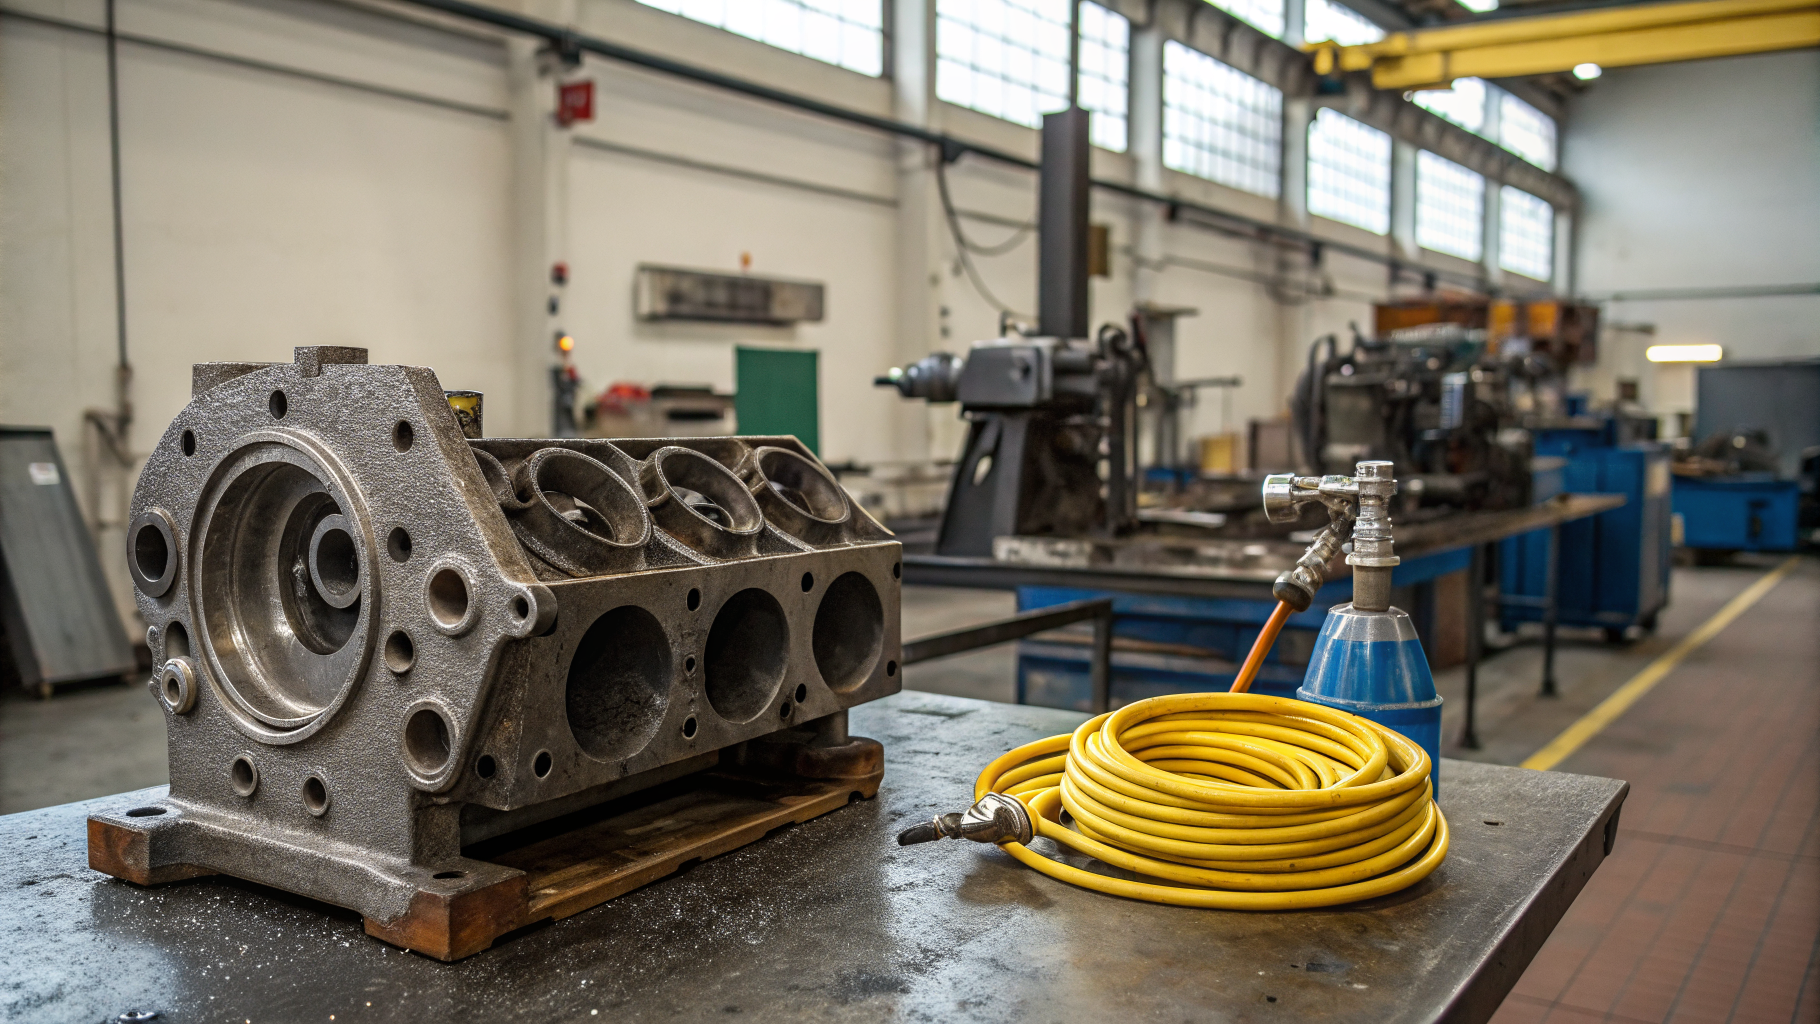
Чугунные блоки, головки и крышки после эксплуатации дают смешанную картину. На плоскостях преобладают масляные отложения с пылью и продуктами окисления. В зонах выпускных окон и камер сгорания встречается плотный нагар. В глухих отверстиях и каналах накапливается шлам с остатками эмульсий и присадок. Пористая структура материала и микрорельеф удерживают плёнку, поэтому один универсальный шаг часто оставляет локальные участки загрязнений.
Технологу удобно разделять задачу на две группы: органические загрязнения (масла, смазки, топливные лаки) и высокотемпературные отложения. Для первой группы критичны смачивание и эмульгирование, для второй важнее размягчение и последующее механическое воздействие потоком. Такой подход помогает заранее выбрать температуру ванны или моечной камеры и определить, где нужна выдержка, а где полезнее циркуляция.
Щелочная мойка чугунных деталей
На большинстве ремонтных участков базовым решением становится щелочная мойка чугунных деталей в ванне или в моечной машине. Для чугуна рабочие растворы держат в щелочной зоне, а конкретный уровень щёлочности подбирают с учётом стойкости загрязнения и наличия цветных вставок, пробок или покрытий. Температуру обычно выбирают в диапазоне 40-80 °C: при прогреве быстрее идёт эмульгирование масел и разрыхление плёнки, но может расти риск закрепления отдельных загрязнений на перегретых участках, если промывку откладывают.
Концентрацию задают не одним значением, а в виде коридора, например 1-5% для мягких эксплуатационных загрязнений и выше при плотной масложировой плёнке. Затем режим подтверждают пробной мойкой. При механизированной циркуляции или струйной подаче важны давление и расход: низкая подача подходит для открытых плоскостей, средняя и высокая требуются для рёбер жёсткости, полостей и резьбовых гнёзд. Для задач с жёсткой органикой и минимальным пенообразованием в моечных установках применяют составы типа Проклин Алкатех А. Он подходит для удаления эксплуатационных масложировых загрязнений с металлических изделий при ручной и механизированной обработке.
Контроль режимов и качества воды
Стабильность процесса часто зависит не столько от средства, сколько от управляемых параметров. Температуру контролируют по раствору и по детали: холодная массивная отливка снижает эффективность в первые минуты, поэтому прогрев ванны и достаточное время выдержки 5-20 минут дают более воспроизводимый результат. Время подбирают по геометрии. Детали со сложными каналами требуют большей выдержки или дополнительной циркуляции, иначе на выходе может оставаться шлам в глухих зонах.
Качество воды влияет на работу ПАВ и комплексообразователей, а также на образование налёта после сушки. При высокой жёсткости полезно контролировать проводимость или жёсткость входной воды и корректировать режим промывки. Завершение операции обычно выстраивают на двухступенчатом ополаскивании: первое смывает основную массу щёлочи, второе снижает риск высолов и пятнистой плёнки. Критерии результата задают операционно: визуальный контроль на свету без выраженной жирной плёнки, контроль смачиваемости, при необходимости смывы с контрольных зон и проверка на остаточное загрязнение в лаборатории.
Типовые проблемы и корректировки процесса
Пятнистая плёнка после сушки чаще всего связана с недостаточной промывкой или жёсткой водой. Корректировка включает увеличение времени ополаскивания, обновление промывочной ванны и снижение температуры финального ополаскивания до тёплой зоны, чтобы не ускорять высыхание солей на поверхности. Если плёнка появляется снова, проверяют концентрацию рабочего раствора и унос щёлочи на промывку, после чего вводят регламент по доливу и фильтрации.
Локальные участки плотного нагара после основной мойки чаще сохраняются в тепловых зонах, где отложения карбонизированы и слабо набухают в мягкой щёлочи. В этом случае работает комбинация: предварительное размачивание при 60-80 °C, затем усиление механического воздействия струёй или щёткой на контрольных участках и повторный короткий цикл. Внутренние масляные каналы и резьбовые отверстия дают другую картину: внешне деталь чистая, но при продувке могут выходить тёмные капли. Решение связано с гидродинамикой: добавляют этап циркуляции через каналы, используют импульсную подачу или меняют ориентацию детали в корзине, а также увеличивают время выдержки в рабочем растворе.
Проблема пенообразования проявляется в моечных машинах при наличии ПАВ и интенсивной струйной подаче. Из-за этого падает эффективность удара струи и растёт унос раствора. Корректировка включает снижение концентрации в пределах допустимого коридора, уменьшение температуры и выбор состава со средним пенообразованием под конкретную машину. Для универсальной отмывки узлов в ремонтной зоне, когда нужен баланс между смачиванием и контролем коррозии, применяют Проклин Юнитех. Он подходит для очистки и обезжиривания деталей и допускает многократное применение рабочего раствора при поддержании режима.
Особенности узлов и смешанных материалов
Когда рядом алюминий и чугун
В капитальном ремонте встречаются детали с алюминиевыми вставками, крышками, корпусами датчиков или остатками герметиков. Поэтому обезжиривание при капитальном ремонте выстраивают с учётом совместимости материалов и уплотнений. В таких сборках стараются уходить от сильнощелочных режимов, удерживать концентрацию в нижней части рабочего диапазона, а температуру выбирать умеренную, чтобы снизить риск потемнения и травления мягких сплавов.
Если мойка проводится вместе с алюминиевыми элементами и требуется более мягкая щёлочность при сохранении моющей способности, в процесс вводят средство для очистки чугуна универсальной направленности, например Проклин Юнитех Ал. Он подходит для очистки деталей и узлов в промышленности и применяется в режимах, где важна нейтральность к металлам при корректно заданных параметрах. В любом варианте после основной стадии важно сократить логистическую паузу между мойкой и промывкой: подсыхание раствора на горячем чугуне усложняет последующее удаление следов.
Правильно настроенная очистка масляных отложений окупается за счёт сокращения повторных циклов, снижения простоев моечной машины и меньшего расхода воды на переделку. Чтобы подобрать режим под геометрию ваших деталей и ограничения по материалам, удобнее начать с описания загрязнений и доступного оборудования. Для этого напишите нам.
