


Корзина пуста
Содержание
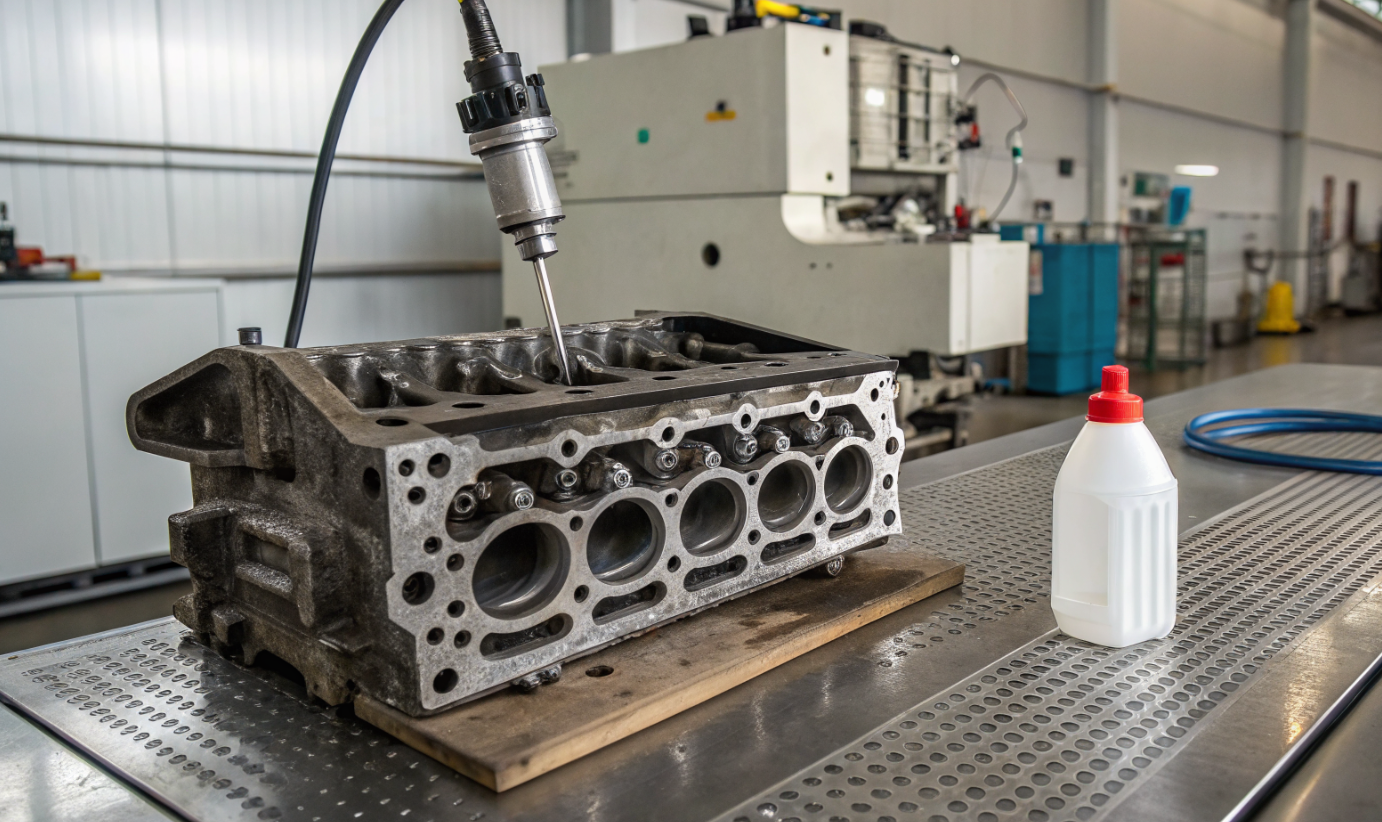
После стендовых испытаний на поршнях, клапанах и элементах ГБЦ остаётся плотный нагар, который не удаляется водой и слабой щёлочью. Ошибки при подборе раствора и режима приводят к повторным циклам, риску потемнения алюминия и увеличению времени простоя моечного участка. Процесс выстраивают от диагностики типа отложений к контролируемой химической обработке с выдержкой и промывкой. Режим задают по температуре, концентрации и гидродинамике потока, а результат подтверждают смывами и визуальным контролем.
Каким бывает нагар на деталях ДВС
Технологу важно различать две группы загрязнений, потому что они по-разному реагируют на водные составы. Первая группа выглядит как сухой матовый слой на поверхностях камеры сгорания и выпускного тракта, часто с примесью золы и оксидов. Вторая группа ближе к лаковым и коксующимся масляным плёнкам на поршневых канавках, маслоканалах и в зоне вентиляции картера. Здесь отложения формируются из масла и топлива при перегреве.
В обоих случаях задачу решает не жёсткая струя и не щётка, а химическое разрыхление и перевод загрязнений в дисперсное состояние с последующим выносом потоком. Поэтому на пробной партии фиксируют материал детали, геометрию каналов, наличие резиновых уплотнений и допустимую температуру. Затем выбирают щелочную или комбинированную схему с межоперационной промывкой. Для базовой стадии обезжиривания и удаления масляной фазы применяют щелочные средства для обезжиривания, а для коксовых плёнок усиливают режим температурой и временем выдержки.
Щелочной контур и температурный режим
Щёлочь работает в двух направлениях: омыляет тяжёлые масляные компоненты и диспергирует мелкодисперсную сажу, чтобы она не осаждалась обратно. В моечных ваннах и установках погружной мойки обычно поддерживают сильнощелочную область pH и подбирают концентрацию в диапазоне 1-5% по продукту, а температуру рабочего раствора - в зоне 40-80 °C. Повышение температуры ускоряет реакцию и снижает вязкость загрязнений, но требует контроля по материалам и ингибиторам коррозии.
Если нужно решение для большинства металлических узлов двигателя при водной мойке без агрессивного пенообразования, на практике используют концентраты для промышленной очистки деталей, например Проклин Юнитех Ал. Он подходит для промывки узлов и агрегатов при подборе режима под материал и позволяет организовать повторное использование раствора в замкнутом контуре при контроле загрязнённости ванны.
Процесс удобнее контролировать по трём точкам. Они дают технологу быстрый сигнал, когда нужно скорректировать концентрацию и промывку:
- pH рабочего раствора
- температура ванны
- смыв с детали
Циркуляционная промывка деталей двигателя
Когда отложения находятся в масляных каналах, полостях крышек и зонах со сложной геометрией, помогает циркуляционная промывка деталей двигателя: раствор прогоняют по контуру с фильтрацией и стабильной температурой. Здесь важны не высокое давление, а постоянный расход и достаточное время контакта, чтобы состав успел разрыхлить кокс, а поток - вынести продукты разрушения. При первичном подборе обычно начинают с 1-3% по продукту при 50-70 °C и выдержке 15-40 минут. Затем режим уточняют по смывам и по степени загрязнения фильтра.
Когда фильтроэлементы забиваются сажей и смолами, диспергирующая способность раствора может снижаться, и загрязнения повторно осаждаются на поверхности. Технологическое решение включает два действия: вводят промежуточную фильтрацию с более частой заменой элемента и добавляют этап короткой промывки водой средней жёсткости перед основным циклом, чтобы удалить рыхлую фракцию и снизить нагрузку на щёлочь. Если вода жёсткая, в процесс вводят умягчение или контроль по электропроводности, так как соли могут снижать эффективность ПАВ и ускорять образование отложений в оборудовании.
Трудные случаи и корректировка схемы
При плотном чёрном нагаре на выпускных деталях повышение температуры в пределах допустимого обычно даёт больший эффект, чем увеличение концентрации. Если после цикла остаётся стекловидная плёнка, переходят на двухступенчатый режим: короткое предварительное обезжиривание 1-2% при 40-60 °C, затем основной цикл 2-5% при 60-80 °C с увеличенной выдержкой. Результат фиксируют смывом с контрольной площади и повторным визуальным осмотром при одинаковом освещении, чтобы снизить риск ошибки из-за влажной поверхности.
Для деталей из алюминиевых сплавов и узлов из комбинированных материалов риск повышают чрезмерно высокая щёлочность и длительный контакт. В этом случае сокращают время выдержки и усиливают гидродинамику, а также вводят быструю межоперационную промывку водой, чтобы удалить остатки реагента из каналов. На этапе отмывки жировой фазы иногда используют готовые умеренно щелочные составы, но в двигателестроении они чаще подходят для вспомогательной очистки рабочих мест и тары, а не как основной цикл по нагару. Проклин Сода эффект целесообразнее держать для смежных задач деликатной мойки водостойких поверхностей, чтобы не перегружать основную моечную линию.
Если требуется удалить закоксованность без разборки на узлах, где доступ к поверхности ограничен, процесс не подменяют агрессивным растворителем. Более устойчивый подход - циркуляция водного сильнощелочного раствора с контролем температуры и обязательной финальной промывкой до близкой к нейтральной реакции смыва. При необходимости усилить воздействие на смолы и копоть в горячей зоне применяют сильнощелочные концентраты, рассчитанные на высокие температуры. Проклин Термо используют в диапазоне +20…+80 °C. Совместимость с материалами и сокращённое время контакта проверяют на пробном участке.
Сравнение подходов и технологические риски
| Подход | Лучше по нагару | Режимы | Контроль |
|---|---|---|---|
| Погружная ванна | наружные поверхности | 40-80 °C | смывы, визуально |
| Циркуляция | каналы, полости | 50-70 °C | фильтр, pH |
| Пенная обработка | локальные зоны | 20-60 °C | время контакта |
Экономика процесса зависит от повторных циклов, перегрева раствора, расхода воды на промывки и внеплановых остановок оборудования из-за забитых фильтров. Эти потери часто связаны с отсутствием контроля качества воды и переносом загрязнений из первой ванны в ополаскивание. Риски снижают с помощью технологической карты, где заранее заданы границы по pH, температуре и времени, а также частота обслуживания ванны и фильтра.
- Коррозия по сплавам
- Перенос сажи в ополаск
- Забитые каналы и фильтры
- Остатки щёлочи в полостях
Если нужен растворитель для коксовых отложений как отдельный класс, его обычно рассматривают только как точечный этап для особо стойких плёнок, когда водная схема не даёт разрыхления, и только при подтверждённой совместимости с эластомерами и покрытиями. В большинстве моечных участков машиностроения стабильнее работает водная щелочная технология с корректировкой температуры, выдержки и циркуляции. Она проще в утилизации и безопаснее для оборудования при грамотном контроле.
Для подбора режима под материал деталей, геометрию каналов и уровень нагара можно написать нам и описать текущую схему мойки и контрольные точки. Если нужны варианты под разные типы моечных установок, удобно посмотреть каталог средств Pro.Clean и сопоставить продукты по щёлочности, температурному интервалу и способу нанесения.
