


Корзина пуста
Содержание
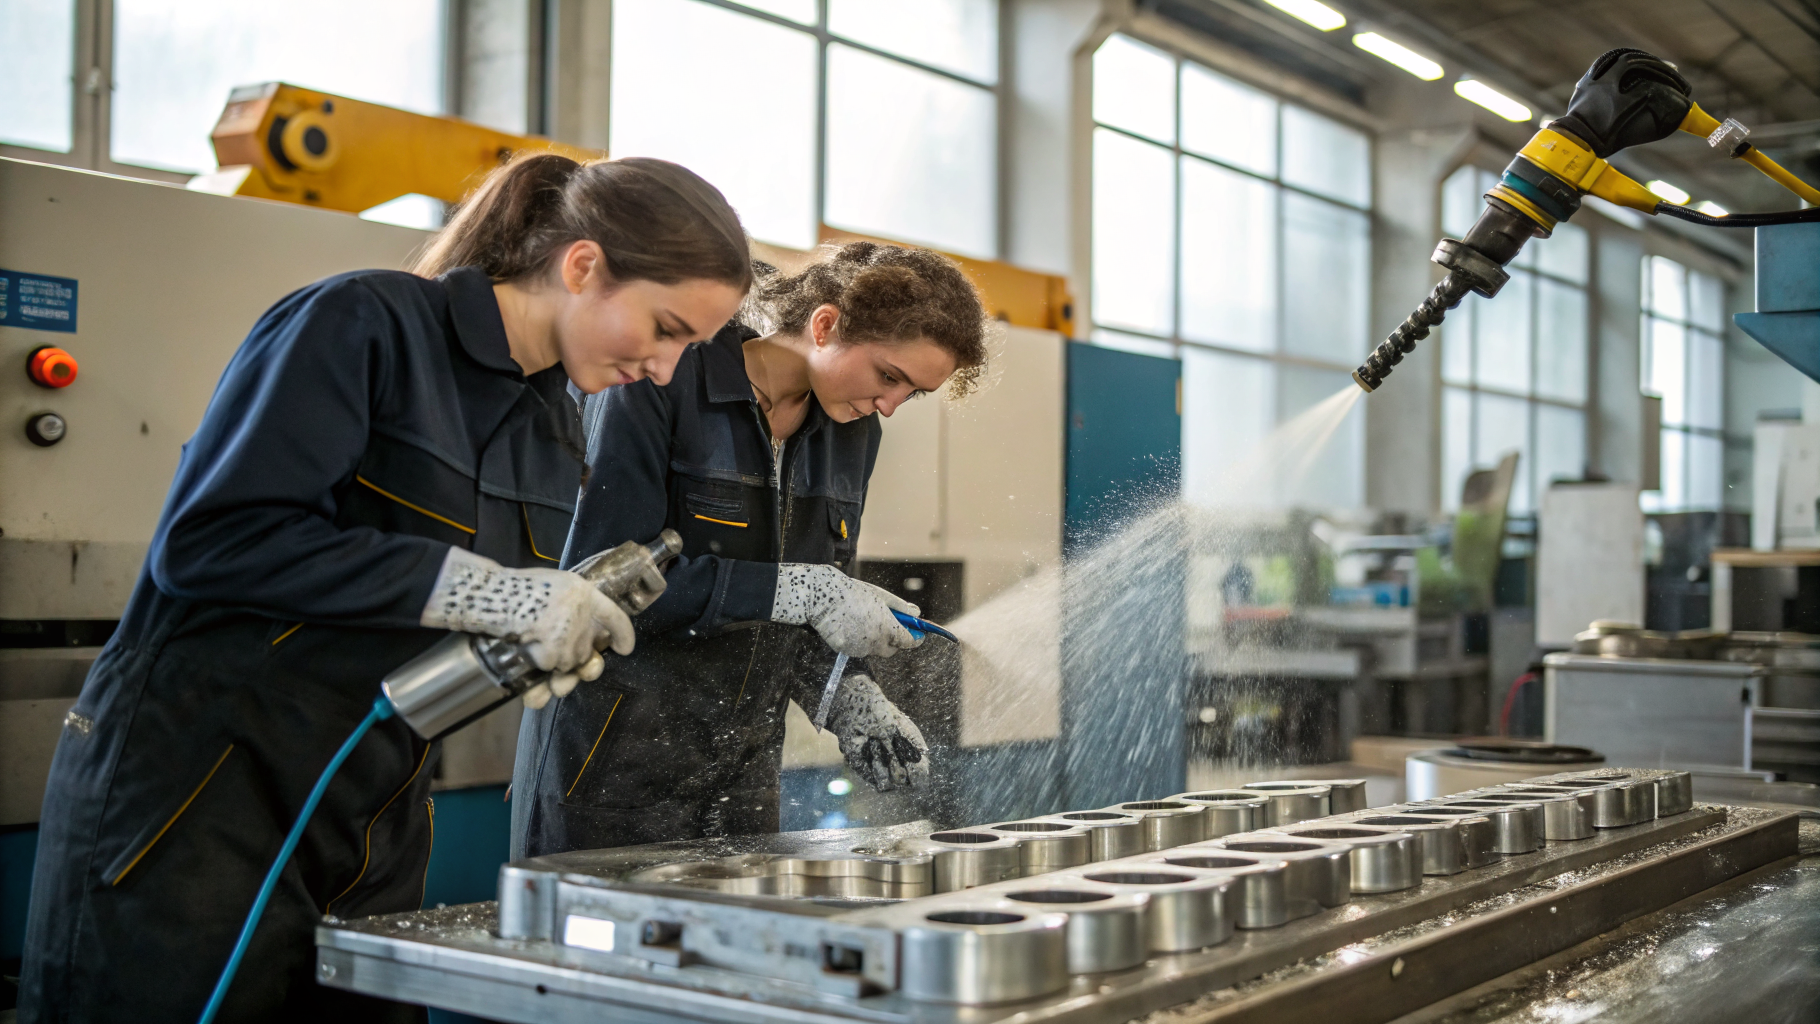
После токарной или фрезерной обработки на деталях остаются следы СОЖ, консервационных масел и смазки патрона. Ошибки на этапе отмывки приводят к проблемам с адгезией покрытий, течам в уплотнениях и нестабильности сборочных размеров из-за плёнки. Подход выбирают по типу нефтепродукта и геометрии узла, затем подбирают химию и механику воздействия. Режим уточняют по контролю остаточной плёнки и по повторяемости результата в серии.
Какие нефтепродукты остаются после мехобработки
Для машиностроения набор загрязнений обычно включает минеральные и синтетические масла, эмульсионные СОЖ, противозадирные пасты, консервационные составы и масляно-грязевую смесь с металлической пылью. На плоских поверхностях чаще удерживается тонкая плёнка, а в резьбах, отверстиях и карманах остаётся концентрат, который работает как капиллярный резервуар. На нагретых участках появляются продукты термоокисления. Из-за них загрязнение становится липким и хуже диспергируется.
Технолог управляет результатом через несколько параметров: температуру раствора и детали, концентрацию, время контакта, а также интенсивность перемешивания или струйного воздействия. Для водных щелочных составов часто стартуют с диапазонов 1-5% по концентрату и 40-70 °C по ванне, а выдержку задают в пределах 3-15 минут с контролем по смывам или тесту смачивания. Если деталь поступает с участка после интервала ожидания, плёнка может частично уплотняться или изменяться из-за окисления. Тогда оправданно повысить температуру и добавить механическое действие вместо простого увеличения времени.
Промывка металлических деталей от нефтепродуктов
Стабильная линия обычно включает предварительное удаление грубого загрязнения, основную ванну, ополаскивание и сушку. Предварительный этап снижает нагрузку на основной раствор и уменьшает унос нефтепродуктов. Иначе ванна быстрее переходит в эмульсию и может терять моющую способность. В водных процессах ключевое ограничение часто связано с качеством воды: высокая жёсткость может усиливать отложения и ухудшать работу ПАВ. Поэтому при нестабильности качества имеет смысл контролировать жёсткость и электропроводность подпитки, а ополаскивание организовать каскадом.
Когда нужно быстро удалить масляно-грязевую плёнку после металлообработки без разведения водой, используют готовые растворители на углеводородной основе, например Проклин Солвент. Он подходит для ручной протирки и погружной обработки, а рабочий интервал температур позволяет вести процесс в условиях холодного склада и тёплого цеха. На практике участок запускают после удаления остатков средства салфеткой или после последующей водной стадии, если технологическая цепочка требует водного финиша.
Критерии выбора химии и режима
Подбор начинают с того, что технолог формулирует задачу не по названию загрязнения, а по его поведению на поверхности и по ограничениям узла. Для серийной мойки важны не только моющие свойства, но и то, как состав влияет на коррозию, пенообразование и стабильность ванны при уносе СОЖ.
- Тип нефтепродукта
- Материал детали
- Геометрия полостей
- Качество воды
- Контроль остатка
Для универсальной водной мойки узлов, где важны коррозионная нейтральность и повторяемость в замкнутом цикле, применяют щелочные концентраты со средней пеной, например Проклин Юнитех. В таких режимах обычно удобнее регулировать концентрацию в зоне 1-5% и температуру 45-65 °C, а корректность подбора подтверждать смывами с контрольной площади и осмотром в косом свете на наличие плёнки или «островков» смачивания. При росте пены технолог снижает интенсивность механического перемешивания или меняет способ подачи, чтобы не снижать производительность на ополаскивании.
Стандартные проблемы в цехе и корректировки
Прилипший масляный нагар на посадочных местах и возле зоны резания появляется после нагрева и окисления масла, и простое увеличение времени в ванне редко даёт прирост. В этом случае корректировку строят на повышении температуры раствора в пределах, допустимых для материала и оборудования, и на усилении механического воздействия: вращение корзины, направленная струя, щётка для локального участка. Если линия водная, помогает переход на более выраженную щёлочность для основной стадии при условии совместимости с материалом детали и сплавом. Контроль ведут по смывам и тесту смачивания после ополаскивания.
Тонкая плёнка может оставаться после ополаскивания и проявляться при сборке как проскальзывание уплотнений или пятна на покрытии. Причина часто в уносе эмульсии СОЖ и насыщении ванны, когда состав перестаёт диспергировать масло. Практическая мера - разделить потоки: выделить предварительную стадию для удаления основной массы нефтепродуктов, затем использовать чистую основную ванну, а также ввести регламентную фильтрацию и частичную замену по показателям загрязнения. Для узлов из алюминиевых сплавов и смешанных металлов, где важна мягкость к материалу, удобны режимы со сниженной щёлочностью и контролем времени контакта. Для этого подходят продукты вроде Проклин Юнитех Ал, а результат подтверждают по отсутствию видимых пятен и по воспроизводимому тесту смыва.
Проблемы в резьбах и глухих отверстиях часто связаны с тем, что раствор в полости не обновляется, и нефтепродукт остаётся локально даже при чистой внешней поверхности. Технологическое решение включает ориентацию деталей в корзине для стока, применение импульсной циркуляции или барботажа, а также увеличение времени именно на стадии ополаскивания, чтобы вывести эмульсию из капилляров. Если после сушки появляется белёсый налёт, корректируют качество воды и схему ополаскивания, поскольку следы солей могут маскировать реальную чистоту и приводить к повторным циклам.
Подбор решения по условиям участка
Чтобы сократить простои и перерасход воды, удобно зафиксировать тип загрязнения и ограничения по материалам, а затем привязать к ним метод воздействия и контроль. В серийной очистке экономику определяют повторные циклы, частота замены ванн, износ насосов из-за эмульсий и затраты времени персонала на ручную дочистку.
| Тип загрязнения | Рекомендуемый метод очистки | Рабочая температура | Метод контроля |
|---|---|---|---|
| Эмульсия СОЖ | Щёлочной водный раствор | 45–65 °C | Смывы |
| Консервационное масло | Очистка растворителем | 20–50 °C | Протирка контрольной салфеткой |
| Масляный нагар | Щелочная очистка с механическим воздействием | 55–75 °C | Контроль смачивания поверхности |
Процесс считают настроенным, когда контроль проходит не по одной детали, а по серии - после типовой паузы между операциями и при штатной загрузке корзины. Для воспроизводимости полезно закреплять в карте процесса не только концентрацию и температуру, но и логистику между стадиями, допустимое время ожидания до мойки и параметры сушки, поскольку остаточная влага на детали может менять результат на следующей операции.
Если нужно сверить режимы под ваш парк моечного оборудования и номенклатуру нефтепродуктов, напишите нам и опишите материал, тип загрязнения и схему ванн. Под похожие задачи можно подобрать варианты из каталога средств Pro.Clean и согласовать контроль чистоты под требования участка.
