


Корзина пуста
Содержание
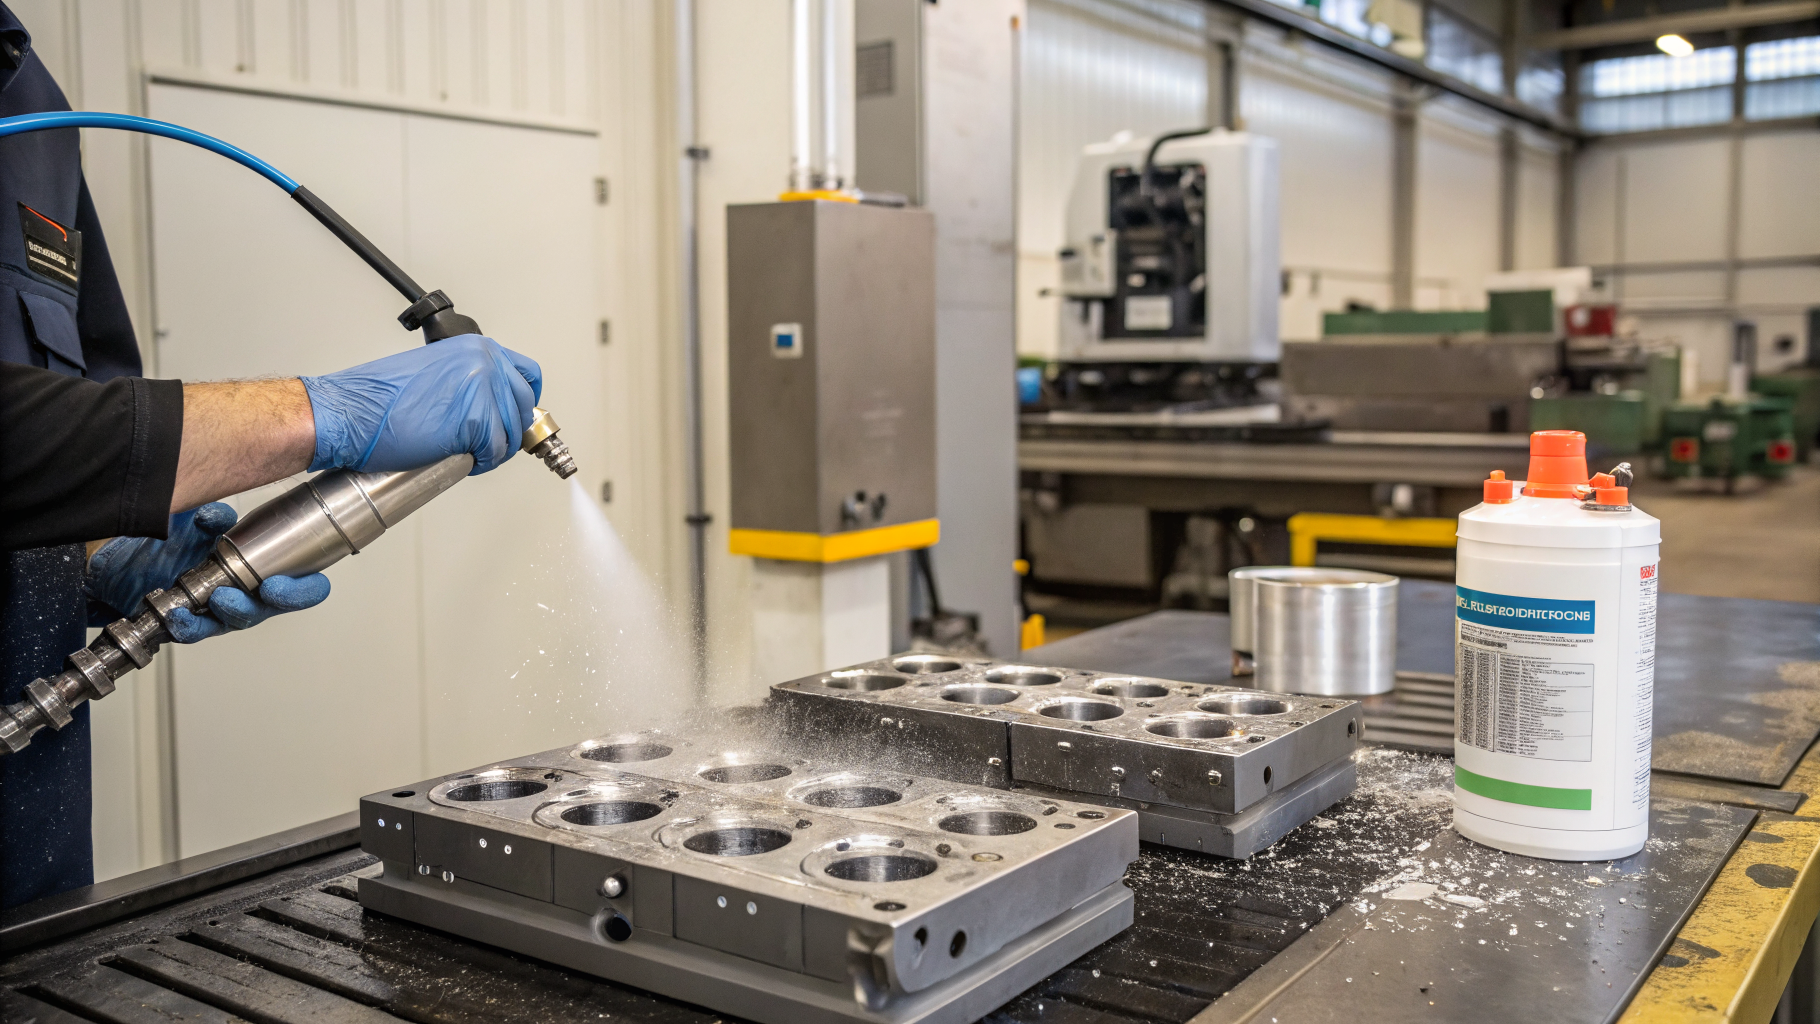
После фрезерования на деталях остаются плёнка СОЖ и мелкая стружка в карманах и резьбах. Ошибки в мойке быстро приводят к пятнам, коррозии и проблемам адгезии при последующей сборке или нанесении покрытия. Работу удобно начинать с разделения задач: сначала удалить механические включения, затем разрушить эмульсионную плёнку и вывести остатки из сложной геометрии. Режим подбирают по материалу, типу СОЖ и способу мойки, а результат подтверждают контролем смывов и визуальной проверкой в критических зонах.
Для подбора составов под щелочные режимы, эмульсионные загрязнения и разные способы нанесения используют специализированные промышленные моющие средства, потому что вода без ПАВ и комплексообразователей часто оставляет разводы и может переносить эмульсию по поверхности.
Какие загрязнения задают режим мойки
После выхода из станка обычно присутствуют три составляющие: свободная СОЖ, устойчивый эмульсионный остаток, а также мелкая стружка и шлам, которые удерживаются капиллярными зазорами и заусенцами. Для водосмешиваемых СОЖ основная сложность связана с поверхностно-активными компонентами и присадками: они стабилизируют эмульсию и мешают простому смыву. Для масляных СОЖ более критичны эффективный состав в щелочной области и достаточная температура раствора, чтобы ускорить смачивание и диспергирование плёнки.
Технолог управляет результатом через несколько параметров: температура раствора примерно 35-70 °C, концентрация рабочего раствора в пределах 0,5-5%, время контакта 3-20 минут и интенсивность гидромеханического воздействия. При струйной мойке ориентируются на среднее или высокое давление и стабильный расход, а при погружении важнее циркуляция и фильтрация. Контроль ведут по чистоте смыва с поверхности и по остаткам в глухих отверстиях, где эмульсия держится дольше всего.
Мойка после фрезеровки
Последовательность операций часто влияет на качество сильнее, чем повышение концентрации. Стружку стараются удалить до химической стадии: иначе она работает как губка, удерживает эмульсию и забивает фильтры. В моечной машине полезно выделить ступень предварительного ополаскивания и отдельную ступень основной мойки щелочным раствором, затем промывку обновляемой водой и сушку тёплым воздухом или в камере при умеренной температуре, чтобы не запекать остатки.
При выборе режима обычно опираются на несколько критериев. Их удобно фиксировать в карте процесса:
- Тип СОЖ
- Материал детали
- Геометрия полостей
- Качество воды
Химия процесса и управляемые параметры
Эмульсия лучше удаляется в щелочной зоне: ПАВ обеспечивают смачивание и отрыв плёнки, а комплексообразователи снижают влияние жёсткости воды. При работе в диапазоне 45-70 °C повышается скорость разрушения плёнки и уменьшается вязкость загрязнения, но возрастает риск подсушивания остатков при слишком длинной паузе между мойкой и промывкой. Для алюминия и смешанных сборок важны ингибиторы и контроль времени контакта, чтобы удерживать коррозионные риски на безопасном уровне.
Если в линии есть циркуляционная ступень, для неё удобны низкопенные составы. Для таких режимов подходят продукты вроде Проклин Алкасип Ал. Он рассчитан на щелочную мойку с антикоррозионными добавками и заявлен как совместимый с алюминием, сталью и нержавеющей сталью, что упрощает применение при смешанном парке деталей.
Совместимость материалов детали и средства
Перед запуском серии режим уточняют с учётом материалов детали и оснастки, а также уплотнений корзин и форсунок. Участок вводят в работу после теста на небольшой партии и проверки остаточного загрязнения на критических поверхностях, например на торцах под уплотнение или на посадочных местах под подшипники. При сомнениях по сплаву разумнее сократить время контакта и температуру, компенсировав это механикой струи и качеством промывки.
| Материал | Щелочные составы | Примечание |
|---|---|---|
| Нерж. сталь | обычно совместимы | контроль смывов |
| Углеродистая сталь | с ингибиторами | быстрая сушка |
| Алюминий | подбор по Al | ограничить контакт |
| Медь и латунь | осторожно | пробная обработка |
| Резины и пластики | по стойкости | проверка уплотнений |
Стандартные сбои и корректировка режима
Серый налёт и разводы после сушки обычно связаны с переносом эмульсии в промывку или с высокой минерализацией воды. Корректировка обычно сводится к увеличению кратности промывки и выделению отдельной ванны для финального ополаскивания, а также к контролю жёсткости и проводимости воды. Если оборудование позволяет, помогает подогрев промывной воды до 25-40 °C и настройка времени стекания, чтобы снижать риск оставшихся капель в карманах.
Остатки стружки в отверстиях и пазах появляются при слабом гидромеханическом воздействии или при отсутствии фильтрации в контуре. Решение включает установку более тонкой фильтрации на циркуляции, отдельную стадию продувки или встряхивания корзин, а также ориентацию деталей в подвесе так, чтобы струя работала по направлению выхода из полостей. При липком шламе полезно поднять температуру основной ванны в пределах допустимого диапазона и сократить паузу между мойкой и промывкой.
Потемнение алюминия или точечная коррозия на стали чаще возникают при чрезмерном времени контакта, высокой температуре и задержке перед промывкой и сушкой. В таких случаях помогает ограничение времени выдержки и переход на более мягкий режим с усилением струйного воздействия, а также быстрое удаление воды после ополаскивания. Для внешней мойки корзин, экранов и обвязки моечной зоны, где скапливаются масляные аэрозоли и технологические загрязнения, иногда применяют пенную обработку, например Проклин Актифом А. Он даёт устойчивую пену и удобен для бесконтактного смыва с водостойких поверхностей вне контура финальной промывки деталей.
При тяжёлых нагарных и смолистых отложениях на термооборудовании используют сильнощелочные пенные концентраты, например Проклин Термо. Для деталей после фрезерования такие загрязнения не характерны, поэтому этот класс средств рассматривают как смежный, а не базовый для линии удаления СОЖ и стружки.
Контроль чистоты и снижение затрат
Стабильность процесса обеспечивается регулярным контролем: визуальной проверкой критических зон, смывом с поверхности с оценкой возможного наличия масляной плёнки и учётом загрязнения ванны по нарастанию шлама. При серийной мойке полезно фиксировать температуру и концентрацию по титрованию или по рабочим измерениям, чтобы не допускать перерасхода и не провоцировать повторные циклы. Прямые затраты в таких процессах формируют простои моечной машины, частая замена растворов, перерасход воды на промывках и ускоренный износ форсунок из-за абразивной взвеси. Поэтому фильтрация и правильное разделение стадий обычно окупаются быстрее, чем повышение концентрации.
Если нужно увязать режимы мойки с материалами деталей, типом СОЖ и возможностями вашей моечной установки, напишите нам. Технологу проще подобрать рабочие диапазоны концентрации, температуры и времени, когда заранее определены точки контроля и ограничения по коррозии и пенообразованию.
