


Корзина пуста
Содержание
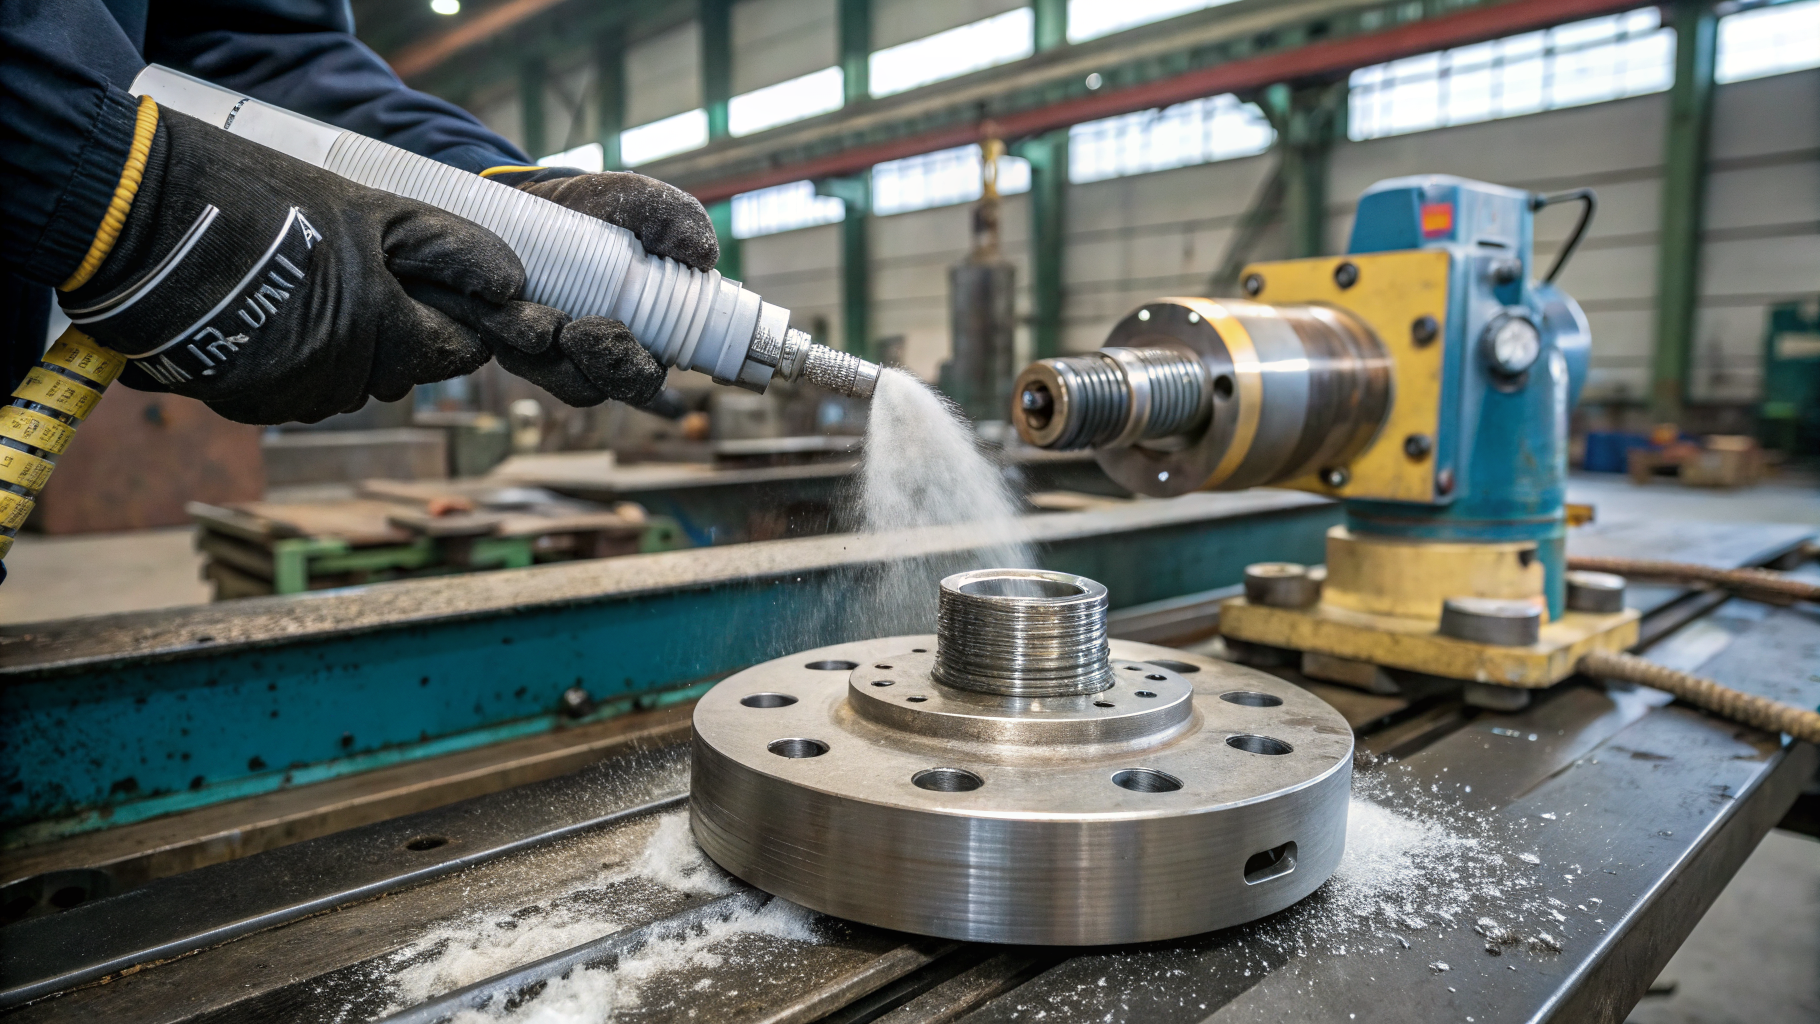
При восстановительном ремонте крепеж часто разбирают после длительной эксплуатации. Резьба поступает в ремонт с маслом, продуктами коррозии и остатками фиксатора. Ошибки на этапе подготовки приводят к срыву момента затяжки, заеданию, ложному натягу и ускоренному износу сопряжения. Работу выстраивают как короткую технологическую цепочку: дефектация, химическое удаление загрязнений, промывка, сушка и контроль чистоты. Режим подбирают по типу загрязнения, материалу и геометрии витков.
Какие загрязнения мешают ремонту
Для машиностроительных узлов характерны четыре группы загрязнений. Каждая группа связана с собственными технологическими рисками. Первая - минеральные и синтетические масла, смазочно-охлаждающие жидкости и консервационные покрытия. Они образуют плёнку и ухудшают адгезию фиксаторов, герметиков и покрытий. Вторая - продукты коррозии и налёт. Они уменьшают проходное сечение, повышают трение и провоцируют задиры при сборке. Третья - остатки резьбового фиксатора и анаэробных составов. Они образуют локальные твёрдые включения во впадинах и на боковых гранях витков. Четвёртая - абразивная пыль после механической обработки и притирки. Она опасна для посадочных мест и вызывает ускоренный износ в первые циклы нагружения.
В работе удобно опираться на управляемые параметры: температуру детали и моющего раствора в диапазоне 20-60 °C, концентрацию рабочего раствора щелочного средства в пределах 1-5% и время контакта 3-20 минут. При сложной геометрии резьбы добавляют контролируемое механическое воздействие: щётку, продувку и вибрационное перемешивание в ванне. Результат подтверждают визуальным контролем при направленном свете и контрольным протиранием безворсовой салфеткой. Для ответственных сопряжений применяют смыв и сравнение с внутренним эталоном по остаточной загрязнённости.
Материалы и совместимость химии
Режимы для резьбы и посадочных мест всегда увязывают с материалом крепежа и корпуса, а также с наличием покрытий. Для сильных щелочей обычно вводят ограничения по алюминиевым и цинковым покрытиям и сокращают время контакта. Для разнородных пар металлов контролируют электрохимические эффекты за счёт сокращения выдержки и быстрой промывки. В производственном маршруте полезно фиксировать, какое средство применяли, какая была вода и как быстро деталь перешла на сушку, поскольку задержка во влажной зоне повышает риск вторичной коррозии.
- Углеродистая сталь, щелочь
- Нержавеющая сталь, растворитель
- Алюминий, мягкая щелочь
- Латунь, короткая выдержка
- Оцинковка, тест участка
Очистка резьбы от ржавчины
При поверхностной коррозии на витках часто эффективна следующая комбинация: химическое удаление масляной плёнки, затем механическое снятие рыхлых продуктов коррозии и повторная мойка. Если ржавчина находится во впадинах и есть риск забивания профиля, сначала удаляют масло и грязь. Иначе коррозионный налёт размазывается и образует пасту. На этапе обезжиривания применяют водные щелочные составы в слабощелочной или щелочной области с подогревом 40-60 °C, затем выполняют промывку водой и сушку тёплым воздухом. Для узлов из алюминиевых сплавов и смешанных сборок удобнее начинать с более мягкого щелочного режима, например Проклин Юнитех Ал. Он подходит как базовый вариант для удаления эксплуатационных загрязнений перед механической доводкой резьбы и посадки.
Корректировка для распространённого случая с быстрым рыжеватым налётом после мойки обычно сводится к следующему: сокращают интервал между ополаскиванием и сушкой до нескольких минут, используют воду с пониженной жёсткостью и добавляют продувку резьбового отверстия. Если в корне витка остаются тёмные участки, увеличивают механическое воздействие щёткой с контролем усилия, а не повышают концентрацию без необходимости. Иначе можно получить матирование покрытий и ускоренную коррозию.
Удаление фиксатора с резьбы
Остатки фиксатора редко удаляются при обычной водной мойке. Поэтому технолог выбирает способ, который разрушает или размягчает полимерный слой и затем удаляет его из профиля. Для такой задачи обычно применяют органический растворитель с контролем времени контакта 2-10 минут и температурой детали в пределах 15-40 °C. После этого выполняют протирку, повторную промывку и сушку. В узлах, где важно минимизировать количество воды в полостях, помогает Проклин Солвент. Он удобен как готовый к применению растворитель для удаления масляно-грязевых следов и размягчения стойких отложений на резьбе перед контрольной прогонкой.
Корректировка при липком остатке в резьбовом отверстии после первой обработки обычно сводится к изменению способа нанесения: переходят с протирки на погружение или промывку кистью с подачей средства вглубь, затем используют мягкую щётку и продувку. Если загрязнение удаляется, но остаётся запах растворителя и есть риск влияния на последующий фиксатор, увеличивают стадию испарения при циркуляции воздуха и добавляют короткое ополаскивание совместимым нейтральным моющим раствором.
Обезжиривание посадочных мест
Посадочные поверхности под подшипники, втулки и фланцевые соединения чувствительны к микроплёнке масла и абразиву. Логика процесса следующая: сначала удаляют тяжёлые смазки, затем смывают эмульсию и соли, после чего обеспечивают сухую поверхность без видимых следов моющего средства. Для водных щелочных средств рабочие концентрации держат в пределах 1-3% при 30-60 °C и выдержке 5-15 минут. Ополаскивание выполняют до исчезновения признаков скольжения на контрольной воде. Для универсальной ванны с умеренным пенообразованием и стабильным обезжириванием подходят продукты вроде Проклин Юнитех. Его используют как основу режима для мойки деталей и узлов перед сборкой, когда нужно совместить снятие масла и удаление эксплуатационной грязи.
Корректировка при белёсом налёте после сушки обычно связана с качеством воды и недостаточной промывкой. В этом случае уменьшают концентрацию, увеличивают объём ополаскивания или переходят на двухступенчатую промывку, а также контролируют солесодержание воды. Если посадка чувствительна к коррозии, обеспечивают быстрый переход на сушку и исключают хранение детали во влажной таре, поскольку тонкая плёнка воды на гладкой поверхности может вызывать точечное окисление.
Контроль перед сборкой
Перед вводом узла в работу применяют два простых контроля: протирку безворсовой салфеткой и осмотр профиля резьбы при увеличении. Для критичных соединений дополнительно выполняют смыв с небольшого участка и оценивают остаток по массе или по согласованному лабораторному методу.
| Риск | Признак | Причина | Корректировка |
|---|---|---|---|
| Задир витков | Тугое вращение | Абразив в профиле | Промывка, продувка |
| Ложный момент | Рывки при затяжке | Пленка масла | Теплее, дольше |
| Повторная ржавчина | Рыжие точки | Медленная сушка | Сушка сразу |
Если поверхность чистая, переходят к операции прогонки резьбы метчиком как к калибровке и снятию единичных заусенцев, а не как к замене химической подготовки. Метчик подбирают по классу точности и состоянию отверстия, используют смазку, совместимую с последующим обезжириванием. После прохода выполняют промывку резьбовых соединений, чтобы удалить стружку и микрочастицы. На этом этапе контролируют давление продувки и направление потока, чтобы не загнать загрязнения глубже. Затем деталь вводят в работу после полного удаления остатков средств и высыхания.
Если нужно согласовать режимы под конкретную пару материалов, тип фиксатора и доступное оборудование мойки, ориентиром станет каталог средств Pro.Clean. По нему проще собрать технологическую цепочку под ручную обработку, ванну или механизированную мойку и заранее учесть совместимость с покрытиями и требования к сушке.
