


Корзина пуста
Содержание
На роботизированной линии после смены смазочно-охлаждающая жидкость и масляный аэрозоль оседают на кожухах приводов и рядом с оптикой датчиков. Ошибки при мойке приводят к ложным срабатываниям, потере калибровки и простоям на перенастройку. Процесс выстраивают так, чтобы удалить плёнку и налёт с доступных поверхностей и не загнать влагу в разъёмы. Режим задают параметрами раствора, температурой и механическим воздействием, затем подтверждают результат контролем.
Зоны риска на роботе и вокруг него
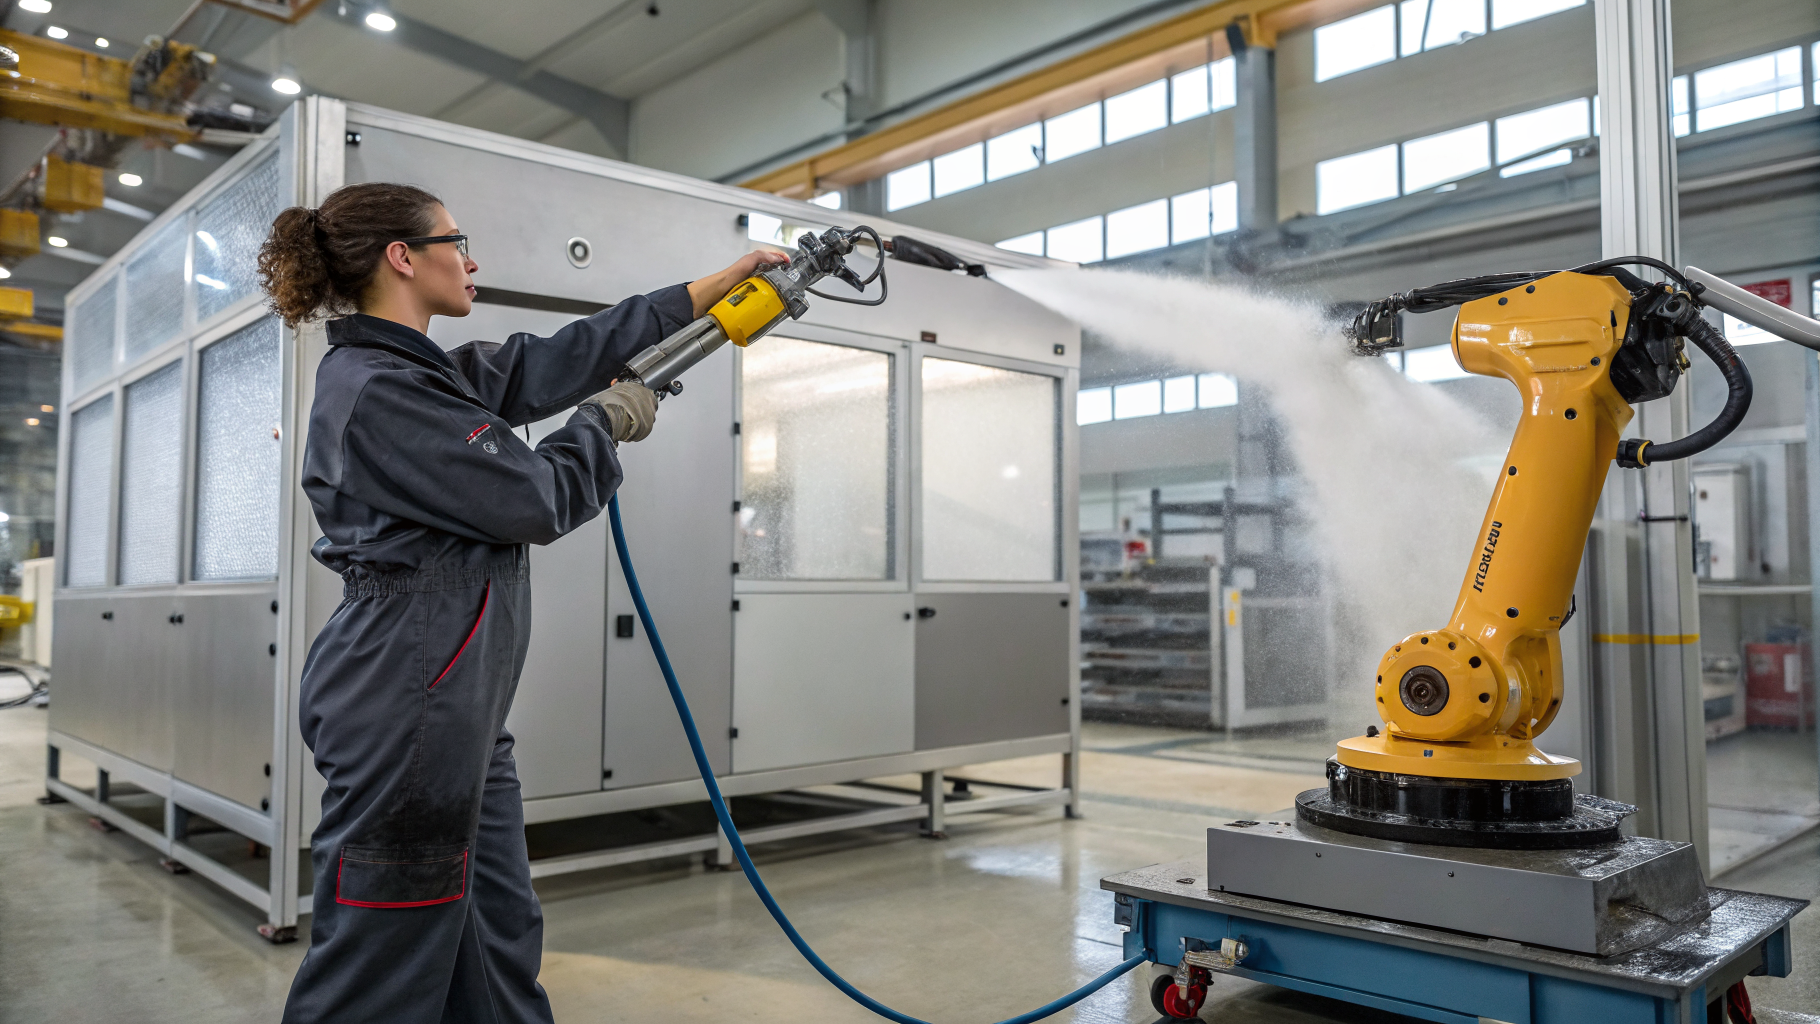
При мойке роботизированных постов в машиностроении критичны участки, куда вода и раствор легко попадают в полости: разъёмы датчиков, гофры и вводы кабелей, вентиляционные окна шкафов, стыки кожухов осей. В этих местах опасны не только струя и давление, но и химическая совместимость с полимерами и эластомерами, так как уплотнение задаёт степень защиты узла.
Практичный подход начинается с разграничения зон. Участок с электроникой обрабатывают в деликатном режиме, а металлоконструкции, ограждения и поддоны допускают более активное обезжиривание. Снизить риски обычно помогают простые действия: уменьшить влажную нагрузку рядом с датчиками, заменить прямую струю на протирку или пену с короткой выдержкой, выдержать паузу на стекание перед ополаскиванием. Так технолог управляет процессом без доработки конструкции.
- Разъёмы и вводы
- Оптика и отражатели
- Гофры кабелей
Параметры, которые держат под контролем
Стабильный результат обеспечивают управляемые параметры. Температуру раствора для внешней мойки роботизированной зоны обычно держат в пределах 20-45 °C, чтобы не ускорять испарение на оптике и не провоцировать конденсат при последующем охлаждении. Концентрацию подбирают по типу загрязнения. Для эмульсий и масляной плёнки часто начинают с 0,5-2% щелочного или слабощелочного состава. Время выдержки делают коротким, порядка 2-10 минут, чтобы снизить риск воздействия на резину и не оставить следы на пластике.
Качество воды влияет не меньше, чем химия. При жёсткой воде возрастает риск белёсого налёта на защитных стёклах и корпусах датчиков, поэтому при повторяющихся дефектах проверяют жёсткость и корректируют промывку. Для струйной обработки рядом с чувствительными узлами выбирают низкое или среднее давление, а решающую роль отдают геометрии факела и дистанции, чтобы раствор не забивался под манжеты. Чистоту на роботизированных участках подтверждают визуальным контролем, без попыток диагностировать состав пятна. Для критичных зон дополнительно делают смывы с последующей оценкой остаточного загрязнения по принятой на предприятии методике.
Защита датчиков при очистке
Защита датчиков при очистке в цехе означает два требования: не допустить попадания раствора внутрь корпуса и не ухудшить работу чувствительной поверхности. На оптических и индуктивных датчиках основная проблема связана с тонкой масляной плёнкой и пылью от мехобработки, а на энкодерах и камерах добавляется риск помутнения окна из-за высохших капель. Часто достаточно изменить способ нанесения: вместо общего пролива использовать локальную протирку салфеткой с контролируемым смачиванием, а ополаскивание выполнять отдельным этапом, малым расходом воды, по направлению от разъёма.
Если нужно снять стойкую масляную плёнку с окрашенных рам и защитных кожухов рядом с датчиками, технолог чаще выбирает составы с умеренной щёлочностью и контролируемым пенообразованием, чтобы уменьшить подтекание в щели. Для таких задач подходят продукты вроде Проклин Юнитех. Средство применяют для обезжиривания водостойких поверхностей и узлов в промышленности. Режим подбирают по концентрации и времени выдержки, затем выполняют промывку до удаления остатков.
Мойка роботизированных линий производства
При регулярной мойке роботизированных линий производства чаще помогает корректировка режима, а не усиление химии. Частая ситуация - белёсые разводы на оптике и защитных стёклах после ополаскивания. Обычно помогает переход на более мягкую воду для финального этапа, сокращение времени стекания капель и протирка безворсовым материалом. Контроль ведут по повторяемости сигнала датчика после высыхания.
Ещё одна ситуация - липкий налёт на корпусах датчиков и гофрах после обезжиривания. Причина часто в остатках моющего раствора или недостаточном ополаскивании в углах. В этом случае технолог меняет порядок работ: сначала короткая предварительная промывка тёплой водой, затем нанесение раствора, затем удлинённая промывка с направлением потока от зоны разъёма, и только после этого сушка. Также характерны посты с обильной СОЖ и масляным аэрозолем, где загрязнения скапливаются на нижних плоскостях и в поддонах, а вокруг датчиков появляются потёки. Здесь помогает раздельная обработка: поддоны и металлические настилы отмывают более активным щёлочным раствором, а зоны вокруг электроники оставляют на мягком режиме с меньшей влажной нагрузкой.
- Короткая выдержка
- Низкое давление струи
- Промывка до удаления следов
- Полная сушка узлов
Химия и материалы в зоне робота
Состав моющего раствора выбирают не по максимальной активности, а по совместимости с материалами рядом с датчиком. Сильнощелочные средства с pH в области выше 12 подходят для стойких загрязнений на нержавеющей стали и химически устойчивых пластиках, но их обычно не применяют по окрашенным поверхностям, чувствительным полимерам и ряду сплавов без предварительной проверки на участке. В машиностроении это важно для кожухов, маркировочных табличек, прозрачных окон и элементов из алюминия, где риск матирования и потери внешнего вида быстро приводит к затратам на ремонт и простоям.
Если участок выполнен из алюминия или рядом с зоной мойки много алюминиевых деталей, логичнее перейти на щёлочной состав, ориентированный на мягкие металлы, и удерживать температуру в пределах 60-80 °C только там, где нет датчиков и разъёмов, например при циркуляции по технологическим контурам, а не при внешней обработке. В таких условиях используют Проклин Алкасип Ал. Он рассчитан на щелочную мойку оборудования из алюминия и стали в режиме циркуляции. После обработки поверхность промывают водой до удаления остатков.
Контроль результата без остановки линии
Технологу важно быстро подтвердить, что узел очищен, а датчик работает штатно. Обычно начинают с воспроизводимого визуального контроля: одинаковое освещение и фиксированное состояние поверхности после высыхания. Затем переходят к функциональной проверке датчика в рабочем режиме линии. Если дефект повторяется, добавляют смывы с наиболее проблемных мест и сопоставляют результат с режимом: температура, концентрация, выдержка, способ нанесения и качество промывной воды.
Для смежных задач, где есть закрытые контуры рециркуляции и распыление по внутренним поверхностям оборудования, применяют беспенные сильнощелочные продукты. Для таких процессов подходит Проклин Алкасип. Его используют в циркуляционных режимах и распылении по водостойким поверхностям. На роботизированных постах его рассматривают только для зон, удалённых от датчиков, и после проверки совместимости с материалами.
Если нужно настроить режим под конкретную геометрию робота, тип датчиков и загрязнения от СОЖ, технологу проще обсудить исходные параметры и контрольные точки. Для этого напишите нам. Ассортимент для промышленной мойки и обезжиривания удобно сверить через каталог средств Pro.Clean, а затем согласовать пробную обработку и критерии приёмки.
