


Корзина пуста
Содержание
После сборки и первого пуска узел отрабатывает несколько минут и уходит в ошибку, хотя механика исправна. Причина часто в остатках СОЖ в узлах: они могут менять трение, снижать сопротивление изоляции или нарушать стабильность сигнала. Риск снижается, когда в маршрут закладывают управляемую чистку деталей после обработки с контролем по смывам. Режим подбирают по типу СОЖ, материалам и геометрии полостей, а не по внешнему виду поверхности.
Как СОЖ превращается в источник отказа
СОЖ после мехобработки редко состоит только из масла. В эмульсии остаются ПАВ, ингибиторы, противозадирные добавки, соли жесткости воды и мелкая металлическая взвесь. После остановки линии и последующего запуска часть компонентов перераспределяется: вода частично уходит, а на кромках и в капиллярах остаются более концентрированные остатки. Они образуют липкие пленки, удерживают абразив и могут давать нестабильный коэффициент трения на направляющих, в подшипниковых посадках и на сопрягаемых плоскостях.
В электрической части остатки эмульсии проявляются иначе. Тонкая влажная пленка может снижать сопротивление изоляции и создавать токи утечки на колодках, клеммах, разъемах датчиков и на дорожках в блоках вблизи зоны обработки. После прогрева пленка частично высыхает и меняет проводимость, из-за чего диагностика фиксирует скачки сигнала и могут срабатывать защитные алгоритмы. На пневмоэлементах и в гидравлике остатки СОЖ могут вызывать набухание отдельных эластомеров, а затем усадку. При пуске это часто выглядит как дефект уплотнения.
Остатки СОЖ в узлах
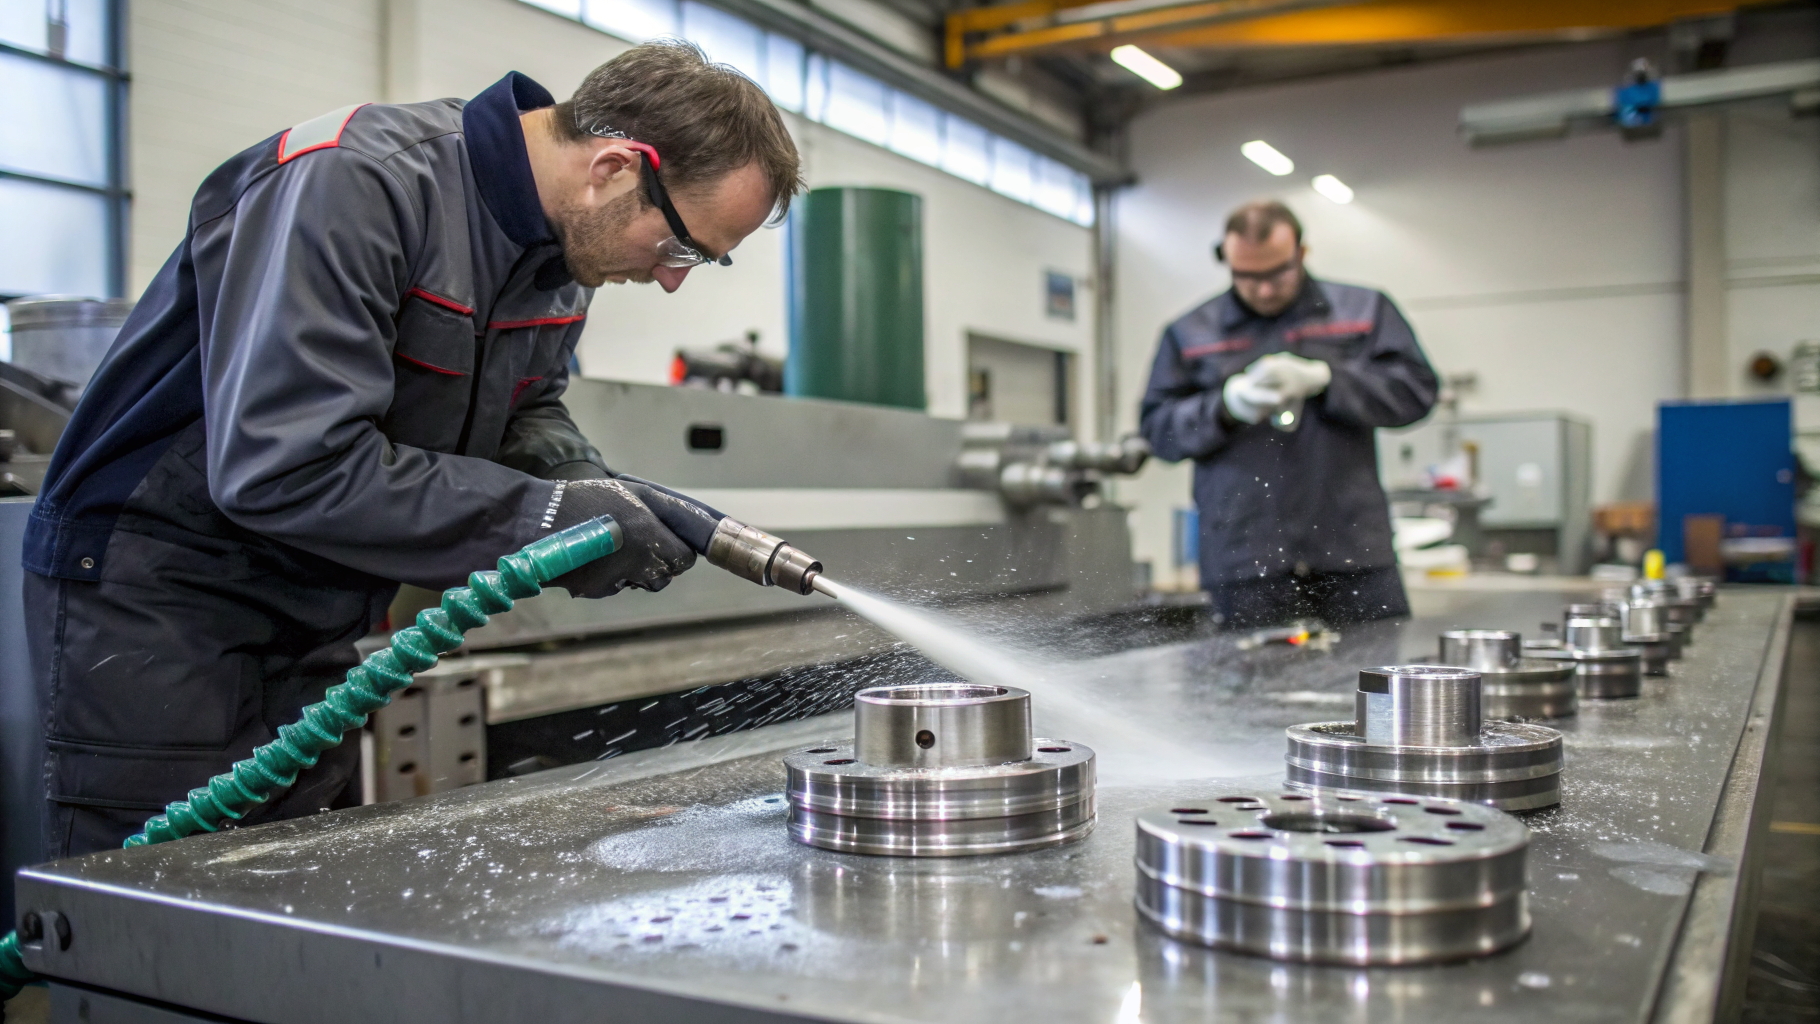
Наиболее проблемны закрытые объемы и места, где есть перепад температур и подсос воздуха: полости корпусов, каналы подвода смазки, карманы под крепеж, резьбы, лабиринтные уплотнения, зоны возле датчиков и кабельных вводов. Там СОЖ удерживается за счет капиллярного эффекта, а при продувке низким давлением уходит только свободная фаза. Корректировку маршрута удобно начинать с разделения задач: сначала отрыв пленки и диспергирование, затем вынос загрязнения, затем удаление воды и сушка. Для отрыва пленки на стали и чугуне часто применяют умеренно щелочные водные составы в концентрации порядка 1-5% при 35-60 °C с выдержкой 3-15 минут. Результат проверяют смывом с контрольной зоны и контролем остаточного загрязнения по массе или по экстракции.
Если в узле есть цветные сплавы, пружинная сталь, покрытия или резины, режим уточняют по совместимости и времени контакта. Для универсальных этапов мойки деталей и внутрисменной очистки приспособлений используют составы со щадящей щелочностью и комплексообразователями, например Проклин Юнитех. Он помогает удалить эмульсионную пленку и технологические масла с металла и оборудования при подборе концентрации и температуры под конкретную СОЖ.
Промывка оборудования от масла
Ложные отказы часто возникают не на детали, а из-за переноса загрязнений с моечной линии или ванны. При накоплении масел в рабочем растворе снижается смачиваемость, и тонкая пленка переносится на узлы уже на этапе ополаскивания. Технологическое решение здесь связано с логикой смены растворов и каскадом промывок: ставят промежуточный этап с проточной водой или отдельной ванной, контролируют pH и электропроводность ополаскивания, отслеживают наличие плавающего масла и скорость его накопления. На практике помогают простые ориентиры: температура ополаскивания в зоне 25-45 °C снижает вязкость и улучшает вынос, а время дренажа 30-120 секунд перед сушкой уменьшает перенос капель в полости.
При тяжелых минеральных маслах, консервационных покрытиях или густых загрязнениях на наружных поверхностях узлов добавляют отдельный этап обезжиривания сильнощелочным низкопенным средством, особенно если применяется механизированная мойка и важно не разгонять пену. Для таких задач используют продукты в сильнощелочной области pH, например Проклин Солвент. Он уместен, когда нужно ускорить удаление масложировых и эксплуатационных загрязнений с металлических поверхностей и подготовить узел к стабильному ополаскиванию.
Проблемы датчиков после обработки
У датчиков и разъемов основной механизм ложного отказа связан с микропленкой и проводящими остатками. На индуктивных и оптических датчиках СОЖ удерживает пыль и шлам, а на разъемах может создавать утечку по поверхности изолятора. Корректировка процесса обычно включает три шага: локальная мойка зоны датчика с контролем совместимости пластика, затем ополаскивание деминерализованной или умягченной водой, затем сушка до стабилизации сопротивления изоляции. В качестве управляемых параметров задают температуру среды 20-50 °C, время контакта моющего раствора 2-10 минут и влажность в зоне выдержки, так как при высокой влажности пленка проводимости может восстанавливаться быстрее.
Контроль, который отделяет брак от ложного отказа
Хорошо работает сочетание измерения сопротивления изоляции до и после сушки и смыва с разъема на ионную загрязненность. Эти проверки могут подтверждать, что причина в остатках, а не в отказе элемента.
Если проблема повторяется только после простоя или транспортировки между участками, добавляют этап консервационно-сушильной выдержки в контролируемых условиях. В машиностроении для этого часто достаточно теплого воздуха 35-55 °C с выдержкой 20-60 минут, а для узлов со сложной геометрией применяют продувку средним давлением с акцентом на полости. Когда в моечном процессе параллельно решают задачу удаления стойких органических пленок и нагаров на технологической оснастке, иногда используют сильнощелочные пенящиеся концентраты, но их совместимость с материалами узла проверяют особенно внимательно. В смежных задачах по очистке термостойкого оборудования может пригодиться Проклин Термо, при этом для деталей с алюминием, чугуном и оцинковкой такие составы стараются не применять.
Практические корректировки под стандартные дефекты
Если после высыхания эмульсии остается липкая пленка, помогает не увеличение времени, а усиление выноса. Добавляют второе ополаскивание и задают дренаж перед сушкой, а в моечной ванне повышают температуру в разумных пределах, чтобы снизить вязкость и ускорить эмульгирование. Контроль проводят смывами с внутренних кромок и из карманов, потому что на плоскости пленка может быть не видна.
Если пневматика после сборки работает нестабильно, причина часто в резьбах и дросселях, где остается смесь СОЖ и металлической пыли. Технологическое решение состоит в адресной промывке каналов с циркуляцией, затем в продувке до прекращения выноса капель и в сушке. Для таких узлов важны геометрия и логистика между операциями: длительная пауза между мойкой и сборкой при 15-25 °C и высокой влажности повышает риск повторного намокания и образования налета из солей. Поэтому участок вводят в работу после полного удаления влаги и получения стабильного результата по смывам.
При повторяющихся сбоях электроники после первого прогрева внимание смещают на качество воды. Жесткая вода оставляет соли, которые притягивают влагу и поддерживают проводимость пленки. Решение включает умягчение или частичный переход на деминерализованную воду на финальном ополаскивании, контроль электропроводности и корректировку времени сушки. Эти действия обычно дешевле, чем повторные разборки и простои при поиске несуществующего дефекта.
Если нужно сопоставить варианты режимов мойки и контроля под вашу СОЖ и конструкцию узла, ориентиры удобнее проверять на пробной партии с фиксацией смывов, времени дренажа и параметров сушки. В каталоге средств Pro.Clean можно подобрать составы под разные типы пленок и уровни щелочности, а технологические параметры согласовать под материалы и оборудование участка.
