


Корзина пуста
Содержание
После мойки партия валов поступает на сборку, и на посадочных местах снова появляется масляная плёнка. Это может приводить к отказам, нестабильной адгезии покрытий и повторным циклам промывки. Борьба с перекрёстным загрязнением начинается с разделения потоков и управления параметрами на каждом этапе. Технолог фиксирует точки переноса, корректирует режимы и вводит контроль смывов, чтобы подтвердить чистоту.
Где возникает перенос загрязнений
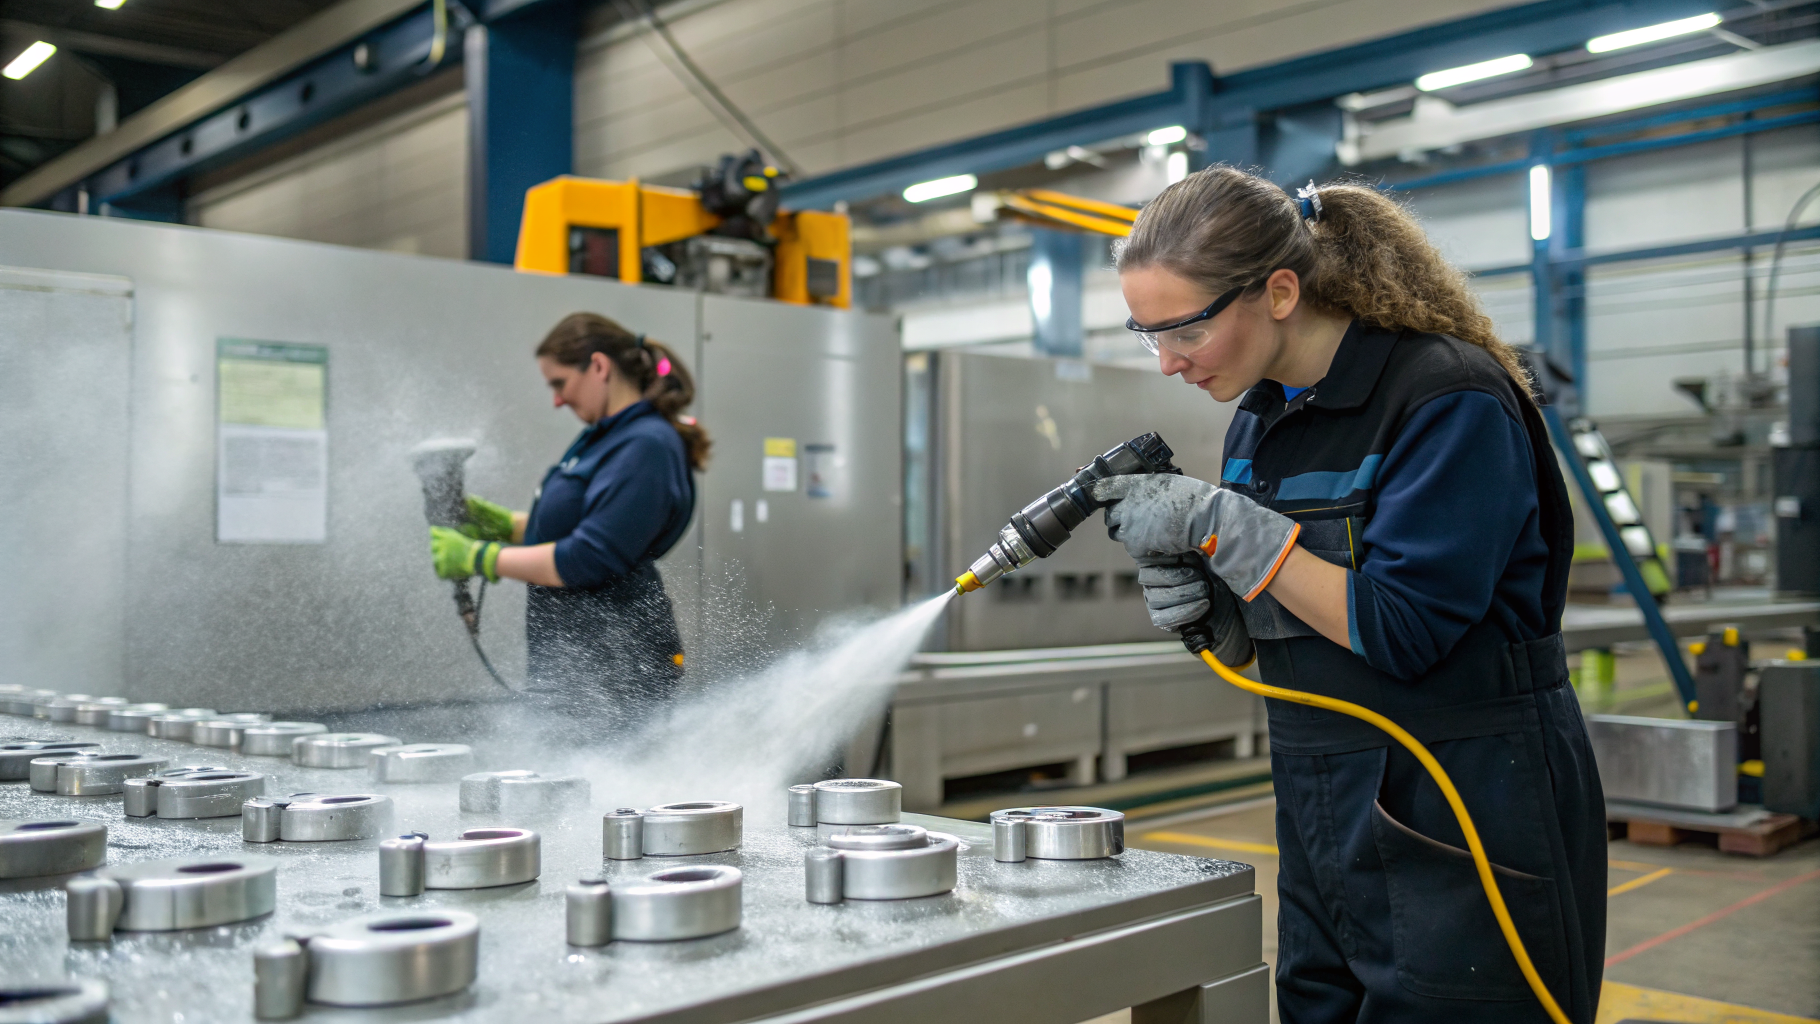
В машиностроении перекрёстный перенос чаще связан не с одним источником, а с цепочкой: транспортная тара, столы разборки, ванна или камера мойки, промывка, сушка, участок контроля. Особенно критичны детали со сложной геометрией: резьбы, каналы, шлицы, глухие отверстия. В таких зонах могут оставаться остатки эмульсий, консервационных масел и абразивной пыли. Затем они попадают на следующую партию через раствор, корзины и воздушный поток.
Основное правило настройки процесса простое: каждый этап должен снижать загрязнение, а не перераспределять его. Этого достигают раздельными маршрутами для чистых и грязных деталей, корректной логистикой тары и стабилизацией свойств растворов. Если после мойки снова появляется масляная плёнка, проверяют не только химию, но и механизмы переноса: состояние корзин, наличие капель на подвесах, обдув на выходе из моечной камеры.
Зонирование производственных помещений
Зонирование производственных помещений в моечно-сборочном контуре обычно выстраивают по принципу одностороннего движения: вход грязных деталей, мойка, промывка, сушка, чистая зона упаковки. Сразу снизить перенос помогает раздельная тара и инструмент для каждой зоны, а также понятная визуальная маркировка. Переход между зонами выполняют после смены перчаток и очистки тележек. Иначе загрязнение переносится вместе с колёсами и поддонами.
Важно также настроить потоки воздуха. При сушке и обдуве стараются исключить перенос аэрозоля из грязной зоны в чистую. Фильтрацию и направление потоков подбирают так, чтобы воздух уходил от чистых деталей, а не на них. Если на готовых поверхностях появляется мелкая пыль, корректируют скорость обдува и вводят промежуточную выдержку 2-5 минут, чтобы капли стекли перед сушкой. Затем повторяют контроль смывом.
Параметры процесса, влияющие на перенос
Даже при стабильной химии перенос часто связан с нарушением режимов: раствор уже насыщен маслами, промывка недостаточна, температура нестабильна, а времени контакта не хватает для эмульгирования. Для управления процессом фиксируют минимум три параметра: концентрацию, температуру и время, а также качество воды для промывки. При переходе на новую номенклатуру деталей параметры задают диапазоном и подтверждают результат контролем остаточного загрязнения, а не только визуальной оценкой.
| Параметр | Ориентир | Риск переноса | Контроль |
|---|---|---|---|
| Температура | 35-65 °C | рост вязкости масла | термометрия |
| Концентрация | 1-5 % | перенос плёнки | титрование |
| Промывка | 2 ступени | солевой след | смывы |
Обезжиривание деталей и оборудования
Первая ситуация возникает, когда обезжиривание деталей и оборудования выполняют в одной ванне без разделения потоков. В этом случае раствор становится переносчиком масла. Корректировка режима обычно включает частичный слив объёма при появлении устойчивой радужной плёнки на поверхности, установку механического отделения всплывающих масел, а также увеличение времени контакта до 5-15 минут в пределах допустимого цикла. Для щелочной области с умеренной пенностью на промывочно-моечных операциях применяют составы, рассчитанные на работу по узлам и агрегатам, например Проклин Юнитех. Он помогает удерживать загрязнение в растворе и снижает повторное осаждение на металле при правильно настроенной промывке.
Вторая ситуация возникает при смешанном составе материалов в партии, когда вместе обрабатывают сталь и алюминиевые сплавы, и технолог избегает агрессивной щёлочи. Решение состоит в разделении партий по материалу или в применении более мягкого режима в щелочной зоне, чтобы не повышать коррозионные риски для чувствительных сплавов. Для таких партий подходят универсальные щелочные средства с контролируемым pH, например Проклин Юнитех Ал. При вводе в работу уточняют концентрацию в диапазоне 1-4 % и температуру 30-55 °C, после чего подтверждают отсутствие значимых остатков ПАВ и масел смывами с посадочных мест и из каналов.
Практические ситуации и корректировки режима
Когда чистая деталь снова пачкается
Третья ситуация связана с тарой и хранением после мойки: чистые детали укладывают в тот же поддон, в котором находились заготовки с СОЖ, и перенос восстанавливается за минуты. Корректировка включает раздельный оборот тары, промывку и сушку поддонов в отдельном контуре, а также ограничение контакта деталей с открытым воздухом до упаковки. Чтобы снизить вторичный перенос, вводят герметичное хранение машинных деталей в пакетах или контейнерах с крышкой после полного высыхания. На рабочем месте поддерживают сухую поверхность без конденсата.
Четвёртая ситуация возникает при мойке участка вокруг моечной линии, когда аэрозоль и брызги возвращаются на детали на выходе из камеры. Здесь помогает организационная мера и корректировка нанесения: внешний клининг выполняют в смену без выгрузки чистых партий, а пенную мойку стен и полов проводят направленно, с выдержкой 10-20 минут и последующим полным смывом. Для таких задач рядом с участком чистых деталей используют слабощелочные пенные концентраты, например Проклин Нейтрафом. Его применяют на оборудовании и поверхностях цеха при 20-60 °C, чтобы удалить жировые загрязнения и снизить риск повторного осаждения аэрозоля на металл.
Пятая ситуация проявляется как белёсый налёт или пятна после сушки. Чаще всего причина связана с качеством воды и недостаточной ступенью промывки. Корректировка режима включает переход на двухступенчатую промывку с разделением на грубую и финальную, а для финальной стадии используют воду с контролируемой минерализацией. Результат подтверждают смывами и измерением электропроводности смывной воды, а также контрольной протиркой безворсовой салфеткой на наиболее ответственных плоскостях.
| Проявление | Вероятная причина | Корректировка |
|---|---|---|
| Масляная плёнка | перенасыщение ванны | обновить раствор |
| Пятна после сушки | минералы воды | усилить промывку |
| Серая пыль | аэрозоль, тара | разделить зоны |
| Скользкая поверхность | остатки ПАВ | увеличить ополаскивание |
Перекрёстный перенос проще контролировать, когда режимы описаны диапазонами, а точки контакта тары, воздуха и растворов привязаны к проверкам. Если нужно сверить совместимость с материалами детали и подобрать схему промывки под вашу воду и геометрию, технологи Pro.Clean обычно начинают с короткого перечня исходных параметров и пробной обработки на участке.
